
ପ୍ରକାଶନ ତାରିଖ: ଅଗଷ୍ଟ ୪, ୨୦୨୬
ଲେଖକ: ହୁ ୟାନୱେଇ, ସିମ୍ବର ଧାତୁ ବୈଷୟିକ ବିଶେଷଜ୍ଞ
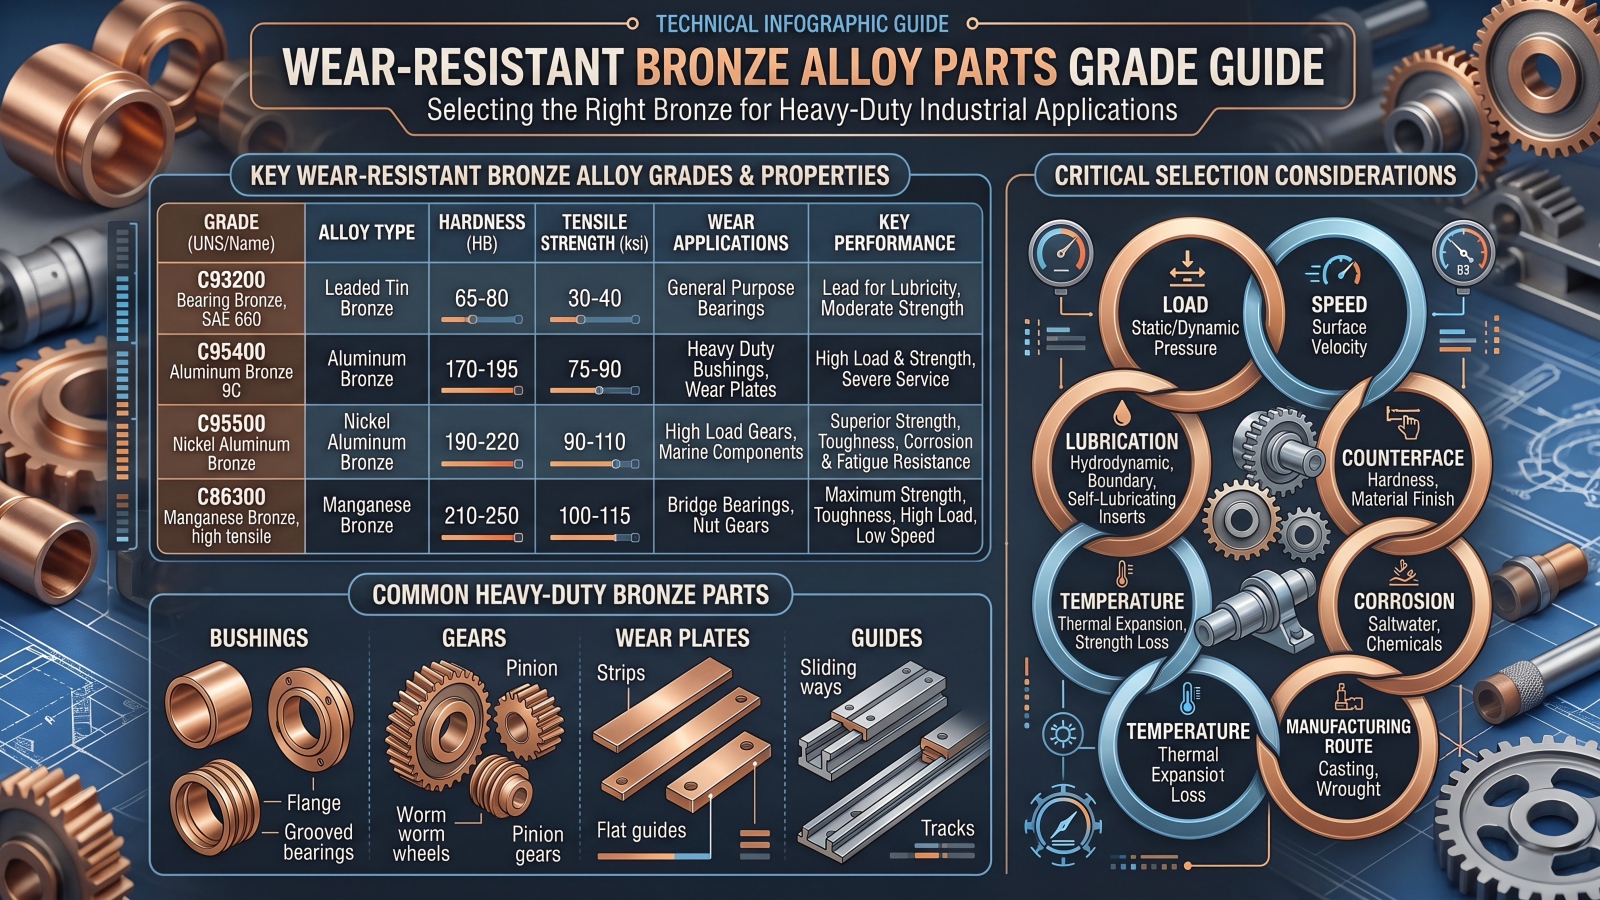
କେବଳ କଠୋରତା ଯୋଗୁଁ ଭାରୀ-କର୍ତ୍ତବ୍ୟ ବ୍ରୋଞ୍ଜ ବାଛିବା ବନ୍ଦ କରନ୍ତୁ।
ଯଦି ଶାଫ୍ଟ ଫିନିସ୍, ରନିଂ କ୍ଲିୟରାନ୍ସ ଏବଂ ଲୁବ୍ରିକେସନ୍ ସିଷ୍ଟମ୍ ଭୁଲ ଥାଏ, ତେବେ ଏକ କଠିନ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ତଥାପି ସିଜ୍ ହୋଇପାରେ। ଏକ ନରମ ସୀସାଯୁକ୍ତ ବ୍ରୋଞ୍ଜ ପ୍ରଦୂଷଣକୁ ସହ୍ୟ କରିପାରେ କିନ୍ତୁ ଆଘାତ ଲୋଡିଂ ଅଧୀନରେ ବିକୃତ ହୋଇପାରେ। ଏକ ଉଚ୍ଚ-ଶକ୍ତି ନିକେଲ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ ଯାନ୍ତ୍ରିକ ଭାରରୁ ବଞ୍ଚିପାରେ କିନ୍ତୁ ଯଦି ପ୍ରୟୋଗକୁ ଏହାର ଶକ୍ତି, ସମୁଦ୍ର ଜଳ ପ୍ରତିରୋଧ କିମ୍ବା କାଭେଟେସନ୍ କାର୍ଯ୍ୟଦକ୍ଷତାର କେବେ ଆବଶ୍ୟକତା ନଥାଏ, ତେବେ ଏହା ସମାପ୍ତ ଅଂଶକୁ ଅଯଥା ମହଙ୍ଗା କରିପାରେ।
ଭୁଲ ଗ୍ରେଡ୍ ବହୁତ କ୍ୱଚିତ୍ କୋଟେସନ୍ରେ ଫେଲ୍ ହୁଏ।
ମେସିନିଂ, ଆସେମ୍ବଲି କିମ୍ବା କିଛି ସପ୍ତାହର ସେବା ପରେ ଏହା ବିଫଳ ହୁଏ।
ଶୀଘ୍ର ଉତ୍ତର:ପିନ୍ଧା-ପ୍ରତିରୋଧୀ ବ୍ରୋଞ୍ଜ ମିଶ୍ରଧାତୁ ଅଂଶ ପାଇଁ କୌଣସି ସର୍ବୋତ୍ତମ ଗ୍ରେଡ୍ ନାହିଁ। C93200 ସାଧାରଣତଃ ଲୁବ୍ରିକେଟ୍ଡ୍ ବିୟରିଂ ପାଇଁ ଚୟନ କରାଯାଏ ଯାହାକୁ ଅନୁକୂଳତା ଏବଂ ଏମ୍ବେଡେବିଲିଟି ଆବଶ୍ୟକ। C95400 ହେଉଛି ଅତ୍ୟଧିକ ଲୋଡ୍ ହୋଇଥିବା ବୁଶିଂ, ଗିଅର୍ସ ଏବଂ ପିନ୍ଧା ପ୍ଲେଟ୍ ପାଇଁ ଏକ ଶକ୍ତିଶାଳୀ ଆରମ୍ଭ ବିନ୍ଦୁ। C95500 କିମ୍ବା ପଟା C63000 ଯଥାର୍ଥ ହୋଇପାରେ ଯେତେବେଳେ ଉଚ୍ଚ ଶକ୍ତି, ସମୁଦ୍ର ଜଳ କ୍ଷୟ ଏବଂ କଣ୍ଠା ପ୍ରତିରୋଧ ଏକତ୍ର କାମ କରିବା ଆବଶ୍ୟକ। C86300 କୁ ପ୍ରାୟତଃ ବହୁତ ଉଚ୍ଚ ସ୍ଥିର ଭାର ଏବଂ ଧୀର ଗତି ପାଇଁ ବିବେଚନା କରାଯାଏ। C90700 ଗିଅର୍ସ ଏବଂ ମନୋନୀତ କମ୍-ଲିଡ୍ ବିୟରିଂ ପ୍ରୟୋଗ ପାଇଁ ଉପଯୁକ୍ତ ହୋଇପାରେ। ଚୂଡ଼ାନ୍ତ ଚୟନ ଲୋଡ୍, ପୃଷ୍ଠ ଗତି, ଲୁବ୍ରିକେସନ୍, ପ୍ରଭାବ, ପ୍ରତିମୁଖତା, ତାପମାତ୍ରା, କ୍ଷୟ ଏବଂ ଉତ୍ପାଦନ ମାର୍ଗ ଉପରେ ଆଧାରିତ ହେବା ଆବଶ୍ୟକ।
କାହିଁକି "ପିନ୍ଧା-ପ୍ରତିରୋଧୀ ବ୍ରୋଞ୍ଜ" ଏକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ନୁହେଁ
ପରିଧାନ କୌଣସି ଏକ ଭୌତିକ ସମ୍ପତ୍ତି ନୁହେଁ।
- ବହନକାରୀ ଚାପ
- ସ୍ଲାଇଡିଂ କିମ୍ବା ଦୋଳନ ବେଗ
- ଲୁବ୍ରିକେସନ୍ ବ୍ୟବସ୍ଥା
- ଆରମ୍ଭ-ବନ୍ଦ ଫ୍ରିକ୍ୱେନ୍ସି
- ସକ୍ ଲୋଡିଂ
- ଶାଫ୍ଟ କଠୋରତା
- ଶାଫ୍ଟ ପୃଷ୍ଠର ରୁକ୍ଷତା
- ଶ୍ରେଣୀବଦ୍ଧତା
- ରନିଂ କ୍ଲିୟରାନ୍ସ
- କାର୍ଯ୍ୟକ୍ଷମ ତାପମାତ୍ରା
- ପ୍ରଦୂଷଣ
- କ୍ଷୟକାରୀ ସଂସ୍ପର୍ଶ
- ଆବଶ୍ୟକୀୟ ସେବା ଜୀବନ
ଜଣେ ଯୋଗାଣକାରୀ ଏହି RFQ ରୁ ସଠିକ୍ ମିଶ୍ରଧାତୁ ଚୟନ କରିପାରିବେ ନାହିଁ:
ଉତ୍ପାଦ: ପିନ୍ଧା-ପ୍ରତିରୋଧୀ ବ୍ରୋଞ୍ଜ ବୁଶିଂ
ପରିମାଣ: 500 ଖଣ୍ଡ
ଦୟାକରି ଆପଣଙ୍କର ସର୍ବୋତ୍ତମ ମୂଲ୍ୟ କୁହନ୍ତୁ।
"ପିନ୍ଧା-ପ୍ରତିରୋଧୀ ବ୍ରୋଞ୍ଜ" ଗ୍ରେଡ୍, କାଷ୍ଟିଂ ମାର୍ଗ, ଲୁବ୍ରିକେସନ୍ ଅବସ୍ଥା, ସମାପ୍ତ ପରିମାଣ କିମ୍ବା ଗ୍ରହଣୀୟତା ପରୀକ୍ଷାକୁ ପରିଭାଷିତ କରେ ନାହିଁ।
ଏକ ବ୍ୟବହାରଯୋଗ୍ୟ RFQ ଏକ କଠିନ ପ୍ରଶ୍ନର ଉତ୍ତର ଦେବା ଆବଶ୍ୟକ:
ସେବାରେ ସେହି ଅଂଶ ପ୍ରକୃତରେ କ’ଣ ଅଭିଜ୍ଞତା ପାଇବ?
କେଉଁ ବ୍ରୋଞ୍ଜ ଗ୍ରେଡ୍ କେଉଁ ହେଭି-ଡ୍ୟୁଟି ପରିସ୍ଥିତିରେ ଫିଟ୍ ହୁଏ?
| ଗ୍ରେଡ୍ | ସର୍ବୋତ୍ତମ ଆରମ୍ଭ ବିନ୍ଦୁ | ମୁଖ୍ୟ ସୁବିଧା | ପ୍ରମୁଖ କ୍ରୟ ବିପଦ |
|---|---|---|---|
| C93200 | ମଧ୍ୟମ ଭାର ଏବଂ ଗତିରେ ଲୁବ୍ରିକେଟେଡ୍ ବୁଶିଙ୍ଗ୍ସ | ଅନୁରୂପତା, ସ୍ଥାପିତତା ଏବଂ ମେସିନ୍ କ୍ଷମତା | କମ ଶକ୍ତି; ସାଧାରଣତଃ ପ୍ରାୟ 6-8% ସୀସା ଥାଏ |
| C95400 | ଭାରୀ-ଭାର ବୁଶିଂ, ଗିଅର, ୱେୟାର ପ୍ଲେଟ୍ ଏବଂ ଗାଇଡ୍ | ଉଚ୍ଚ ଶକ୍ତି, କଠୋରତା ଏବଂ ଶିଳ୍ପ କ୍ଷରଣ ପ୍ରତିରୋଧ | ଅଧିକ ଚାହିଦାପୂର୍ଣ୍ଣ ମେସିନିଂ; ଲୁବ୍ରିକେସନ୍ ଏବେ ବି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ |
| C95500 | ସାମୁଦ୍ରିକ, କ୍ୱାଭେଟେସନ୍ ଏବଂ ଅଧିକ-ଭାର ଉପାଦାନ | ସମୁଦ୍ର ଜଳ ଏବଂ ଗଣ୍ଠି ପ୍ରତିରୋଧ ସହିତ ମିଳିତ ଶକ୍ତି | ଅଧିକ ମିଶ୍ରଧାତୁ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ଖର୍ଚ୍ଚ |
| C63000 | ପଟା ହୋଇଥିବା ଶାଫ୍ଟ, ଗାଇଡ୍, ବୁଶିଂ ଏବଂ ସାମୁଦ୍ରିକ ହାର୍ଡୱେର୍ | ଗଢ଼ା ଶକ୍ତି, ଥକାପଣ ଏବଂ କ୍ଷୟ କାର୍ଯ୍ୟଦକ୍ଷତା | ଉତ୍ପାଦର ଅବସ୍ଥା ଏବଂ ଉତ୍ପାଦନ ପଥ ନିୟନ୍ତ୍ରଣ କରାଯିବା ଆବଶ୍ୟକ। |
| C86300 | ଧୀର ଗତି, ଅତ୍ୟଧିକ ଲୋଡ୍ ବୁଶିଂ ଏବଂ ସ୍କ୍ରୁ-ଡାଉନ୍ ନଟ୍ | ଉଚ୍ଚ ଶକ୍ତି ଏବଂ ଭାର ବହନ କ୍ଷମତା | ଏକ ସାର୍ବଜନୀନ ସାମୁଦ୍ରିକ ମିଶ୍ରଧାତୁ ନୁହେଁ; ଲୁବ୍ରିକେସନ୍ ଏବଂ କ୍ଷୟ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ |
| C90700 | ଗିଅର୍, କୀଟ ଏବଂ ମନୋନୀତ କମ୍-ସୀସା ପିନ୍ଧିବା ଅଂଶ | ଟିଣ-କଂସା ପରିଧାନ ଏବଂ କ୍ଷୟ କାର୍ଯ୍ୟଦକ୍ଷତା | ଲିଡେଡ୍ ବିୟରିଂ ବ୍ରୋଞ୍ଜ ତୁଳନାରେ କମ୍ ଏମ୍ବେଡେବିଲିଟି |
| C51000/C52100 | ସ୍ପ୍ରିଙ୍ଗ, କଣ୍ଟାକ୍ଟ, ସିମ୍ସ ଏବଂ ପତଳା ପିନ୍ଧିବା ଉପାଦାନଗୁଡ଼ିକ | ନମନୀୟ କାର୍ଯ୍ୟଦକ୍ଷତା ଏବଂ ପତଳା-କ୍ଷେତ୍ର ପରିଧାନ ପ୍ରତିରୋଧ | ବିଶାଳ ଭାରୀ-ଲୋଡ୍ ବିୟରିଂ ପାଇଁ ଏହା ଡିଫଲ୍ଟ ପସନ୍ଦ ନୁହେଁ। |
ଟେବୁଲଟି ଏକ ସ୍କ୍ରିନିଂ ଉପକରଣ। ଏହା ଆପ୍ଲିକେସନ୍ ଇଞ୍ଜିନିୟରିଂକୁ ବଦଳାଇବ ନାହିଁ।
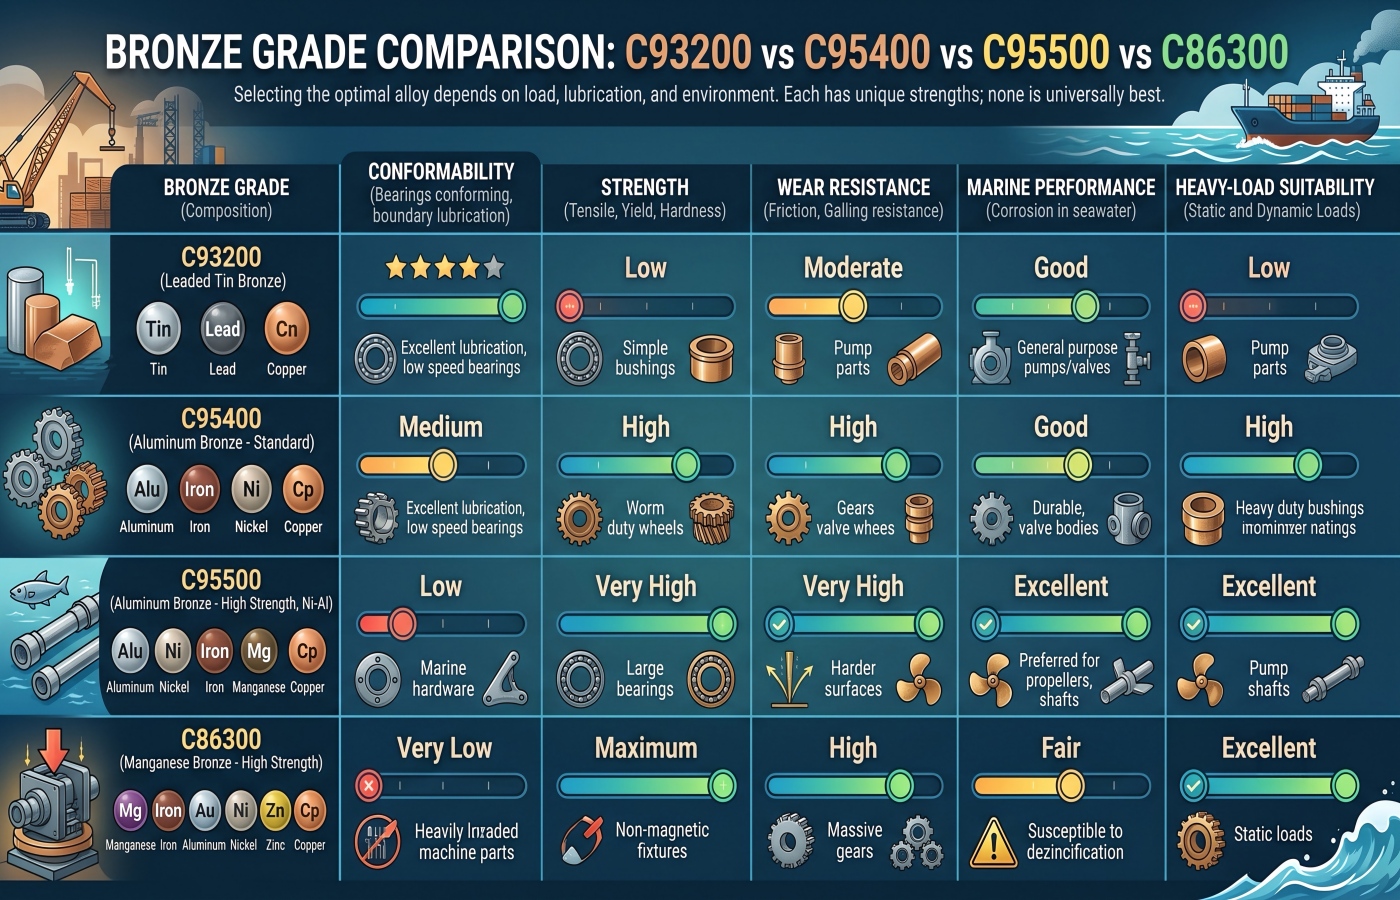
ପ୍ରତିନିଧିତ୍ୱକାରୀ ମିଶ୍ରଧାତୁ ତଥ୍ୟ
ନିମ୍ନଲିଖିତ ମୂଲ୍ୟଗୁଡ଼ିକ ପ୍ରାରମ୍ଭିକ ତୁଳନା ପାଇଁ ଉପଯୋଗୀ। ପରିଚାଳନା ମାନକ, ଉତ୍ପାଦ ଫର୍ମ, କାଷ୍ଟିଂ କିମ୍ବା ତିଆରି ମାର୍ଗ ଏବଂ ପ୍ରମାଣିତ ସାମଗ୍ରୀ ଅବସ୍ଥା ବିରୁଦ୍ଧରେ ରଚନା ସୀମା ଏବଂ ଯାନ୍ତ୍ରିକ ଗୁଣଗୁଡ଼ିକୁ ନିଶ୍ଚିତ କରାଯିବା ଆବଶ୍ୟକ।
| ଗ୍ରେଡ୍ | ସାଧାରଣ ରଚନା ସନ୍ଦର୍ଭ, ପରିମାଣ% | ପ୍ରତିନିଧିତ୍ୱକାରୀ ଯାନ୍ତ୍ରିକ ସନ୍ଦର୍ଭ | ବ୍ୟବହାରିକ ସ୍ଥିତି |
|---|---|---|---|
| C93200 | ସ୍ନାତକ ୬.୩–୭.୫, ପବ୍ଲିକ୍ ୬.୦–୮.୦, ଜ୍ନାତକ ୨.୦–୪.୦ | UTS ପ୍ରାୟ 240 MPa; ଉତ୍ପାଦନ ପ୍ରାୟ 125 MPa; କଠୋରତା ପ୍ରାୟ 60-70 HB | ଦୃଢ଼ ଏମ୍ବେଡେବିଲିଟି ସହିତ ସାଧାରଣ ବିୟରିଂ ବ୍ରୋଞ୍ଜ |
| C95400 | ଅଲ୍ ୧୦.୦–୧୧.୫, ଫେ ୩.୦–୫.୦ | UTS ପ୍ରାୟ 585 MPa; ପ୍ରାୟ 220 MPa ଉତ୍ପାଦନ କରେ; କଠୋରତା ପ୍ରାୟତଃ 150-190 HB | ଉଚ୍ଚ-ଶକ୍ତିଯୁକ୍ତ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ |
| C95500 | ଅଲ 10.0–11.5, ନି 3.0-5.5, ଫେ 3.0-5.0 | | UTS ପ୍ରାୟ 620 MPa; ପ୍ରାୟ 260 MPa ଉତ୍ପାଦନ କରେ; କଠୋରତା ପ୍ରାୟତଃ 170-200 HB | ଅଧିକ-ଭାର ଏବଂ ସାମୁଦ୍ରିକ ସେବା ପାଇଁ ନିକେଲ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ |
| C86300 | Cu 60–66, Zn 22–28, Al 5.0–7.5, Mn 2.5–5.0, Fe 2.0–4.0 | UTS ପ୍ରାୟ 760 MPa; ଉତ୍ପାଦନ ପ୍ରାୟ 415 MPa; କଠୋରତା ପ୍ରାୟତଃ 200-230 HB | ଧୀର, ଭାରୀ ଭାର ପାଇଁ ଉଚ୍ଚ-ଶକ୍ତିଶାଳୀ ମାଙ୍ଗାନିଜ୍ ବ୍ରୋଞ୍ଜ |
| C90700 | ସର୍ବନିମ୍ନ ୧୦.୦–୧୨.୦, ସର୍ବାଧିକ ପାରାବୋଲିଟିକ୍ସ ପ୍ରାୟ ୦.୫, ସର୍ବାଧିକ ପାରାବୋଲିଟିକ୍ସ ପ୍ରାୟ ୦.୫ | UTS ପ୍ରାୟ ୨୭୫ MPa; ଉତ୍ପାଦନ ପ୍ରାୟ ୧୪୦ MPa; କଠୋରତା ପ୍ରାୟ ୭୦-୮୫ HB | ଗିଅର୍ସ ଏବଂ ମନୋନୀତ ବେୟାରିଂ କାର୍ଯ୍ୟ ପାଇଁ ଟିନ୍ ବ୍ରୋଞ୍ଜ |
ଏଗୁଡ଼ିକ ସନ୍ଦର୍ଭ ମୂଲ୍ୟ - ଚୁକ୍ତିଭିତ୍ତିକ ଗ୍ୟାରେଣ୍ଟି ନୁହେଁ। ଏକ ଉତ୍ତାପ-ଚିକିତ୍ସା, କେନ୍ଦ୍ରାଭିମୁଖୀ ଭାବରେ କାଷ୍ଟ, ନିରନ୍ତର କାଷ୍ଟ କିମ୍ବା ଗଢ଼ା ଉତ୍ପାଦ ସମାନ ସାଧାରଣ ମିଶ୍ରଧାତୁ ନାମ ବହନ କରୁଥିବା ଅନ୍ୟ ଏକ ଉତ୍ପାଦଠାରୁ ଯଥେଷ୍ଟ ଭିନ୍ନ ହୋଇପାରେ।
ଗୋଟିଏ ଉତ୍ପାଦନ ଅବସ୍ଥାର ଟାଣ ଶକ୍ତିକୁ ଅନ୍ୟ ଏକ ଅବସ୍ଥାର କଠୋରତା ସହିତ ମିଶ୍ରଣ କରନ୍ତୁ ନାହିଁ ଏବଂ ଉଭୟକୁ କ୍ରୟ ଅର୍ଡରରେ ରଖନ୍ତୁ ନାହିଁ।
C93200 ବ୍ରୋଞ୍ଜ ବିୟରିଂ—ପ୍ରାୟତଃ SAE 660 ସହିତ ଜଡିତ—ସାଧାରଣତଃ ଏଥିପାଇଁ ବ୍ୟବହୃତ ହୁଏ:
- ସ୍ଲିଭ୍ ବିୟରିଂ
- ବୁଶିଙ୍ଗ
- ଥ୍ରଷ୍ଟ ୱାଶର୍ସ
- ପମ୍ପ ଉପାଦାନଗୁଡ଼ିକ
- ସାଧାରଣ ଯନ୍ତ୍ରପାତି ବିୟରିଂ
- ଲୁବ୍ରିକେଟେଡ୍ ସ୍ଲାଇଡିଂ ପାର୍ଟସ୍
ଏହାର ସୀସା କଣ୍ଟେଣ୍ଟ ଅନୁକୂଳତା ଏବଂ ଏମ୍ବେଡେବିଲିଟିକୁ ସମର୍ଥନ କରେ। ଛୋଟ କଣିକାଗୁଡ଼ିକ ଶାଫ୍ଟକୁ ତୁରନ୍ତ ସ୍କୋର କରିବା ପରିବର୍ତ୍ତେ ନରମ ବେୟାରିଂ ପୃଷ୍ଠରେ ଏମ୍ବେଡେଡ୍ ହୋଇପାରନ୍ତି।
ଏହା ମୂଲ୍ୟବାନ ହୋଇପାରେ ଯେତେବେଳେ:
- ଲୁବ୍ରିକେସନ୍ ଅସମ୍ପୂର୍ଣ୍ଣ
- ଶାଫ୍ଟ ଆଲାଇନ୍ମେଣ୍ଟ ଆଦର୍ଶ ନୁହେଁ
- ପ୍ରଦୂଷଣକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଦୂର କରାଯାଇପାରିବ ନାହିଁ।
- ରନ୍-ଇନ୍ ସମୟରେ ବିୟରିଂ ଟିକେ ସମାନ ହେବା ଉଚିତ।
କିନ୍ତୁ ସେହି ସମାନ କୋମଳତା ଗମ୍ଭୀର ପ୍ରଭାବ କିମ୍ବା ଅତ୍ୟଧିକ ଉଚ୍ଚ ୟୁନିଟ୍ ଲୋଡିଂ ଅଧୀନରେ ଏହାର ଉପଯୋଗିତାକୁ ସୀମିତ କରେ।
ଜଣେ କ୍ରେତା C93200 ବାଛିପାରିବେ କାରଣ ଏହା ସହଜରେ ମେସିନ୍ ହୁଏ ଏବଂ ନିକେଲ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ ଅପେକ୍ଷା କମ୍ ମୂଲ୍ୟରେ କାମ କରେ। ଯଦି ବୁଶିଂକୁ ବାରମ୍ବାର ହାତୁଡ଼ି ମାରିବା, ଧାର ଲୋଡିଂ କିମ୍ବା ଅପର୍ଯ୍ୟାପ୍ତ ହାଉସିଂ ସପୋର୍ଟର ଶିକାର କରାଯାଏ, ତେବେ ସ୍ପଷ୍ଟ ସଞ୍ଚୟ ପ୍ଲାଷ୍ଟିକ୍ ବିକୃତି, କ୍ଲିୟରାନ୍ସ ହରାଇବା ଏବଂ ଅକାଳ ପ୍ରତିସ୍ଥାପନରେ ପରିଣତ ହୋଇପାରେ।
C93200 ଅନୁପାଳନ ଚେତାବନୀ
C93200 ରେ ସାଧାରଣତଃ ପ୍ରାୟ 6-8% ସୀସା ଥାଏ।
ଏହା ଏକ ପୃଥକ କ୍ରୟ ନିଷ୍ପତ୍ତି ସୃଷ୍ଟି କରେ। କ୍ରେତାମାନେ ଯାଞ୍ଚ କରିବା ଉଚିତ:
- ବର୍ତ୍ତମାନର RoHS ଆବଶ୍ୟକତା ଏବଂ ପ୍ରଯୁଜ୍ୟ ଛାଡ଼
- ଗ୍ରାହକ-ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରତିବନ୍ଧିତ-ପଦାର୍ଥ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ
- ପାନୀୟ ଜଳ ଆବଶ୍ୟକତା
- ଖାଦ୍ୟ-ସଂସ୍ପର୍ଶରେ ପ୍ରତିବନ୍ଧକ
- ସ୍କ୍ରାପ୍-ପୃଥକୀକରଣ ଆବଶ୍ୟକତା
- ଗନ୍ତବ୍ୟ-ବଜାର ନିୟମାବଳୀ
- ଆବଶ୍ୟକୀୟ ସାମଗ୍ରୀ ଘୋଷଣା
କେବଳ ଯାନ୍ତ୍ରିକ ପ୍ରୟୋଗ ଉପଯୁକ୍ତ ଦେଖାଯାଉଛି ବୋଲି C93200 କୁ ଅନୁମୋଦନ କରନ୍ତୁ ନାହିଁ।
C95400 ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜଏହା C93200 ଅପେକ୍ଷା ଯଥେଷ୍ଟ ଅଧିକ ଶକ୍ତି ଆବଶ୍ୟକ କରୁଥିବା ଭାରୀ-କର୍ତ୍ତବ୍ୟ ବ୍ରୋଞ୍ଜ ଅଂଶ ପାଇଁ ସବୁଠାରୁ ସାଧାରଣ ଆରମ୍ଭ ବିନ୍ଦୁ ମଧ୍ୟରୁ ଗୋଟିଏ।
ସାଧାରଣ ପ୍ରୟୋଗଗୁଡ଼ିକରେ ଅନ୍ତର୍ଭୁକ୍ତ:
- ଅଧିକ-ଲୋଡ୍ ବୁଶିଂ
- ଗିଅର୍ ଏବଂ କୀଟ ଚକ
- ପିନ୍ଧିବା ପ୍ଲେଟ୍
- ଗାଇଡ୍ ବ୍ଲକ୍ଗୁଡ଼ିକ
- ସ୍ଲାଇଡ୍ ଉପାଦାନଗୁଡ଼ିକ
- ଭଲଭ ଅଂଶ
- ଭାରୀ-ଉପକରଣ ଉପାଦାନ
- ଇସ୍ପାତ-କଳ ଏବଂ ଫର୍ମିଂ-ଉପକରଣ ଅଂଶ
C95400 ଅଫର୍:
- ପାରମ୍ପରିକ ସୀସା ବିୟରିଂ ବ୍ରୋଞ୍ଜ ଅପେକ୍ଷା ଅଧିକ ଶକ୍ତି
- ଅଧିକ କଠୋରତା
- ଉପଯୁକ୍ତ ଲୁବ୍ରିକେସନ୍ ଅଧୀନରେ ଭଲ ପରିଧାନ ପ୍ରଦର୍ଶନ
- ଅନେକ ଶିଳ୍ପ ପରିବେଶରେ ଭଲ କ୍ଷରଣ ପ୍ରତିରୋଧକତା
- ଆଘାତ ଏବଂ ବିକୃତି ପ୍ରତି ଉତ୍ତମ ପ୍ରତିରୋଧ
ଏହା ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଙ୍ଗ୍ ନୁହେଁ।
"ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ ପରିଧାନ ପ୍ରତିରୋଧୀ" ବୋଲି C95400 ଚୟନ କରିବା ଏବଂ ଲୁବ୍ରିକେଣ୍ଟକୁ ବାହାର କରିବା ଏକ ଦୁର୍ବଳ ଇଞ୍ଜିନିୟରିଂ ନିଷ୍ପତ୍ତି। ଶୁଷ୍କ ସ୍ଲାଇଡିଂ ତଳେ, ଏକ ଉଚ୍ଚ-ଶକ୍ତିଶାଳୀ ବ୍ରୋଞ୍ଜ ଏବେ ବି ଘର୍ଷଣାତ୍ମକ ଉତ୍ତାପ ସୃଷ୍ଟି କରିପାରିବ, ଅନୁପଯୁକ୍ତ ଶାଫ୍ଟ ବିରୁଦ୍ଧରେ ସାମଗ୍ରୀ କିମ୍ବା ପିତ୍ତ ସ୍ଥାନାନ୍ତର କରିପାରିବ।
ମିଳନ ପୃଷ୍ଠ, କ୍ଲିୟରାନ୍ସ ଏବଂ ଲୁବ୍ରିକେସନ୍ ପଥ ମିଶ୍ରଧାତୁ ଚୟନର ଅଂଶ ହୋଇ ରହିଥାଏ।
C95400 ପାଇଁ C93200 ଅପେକ୍ଷା ଅଧିକ ମେସିନିଂ ପ୍ରୟାସ ଆବଶ୍ୟକ ହୋଇପାରେ। କ୍ରେତାମାନେ ଏହା ଉପରେ ଧ୍ୟାନ ଦେବା ଉଚିତ:
- ଅଧିକ ଟୁଲ୍ ଲୋଡିଂ
- ଅଧିକ ଦାବିଦାର ଚିପ୍ ନିୟନ୍ତ୍ରଣ
- ଡିବରିଂ ପାଇଁ ଅଧିକ ପ୍ରୟାସ
- କାର୍ଯ୍ୟହୋଲ୍ଡିଂ ସ୍ଥିରତା
- ପୃଷ୍ଠ-ସମାପ୍ତିର ଆବଶ୍ୟକତା
- ଯାଞ୍ଚ ସମୟ
- ସମ୍ଭାବ୍ୟ ସମାପ୍ତି ଭତ୍ତା
ସଠିକ୍ ତୁଳନା ହେଉଛି ସମାପ୍ତ ଅଂଶ ମୂଲ୍ୟ, କଞ୍ଚା କାଷ୍ଟିଂ ମୂଲ୍ୟ ନୁହେଁ।
C95500 ନିକେଲ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜସାଧାରଣତଃ ମୂଲ୍ୟାଙ୍କନ କରାଯାଏ ଯେତେବେଳେ ଉପାଦାନକୁ ନିମ୍ନଲିଖିତ ମିଶ୍ରଣର ଆବଶ୍ୟକତା ପଡ଼ିଥାଏ:
- ଉଚ୍ଚ କ୍ଷମତା
- ପିନ୍ଧିବା ପ୍ରତିରୋଧ
- ସମୁଦ୍ର ଜଳ କ୍ଷରଣ ପ୍ରତିରୋଧ
- କାଭେଟେସନ୍ ପ୍ରତିରୋଧ
- ଆଘାତ ଲୋଡିଂ ପ୍ରତିରୋଧ
- ଡାଇମେନ୍ସନାଲ୍ ସ୍ଥିରତା
ସାଧାରଣ ପ୍ରୟୋଗଗୁଡ଼ିକରେ ଅନ୍ତର୍ଭୁକ୍ତ:
- ସାମୁଦ୍ରିକ ବୁଶିଂ
- ପମ୍ପ ଏବଂ ଭଲଭ ଅଂଶଗୁଡ଼ିକ
- ପ୍ରୋପେଲର-ସମ୍ବନ୍ଧିତ ଉପାଦାନଗୁଡ଼ିକ
- ଗାଇଡ୍ ବିୟରିଂ
- ଭାରୀ-ଡ୍ୟୁଟି ଗିଅର୍ସ
- ଅଧିକ ଲୋଡ୍ ଥିବା ପିନ୍ଧା ଉପାଦାନଗୁଡ଼ିକ
- ହାଇଡ୍ରୋଲିକ୍-ଉପକରଣ ଅଂଶ
ସାଜସଜ୍ଜା ପାଇଁ ନିକେଲ ଯୋଡାଯାଏ ନାହିଁ। ଏହା ମିଶ୍ରଧାତୁ ପ୍ରଣାଳୀ, ଯାନ୍ତ୍ରିକ ଗୁଣ, ପର୍ଯ୍ୟାୟ ସ୍ଥିରତା ଏବଂ କ୍ଷୟ ଆଚରଣକୁ ପରିବର୍ତ୍ତନ କରେ।
ଏହା ମଧ୍ୟ ଖର୍ଚ୍ଚ ବୃଦ୍ଧି କରେ।
ଯଦି ଉପାଦାନଟି କ୍ଷୟ କିମ୍ବା ଖୋଳାକରଣ ସଂସ୍ପର୍ଶରେ ନ ଆସି ଏକ ସଫା, ଲୁବ୍ରିକେଟ୍ ହୋଇଥିବା ଘର ଭିତର ମେସିନରେ କାର୍ଯ୍ୟ କରେ, ତେବେ C95500 ଅନାବଶ୍ୟକ ହୋଇପାରେ। C95400 କିମ୍ବା ଅନ୍ୟ ଏକ ବହନକାରୀ ବ୍ରୋଞ୍ଜ କମ୍ ମୋଟ ମୂଲ୍ୟରେ ଆବଶ୍ୟକତା ପୂରଣ କରିପାରେ।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ସାମୁଦ୍ରିକ ଉପାଦାନ ପାଇଁ, କ୍ରେତାମାନେ ରସାୟନ ବିଜ୍ଞାନ ଅପେକ୍ଷା ଅଧିକ ସମୀକ୍ଷା କରିବା ଉଚିତ:
- କାଷ୍ଟିଂ ମାର୍ଗ
- ଗରମ-ଚିକିତ୍ସା ଅବସ୍ଥା
- ମାଇକ୍ରୋଷ୍ଟ୍ରକ୍ଚରାଲ୍ ନିୟନ୍ତ୍ରଣ
- ମରାମତି-ୱେଲ୍ଡିଂ ଇତିହାସ
- ଆଭ୍ୟନ୍ତରୀଣ ସୁସ୍ଥତା
- ଯାନ୍ତ୍ରିକ-ସମ୍ପତ୍ତି ଫଳାଫଳ
- କ୍ଷୟ ସଂସ୍ପର୍ଶ
- ଅନ୍ତିମ ମେସିନିଂ ଏବଂ ପୃଷ୍ଠ ଅବସ୍ଥା
ଏକ C95500 ପ୍ରମାଣପତ୍ର ସ୍ୱୟଂଚାଳିତ ଭାବରେ ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ପ୍ରତ୍ୟେକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କାଷ୍ଟିଂର ଆବଶ୍ୟକୀୟ ଆଭ୍ୟନ୍ତରୀଣ ଗୁଣବତ୍ତା ଅଛି।
C63000 ନିକେଲ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜଏହା ଏକ ଗଢ଼ା ମିଶ୍ରଧାତୁ ଯାହା ସାଧାରଣତଃ ରଡ୍, ଦଣ୍ଡ, ଫୋର୍ଜିଂ କିମ୍ବା ଅନ୍ୟାନ୍ୟ କାମ କରାଯାଇଥିବା ରୂପରେ ଯୋଗାଣ କରାଯାଏ।
ଏହାକୁ ଏଥିପାଇଁ ବିଚାର କରାଯାଇପାରେ:
- ଶାଫ୍ଟ
- ଭଲଭ ଷ୍ଟେମ୍
- ଗାଇଡ୍
- ମୁଦି ପିନ୍ଧନ୍ତୁ
- ବୁଶିଙ୍ଗ
- ସାମୁଦ୍ରିକ ହାର୍ଡୱେୟାର
- ଉଚ୍ଚ-ଶକ୍ତିଯୁକ୍ତ ମେସିନ୍ ଉପାଦାନଗୁଡ଼ିକ
ପଟା ପ୍ରକ୍ରିୟାକରଣ ଏକ କାଷ୍ଟ ଉତ୍ପାଦଠାରୁ ଏକ ଭିନ୍ନ ଶସ୍ୟ ଗଠନ ଏବଂ ଯାନ୍ତ୍ରିକ ପ୍ରତିକ୍ରିୟା ପ୍ରଦାନ କରିପାରିବ।
C63000 କୁ C95500 ର ଏକ ସରଳ ଗୋଟିଏ ବିକଳ୍ପ ଭାବରେ ବ୍ୟବହାର କରାଯିବା ଉଚିତ୍ ନୁହେଁ। କ୍ରେତାମାନେ ତୁଳନା କରିବା ଉଚିତ:
- ସଠିକ୍ ରଚନା
- ଉତ୍ପାଦ ମାନକ
- ଗଢ଼ା କିମ୍ବା କାଷ୍ଟ ରାସ୍ତା
- ଗରମ ଚିକିତ୍ସା
- ଦିଗନିର୍ଦ୍ଦେଶକ ଗୁଣଧର୍ମ
- ଉପଲବ୍ଧ ପରିସରଗୁଡ଼ିକ
- ମେସିନିଂ ଭତ୍ତା
- ଯାଞ୍ଚ ଆବଶ୍ୟକତାଗୁଡ଼ିକ
କାଷ୍ଟ କିମ୍ବା ଗଢ଼ା ଉତ୍ପାଦର ରୂପ ଚିହ୍ନଟ ନକରି "ନିକେଲ ଆଲୁମିନିୟମ ବ୍ରୋଞ୍ଜ" ନିର୍ଦ୍ଦିଷ୍ଟ କରୁଥିବା ଏକ ଚିତ୍ର ବାଣିଜ୍ୟିକ ବ୍ୟାଖ୍ୟା ପାଇଁ ଅତ୍ୟଧିକ ସ୍ଥାନ ଛାଡିଥାଏ।
C86300 ମାଙ୍ଗାନିଜ୍ ବ୍ରୋଞ୍ଜବହୁତ ଅଧିକ ଭାର ଏବଂ ଅପେକ୍ଷାକୃତ ଧୀର ଗତିରେ ଥିବା ଉପାଦାନଗୁଡ଼ିକ ପାଇଁ ପ୍ରାୟତଃ ବିଚାର କରାଯାଏ, ଯେଉଁଥିରେ ଅନ୍ତର୍ଭୁକ୍ତ:
- ସେତୁ ଏବଂ ନିର୍ମାଣ-ଉପକରଣ ବୁଶିଂ
- ସ୍କ୍ରୁ-ଡାଉନ୍ ନଟ୍
- ହେଭି-ପ୍ରେସ୍ ଉପାଦାନଗୁଡ଼ିକ
- କ୍ରେନ୍ ଏବଂ ଉଠାଣ-ଉପକରଣ ଅଂଶ
- ଧୀର ଗତିଶୀଳ ବିୟରିଂ
- ଅଧିକ-ଲୋଡ୍ ଗାଇଡ୍ ଅଂଶଗୁଡ଼ିକ
C86300 କୁ ପ୍ରାୟତଃ ମାଙ୍ଗାନିଜ୍ ବ୍ରୋଞ୍ଜ କୁହାଯାଏ, ଯଦିଓ ଧାତୁ ବିଜ୍ଞାନ ଦୃଷ୍ଟିରୁ ଏହା ଏକ ଉଚ୍ଚ-ଶକ୍ତିଶାଳୀ ତମ୍ବା-ଜିଙ୍କ-ଆଲୁମିନିୟମ୍-ମାଙ୍ଗାନିଜ୍ ପରିବାରର ଅଟେ।
ଏହାର ଶକ୍ତି ପାରମ୍ପରିକ ଟିନ୍ ବହନକାରୀ ବ୍ରୋଞ୍ଜ ଅପେକ୍ଷା ବହୁତ ଅଧିକ ହୋଇପାରେ।
ଏହାର ଅର୍ଥ ନୁହେଁ ଯେ ଏହା ଦ୍ରୁତ ଗତିରେ ଘୂର୍ଣ୍ଣନ ପାଇଁ ସର୍ବୋତ୍ତମ ସାମଗ୍ରୀ।
ଉଚ୍ଚ ଶକ୍ତି ନିମ୍ନଲିଖିତ ବିଷୟଗୁଡ଼ିକର କ୍ଷତିପୂରଣ ଦେଇପାରିବ ନାହିଁ:
- ପର୍ଯ୍ୟାପ୍ତ ଲୁବ୍ରିକେସନ୍
- ଖରାପ ଶାଫ୍ଟ ଫିନିସ୍
- ଅତ୍ୟଧିକ ସ୍ଲାଇଡିଂ ବେଗ
- ଭୁଲ ସଂଳାପ
- ଏଜ୍ ଲୋଡିଂ
- ଭୁଲ କ୍ଲିୟରାନ୍ସ
- ଚୟନ ସମୟରେ କ୍ଷୟକାରୀ ମାଧ୍ୟମକୁ ବିଚାରକୁ ନିଆଯାଉନାହିଁ
C86300 କୁ ଏକ ଉଚ୍ଚ-ଲୋଡ୍ ଇଞ୍ଜିନିୟରିଂ ମିଶ୍ରଧାତୁ ଭାବରେ ସର୍ବୋତ୍ତମ ଭାବରେ ବ୍ୟବହାର କରାଯାଏ, ପ୍ରତ୍ୟେକ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ପାଇଁ ଏକ ସାର୍ବଜନୀନ ବଦଳ ଭାବରେ ନୁହେଁ।
C90700 ଟିନ୍ ବ୍ରୋଞ୍ଜସାଧାରଣତଃ ଏଥିପାଇଁ ବିଚାର କରାଯାଏ:
- କୃମି ଗିଅର୍ସ
- ଗିୟର୍ ଚକଗୁଡ଼ିକ
- ବୁଶିଙ୍ଗ
- ବିୟରିଂ
- ପମ୍ପ ପାର୍ଟସ
- ଭଲ କ୍ଷରଣ କାର୍ଯ୍ୟକ୍ଷମତା ଆବଶ୍ୟକ କରୁଥିବା ଉପାଦାନଗୁଡ଼ିକ
ଏହାର ଅଧିକ ଟିନ୍ ସାମଗ୍ରୀ C93200 ର ଉଚ୍ଚ ସୀସା ବିଷୟବସ୍ତୁ ବିନା ଶକ୍ତି, କଠୋରତା ଏବଂ ପରିଧାନ କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ସମର୍ଥନ କରେ।
ଏହାର ସନ୍ଦର୍ଭ ହେଉଛି ଏମ୍ବେଡେବିଲିଟି ହ୍ରାସ।
ଯଦି କଠିନ ପ୍ରଦୂଷଣ ଇଣ୍ଟରଫେସରେ ପହଞ୍ଚିଯାଏ, ତେବେ ଏକ କମ୍-ସୀସା ଟିନ୍ ବ୍ରୋଞ୍ଜ C93200 ଅପେକ୍ଷା କମ୍ କ୍ଷମାକାରୀ ହୋଇପାରେ। ତେଣୁ ଉତ୍ତମ ସିଲିଂ, ଲୁବ୍ରିକାଣ୍ଟ ପରିଷ୍କାରତା ଏବଂ ଶାଫ୍ଟ ସୁରକ୍ଷା ଆବଶ୍ୟକ ହୋଇପାରେ।
ସଠିକ ରାସାୟନିକ ସୀମା ଏବଂ ଗନ୍ତବ୍ୟ-ବଜାର ଆବଶ୍ୟକତା ନିଶ୍ଚିତ ନକରି "ସୀସା-ମୁକ୍ତ" ଲେବଲ ଉପରେ ଆଧାର କରି C90700 ଚୟନ କରାଯିବା ଉଚିତ୍ ନୁହେଁ।
ପତଳା ସ୍ପ୍ରିଙ୍ଗ କଣ୍ଟାକ୍ଟ, କ୍ଲିପ୍, ସିମ୍ସ ଏବଂ ନମନୀୟ ପିନ୍ଧିବା ଉପାଦାନଗୁଡ଼ିକ ମୋଟା ହେଭି-ଡ୍ୟୁଟି ବୁଶିଂ ଠାରୁ ଭିନ୍ନ ସମସ୍ୟା।
ସିମ୍ବର ମେଟାଲ୍ସରୁ C51000 ଏବଂ C52100ଫସଫର ବ୍ରୋଞ୍ଜ ରେଞ୍ଜଯେତେବେଳେ ଏକ ଉପାଦାନ ଆବଶ୍ୟକ କରେ ସେତେବେଳେ ଉପଯୁକ୍ତ ହୋଇପାରେ:
- ଇଲାଷ୍ଟିକ୍ ପୁନରୁଦ୍ଧାର
- ସ୍ପ୍ରିଙ୍ଗ ଫୋର୍ସ
- ପତଳା-କ୍ଷେତ୍ର ଥକାପଣ ପ୍ରତିରୋଧ
- ମଧ୍ୟମ ସ୍ଲାଇଡିଂ ପୋଷାକ
- ବୈଦ୍ୟୁତିକ-ସଂଯୋଗ କାର୍ଯ୍ୟଦକ୍ଷତା
- ସଠିକ୍ ଷ୍ଟାମ୍ପିଂ
ଏକ ବିଶାଳ, ସକ୍-ଲୋଡେଡ୍ ସ୍ଲିଭ୍ ବିୟରିଂ ପାଇଁ ଏଗୁଡ଼ିକ ସାଧାରଣତଃ ପ୍ରଥମ ପସନ୍ଦ ନୁହେଁ।
ସ୍ପ୍ରିଙ୍ଗ-ସମ୍ପର୍କ ମିଶ୍ରଧାତୁରୁ ବିୟରିଂ ମିଶ୍ରଧାତୁକୁ ସ୍ଥାନାନ୍ତର କରନ୍ତୁ ନାହିଁ - କିମ୍ବା ଅନ୍ୟ ଉପାୟରେ - କାରଣ ଉଭୟକୁ ପରିଧାନ-ପ୍ରତିରୋଧୀ ବ୍ରୋଞ୍ଜ ଭାବରେ ବଜାରରେ ବିକ୍ରି କରାଯାଏ।
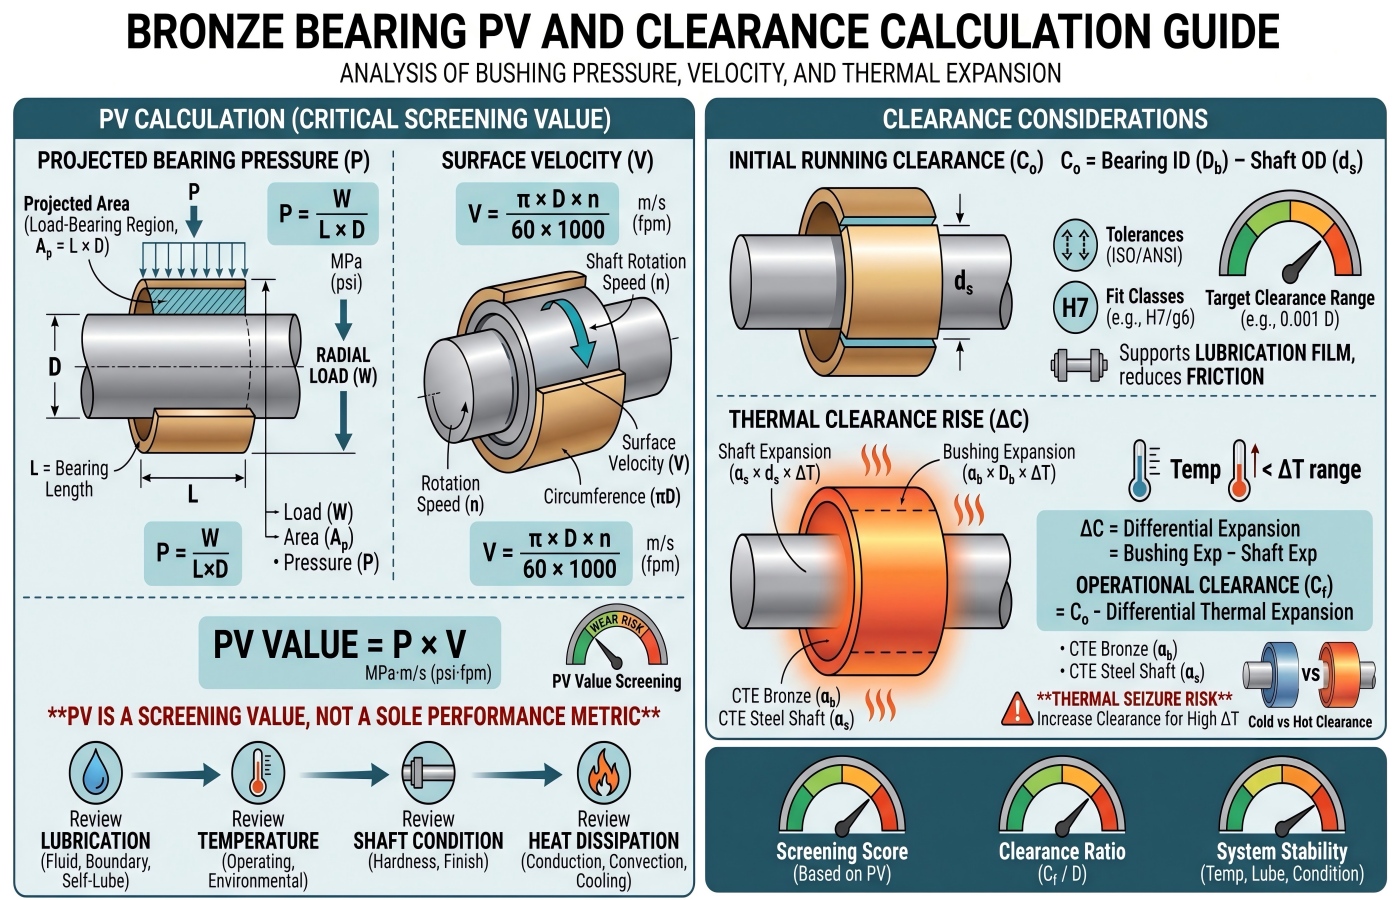
ଗ୍ରେଡ୍ ଚୟନ କରିବା ପୂର୍ବରୁ ବିୟରିଂ ଚାପ ଏବଂ PV ଗଣନା କରନ୍ତୁ
ସାଧାରଣତଃ ଏକ ପ୍ଲେନ୍ ବିୟରିଂ ପାଇଁ ପ୍ରଥମ ଇଞ୍ଜିନିୟରିଂ ସ୍କ୍ରିନରେ ପ୍ରୋଜେକ୍ଟଡ୍ ବିୟରିଂ ଚାପ ଅନ୍ତର୍ଭୁକ୍ତ ହୋଇଥାଏ:
P = W ÷ (D × L)
କେଉଁଠାରେ:
P= ପ୍ରକ୍ଷେପିତ ବାହକ ଚାପW= ରେଡିଆଲ୍ ଲୋଡ୍D= ଶାଫ୍ଟ ବ୍ୟାସL= ବେୟାରିଂ ଲମ୍ବ
ଧରିନିଅନ୍ତୁ:
- ରେଡିଆଲ୍ ଲୋଡ୍: 20,000 N
- ଶାଫ୍ଟ ବ୍ୟାସ: 40 ମିମି
- ବିୟରିଂ ଲମ୍ବ: 50 ମିମି
ପରିକଳ୍ପିତ ଅଞ୍ଚଳ:
୪୦ × ୫୦ = ୨୦୦୦ ମିଲିମିଟର²
ବହନକାରୀ ଚାପ:
୨୦,୦୦୦ ÷ ୨୦୦୦ = ୧୦ ନିୟୁ/ମିଲିମିଟର² =୧୦ ଏମପିଏ
ଯଦି ପୃଷ୍ଠର ବେଗ 0.20 ମିଟର/ସେ:
PV = 10 MPa × 0.20 m/s = 2.0 MPa·m/s
ସେହି ସଂଖ୍ୟାଟି ଏକ ସ୍ୱୟଂଚାଳିତ ପାସ୍ କିମ୍ବା ଫେଲ୍ ନୁହେଁ।
ଏହା ଏକ ସ୍କ୍ରିନିଂ ମୂଲ୍ୟ ଯାହା ସହିତ ସମୀକ୍ଷା କରାଯିବା ଆବଶ୍ୟକ:
- ଲୁବ୍ରିକେସନ୍ ପଦ୍ଧତି
- ଆରମ୍ଭ ଫ୍ରିକ୍ୱେନ୍ସି
- ଦୋଳନଶୀଳ କିମ୍ବା ନିରନ୍ତର ଗତି
- ତାପ ଅପଚୟ
- ପ୍ରତିମୁଖ ସାମଗ୍ରୀ
- ଗୃହ ସହାୟତା
- ପ୍ରଦୂଷଣ
- ସେବାର ତାପମାତ୍ରା
- ଆବଶ୍ୟକୀୟ ଜୀବନକାଳ
ପରୀକ୍ଷଣ ପଦ୍ଧତି ଏବଂ କାର୍ଯ୍ୟ ସର୍ତ୍ତାବଳୀ ନିଶ୍ଚିତ ନକରି ଏକ ସାଧାରଣ ଅନଲାଇନ୍ ଟେବୁଲରୁ PV ମୂଲ୍ୟାଙ୍କନ କପି କରନ୍ତୁ ନାହିଁ।
ବାଣଟି ଏକ ଭଲ ପିତ୍ତଳ ବିୟରିଂକୁ ନଷ୍ଟ କରିପାରେ
ଏକ ବ୍ରୋଞ୍ଜ ଗ୍ରେଡ୍ ଏକ ଅନୁପଯୁକ୍ତ କାଉଣ୍ଟରଫେସ୍ ସଜାଡ଼ିପାରିବ ନାହିଁ।
ଚିତ୍ରଟି ଏହି ବିଷୟଗୁଡ଼ିକ ସମ୍ବୋଧିତ କରିବା ଉଚିତ:
- ଶାଫ୍ଟ ସାମଗ୍ରୀ
- ଶାଫ୍ଟ କଠୋରତା
- ପୃଷ୍ଠ ଫିନିସ୍
- ଗୋଲାକାରତା
- ରନଆଉଟ୍
- ଶ୍ରେଣୀବଦ୍ଧତା
- ପୃଷ୍ଠ ଆବରଣ
- ଲୁବ୍ରିକେସନ୍ ଗ୍ରୁଭ୍ସ
- ବିଧାନସଭା ସଫାସୁତୁରା
ଏକ ନରମ କିମ୍ବା ଖର୍ବ ଶାଫ୍ଟ ଆଠେସିଭ୍ ଘଷିବା ଏବଂ ଦ୍ରୁତ ସ୍କୋରିଂ ସୃଷ୍ଟି କରିପାରେ। ଏକ ଅତ୍ୟଧିକ କଠିନ କିନ୍ତୁ ଖରାପ ଭାବରେ ସମାପ୍ତ ଶାଫ୍ଟ ବିୟରିଂ ପୃଷ୍ଠକୁ ମଧ୍ୟ କ୍ଷତି ପହଞ୍ଚାଇପାରେ।
ଯଦି ଯୋଗାଣକାରୀ କେବଳ ବୁଶିଂ ଡ୍ରଇଂ ପାଆନ୍ତି, ତେବେ ଡିଜାଇନ୍ ସମୀକ୍ଷା ଅସମ୍ପୂର୍ଣ୍ଣ ରହିବ।
ଶାଫ୍ଟ ଏବଂ ବିୟରିଂ ଏକ ଟ୍ରାଇବୋଲୋଜିକାଲ୍ ଯୋଡ଼ି ଗଠନ କରେ। ସେମାନଙ୍କୁ ଏକାଠି ମୂଲ୍ୟାଙ୍କନ କର।
ତାପମାତ୍ରା ସହିତ ରନିଂ କ୍ଲିୟରାନ୍ସ ପରିବର୍ତ୍ତନ ହୁଏ
ବ୍ରୋଞ୍ଜ ମିଶ୍ରଧାତୁରେ ସାଧାରଣତଃ ମିଶ୍ରଧାତୁ ଏବଂ ତାପମାତ୍ରା ପରିସର ଉପରେ ନିର୍ଭର କରି ପ୍ରାୟ 16-18 µm/m·K ପାଖାପାଖି ତାପଜ ପ୍ରସାରଣର ଗୁଣାଙ୍କ ଥାଏ।
80°C ତାପମାତ୍ରା ବୃଦ୍ଧି ସହିତ ସଂସ୍ପର୍ଶରେ ଆସିଥିବା 100 ମିମି ବ୍ରୋଞ୍ଜ ବ୍ୟାସର ପାଇଁ, ଅବାଧ ତାପଜ ବୃଦ୍ଧି ପ୍ରାୟ:
ΔD = α × D × ΔT
୧୬ µm/ମି·କେଲଭିଟରେ:
୧୬ × ୧୦⁻⁶ × ୧୦୦ ମିମି × ୮୦ =୦.୧୨୮ ମିମି
18 µm/m·K ରେ:
୧୮ × ୧୦⁻⁶ × ୧୦୦ ମିମି × ୮୦ =୦.୧୪୪ ମିମି
ଏହାର ଅର୍ଥ ଏହା ନୁହେଁ ଯେ କାର୍ଯ୍ୟକ୍ଷମ କ୍ଲିୟରାନ୍ସ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ସେହି ସଠିକ ପରିମାଣରେ ପରିବର୍ତ୍ତନ ହୁଏ। ଷ୍ଟିଲ୍ ଶାଫ୍ଟ ମଧ୍ୟ ବିସ୍ତାରିତ ହୁଏ, ଏବଂ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ହାଉସିଂ କିମ୍ବା ପ୍ରେସ୍ ଫିଟ୍ ଦ୍ୱାରା ସଙ୍କୁଚିତ ହୋଇପାରେ।
ଏହା ଏକ ଅଧିକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ବିନ୍ଦୁ ପ୍ରମାଣିତ କରେ:
କାର୍ଯ୍ୟ ତାପମାତ୍ରା ଏବଂ ସଂଯୋଗୀକରଣ ଅବସ୍ଥାକୁ ବିଚାର ନକରି ଏକ କୋଠରୀ-ତାପମାନ ଫିଟ୍ ଚୟନ କରାଯାଇପାରିବ ନାହିଁ।
ପ୍ରତ୍ୟେକ ବିୟରିଂ ପାଇଁ ସଠିକ୍ ରନିଂ କ୍ଲିୟରାନ୍ସକୁ H7/h6 ଫିଟ୍ ନାମକରଣ ନିଜେ ପରିଭାଷିତ କରେ ନାହିଁ।
ଉତ୍ପାଦନ ମାର୍ଗ କାର୍ଯ୍ୟଦକ୍ଷତା ଏବଂ ମୂଲ୍ୟକୁ ପରିବର୍ତ୍ତନ କରେ
ନିରନ୍ତର କାଷ୍ଟିଂ
ନିରନ୍ତର-କାଷ୍ଟ ବାର୍ ଏବଂ ଟ୍ୟୁବ୍ ଏକ ବ୍ୟବହାରିକ ସନ୍ତୁଳନ ପ୍ରଦାନ କରିପାରିବେ:
- ଆକାର ଉପଲବ୍ଧତା
- ସ୍ଥିର ଗଠନ
- ଜାଲ ନିକଟବର୍ତ୍ତୀ ଫମ୍ପା ରୂପଗୁଡ଼ିକ
- ମେସିନିଂ ଅର୍ଥନୀତି
- ପୁନରାବୃତ୍ତିଯୋଗ୍ୟ ଉତ୍ପାଦନ
ଗ୍ରେଡ୍ ଏବଂ କ୍ରମ ଉପରେ ନିର୍ଭର କରି ASTM B505/B505M ଭଳି ମାନକ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ।
କେନ୍ଦ୍ରାଚ୍ୟୁତ କାଷ୍ଟିଂ
ସେଣ୍ଟ୍ରିଫ୍ୟୁଗାଲ୍ କାଷ୍ଟିଂ ପ୍ରାୟତଃ ଏଥିପାଇଁ ବ୍ୟବହୃତ ହୁଏ:
- ବଡ଼ ବୁଦା
- ହାତ
- ରିଙ୍ଗ
- ନଳାକାର ପୋଷାକ ଉପାଦାନଗୁଡ଼ିକ
ଏହା ଘନ ସିଲିଣ୍ଡ୍ରାକାର କାଷ୍ଟିଂ ଉତ୍ପାଦନ କରିପାରିବ ଏବଂ କଠିନ ଦଣ୍ଡରୁ ମେସିନିଂ ତୁଳନାରେ ଅପସାରିତ ସାମଗ୍ରୀର ପରିମାଣକୁ ହ୍ରାସ କରିପାରିବ। ASTM B271/B271M ପ୍ରଯୁଜ୍ୟ ହୋଇପାରେ।
ବାଲି କିମ୍ବା ସ୍ଥାୟୀ ଛାଞ୍ଚ କାଷ୍ଟିଂ
ନିକଟ-ନେଟ ଆକୃତିଗୁଡ଼ିକ ପାଇଁ ସାମଗ୍ରୀ ବ୍ୟବହାର ହ୍ରାସ କରିପାରେ:
- ଗିୟର୍
- ଫ୍ଲାଞ୍ଜଡ୍ ବୁଶିଂ
- ପିନ୍ଧିବା ପ୍ଲେଟ୍
- ଅନିୟମିତ ଉପାଦାନଗୁଡ଼ିକ
କ୍ରେତାଙ୍କୁ ଅନୁମତିପ୍ରାପ୍ତ ପୋରୋସିଟି, ମରାମତି ସର୍ତ୍ତାବଳୀ, ମେସିନିଂ ଭତ୍ତା ଏବଂ ଯାଞ୍ଚ ଆବଶ୍ୟକତାକୁ ପରିଭାଷିତ କରିବାକୁ ପଡିବ। ASTM B584 କିମ୍ବା ASTM B148 ଭଳି ଗ୍ରେଡ୍-ନିର୍ଦ୍ଦିଷ୍ଟ ମାନକ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ।
ପଟା ଏବଂ ନକଲି ଉତ୍ପାଦଗୁଡ଼ିକ
ଗଢ଼ା କିମ୍ବା ନକଲି ଆଲୁମିନିୟମ୍-କଂସା ଉତ୍ପାଦଗୁଡ଼ିକୁ ଯଥାର୍ଥ କରାଯାଇପାରେ ଯେଉଁଠାରେ:
- ଦିଗନିର୍ଦ୍ଦେଶକ ଯାନ୍ତ୍ରିକ ଗୁଣ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ
- ଉଚ୍ଚ ଥକା ଶକ୍ତି ଆବଶ୍ୟକ
- ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ବିଭାଗଗୁଡ଼ିକ କାଷ୍ଟିଂ-ସମ୍ବନ୍ଧୀୟ ବିଚ୍ଛିନ୍ନତାକୁ ଏଡ଼ାଇବା ଉଚିତ।
- ଉପାଦାନଟି ବାର୍ କିମ୍ବା ଫୋରଜିଂରୁ ମେସିନ୍ କରାଯାଇଛି
ASTM B150/B150M ଚୟନିତ ଆଲୁମିନିୟମ-କଂସା ରଡ୍, ବାର୍, ଆକୃତି ଏବଂ ଫୋର୍ଜିଂ ପାଇଁ ପ୍ରୟୋଗ ହୋଇପାରେ।
ମାନକଟି ମିଶ୍ରଧାତୁ ଏବଂ ଉତ୍ପାଦନ ପଥ ଉଭୟ ସହିତ ମେଳ ଖାଉଥିବା ଆବଶ୍ୟକ। ଏକ ତିଆରି ଉତ୍ପାଦ ମାନକ ସହିତ କାଷ୍ଟ-ମିଶ୍ରୟ ଗ୍ରେଡ୍ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ ନାହିଁ ଏବଂ ଯୋଗାଣକାରୀମାନେ ନୀରବରେ ବିରୋଧାଭାସକୁ ସମାଧାନ କରିବେ ବୋଲି ଆଶା କରନ୍ତୁ।
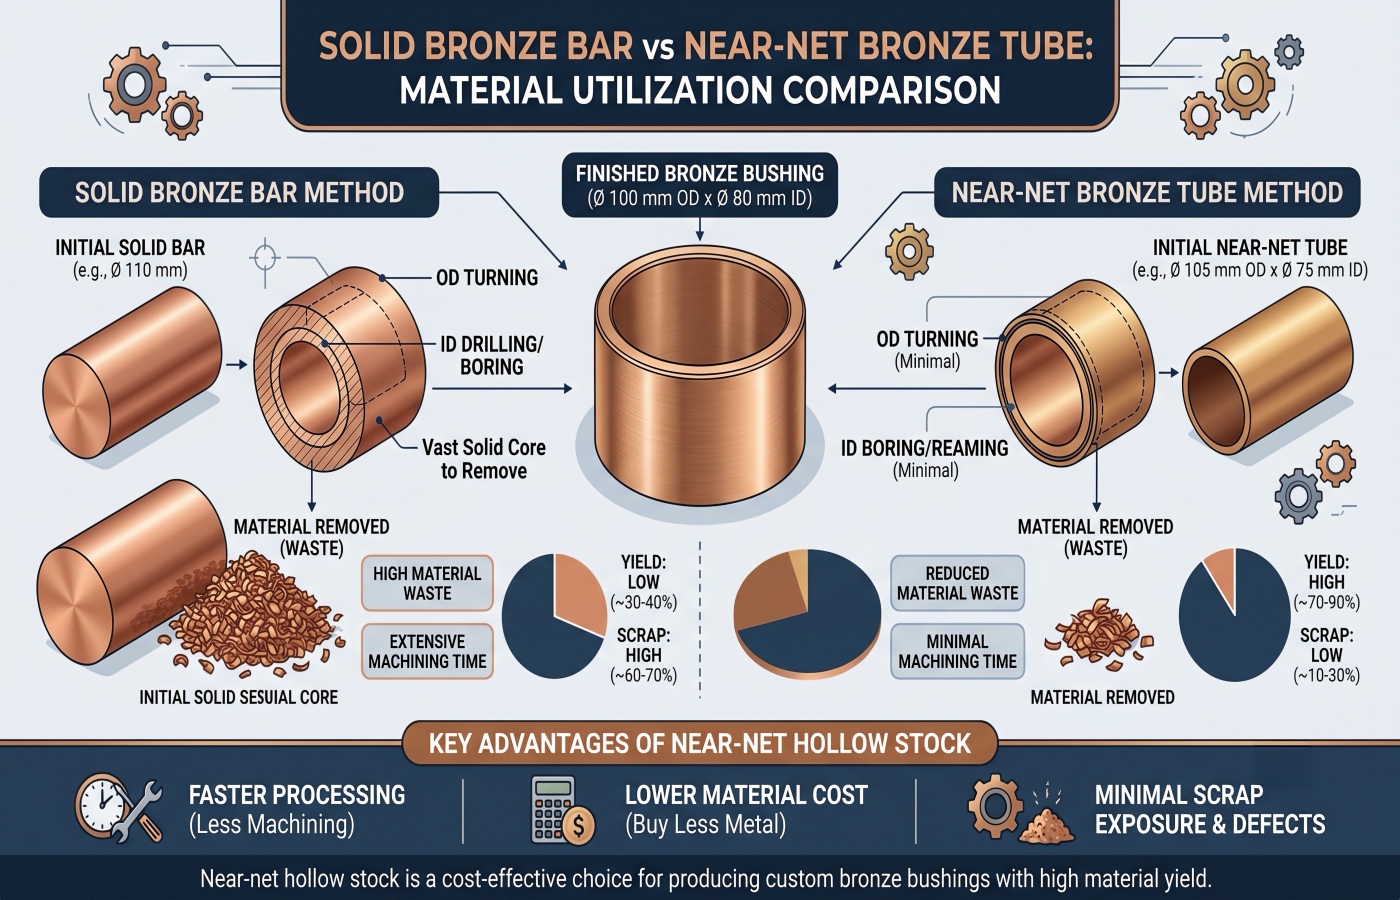
ନିକଟ-ନିଟ୍ ବ୍ରୋଞ୍ଜ ଟ୍ୟୁବ୍ ଏକ ଶସ୍ତା ମିଶ୍ରଧାତୁ ଅପେକ୍ଷା ଅଧିକ ମୂଲ୍ୟ ହ୍ରାସ କରିପାରିବ
ଏକ ସମାପ୍ତ C93200 ବୁଶିଂ ବିଷୟରେ ବିଚାର କରନ୍ତୁ:
- ସମାପ୍ତ OD: 100 ମିମି
- ସମାପ୍ତ ID: 80 ମିମି
- ସମାପ୍ତ ଲମ୍ବ: 80 ମିମି
ସୈଦ୍ଧାନ୍ତିକ ସମାପ୍ତ ପରିମାଣ:
π ÷ 4 × (100² - 80²) × 80 |
= ପ୍ରାୟ୨୨୬,୧୯୫ ମିମି³
ବିକଳ୍ପ A: Ø105 ମିମି ସଲିଡ୍ ବାର୍ ରୁ ମେସିନ୍
ଇନପୁଟ୍ ଭଲ୍ୟୁମ୍:
π ÷ ୪ × ୧୦୫² × ୮୦
= ପ୍ରାୟ୬୯୨,୭୨୧ ମିମି³
ସୈଦ୍ଧାନ୍ତିକ ସାମଗ୍ରୀ ବ୍ୟବହାର:
୨୨୬,୧୯୫ ÷ ୬୯୨,୭୨୧ =୩୨.୬%
ମୁହଁ କିମ୍ବା ଅନ୍ୟାନ୍ୟ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକୁ ଅନୁମତି ଦେବା ପୂର୍ବରୁ ପ୍ରାୟ 67.4% ଇନପୁଟ୍ ଭଲ୍ୟୁମ୍ ଅପସାରଣ କରିବାକୁ ପଡିବ।
ପ୍ରାୟ 8.93 g/cm³ ର C93200 ଘନତା ସନ୍ଦର୍ଭ ବ୍ୟବହାର କରି:
- ଇନପୁଟ୍ ଖାଲି: ପ୍ରାୟ 6.19 କିଲୋଗ୍ରାମ
- ଶେଷ ବୁଶିଂ: ପ୍ରାୟ 2.02 କିଲୋଗ୍ରାମ
- ସୈଦ୍ଧାନ୍ତିକ ଅପସାରଣ: ପ୍ରାୟ 4.17 କିଲୋଗ୍ରାମ
ବିକଳ୍ପ B: ଏକ ନିକଟ-ନେଟ୍ ଟ୍ୟୁବ୍ ବ୍ୟବହାର କରନ୍ତୁ, Ø105 × Ø75 ମିମି
ଇନପୁଟ୍ ଭଲ୍ୟୁମ୍:
π ÷ 4 × (105² - 75²) × 80 |
= ପ୍ରାୟ୩୩୯,୨୯୨ ମିମି³
ସୈଦ୍ଧାନ୍ତିକ ସାମଗ୍ରୀ ବ୍ୟବହାର:
୨୨୬,୧୯୫ ÷ ୩୩୯,୨୯୨ =୬୬.୭%
ଆନୁମାନିକ ଓଜନ:
- ନଳୀ ଖାଲି: ପ୍ରାୟ 3.03 କିଲୋଗ୍ରାମ
- ଶେଷ ବୁଶିଂ: ପ୍ରାୟ 2.02 କିଲୋଗ୍ରାମ
- ସୈଦ୍ଧାନ୍ତିକ ଅପସାରଣ: ପ୍ରାୟ 1.01 କିଲୋଗ୍ରାମ
ନିକଟ-ନେଟ୍ ଟ୍ୟୁବ୍ ପ୍ରାୟତଃ ସୈଦ୍ଧାନ୍ତିକ ଷ୍ଟକ୍ ଅପସାରଣକୁ ହ୍ରାସ କରେପ୍ରତି ଅଂଶରେ 3.16 କିଲୋଗ୍ରାମଏହି ଉଦାହରଣରେ।
ପ୍ରକୃତ ଅମଳ ମଧ୍ୟ ଏହା ଉପରେ ନିର୍ଭର କରିବ:
- ସ' କର୍ଫ
- ମୁହଁ ଭତ୍ତା
- ଉପଲବ୍ଧ ଟ୍ୟୁବ୍ ସହନଶୀଳତା
- ପୃଷ୍ଠ-ଦୋଷ ଦୂର କରିବା
- ସର୍ବନିମ୍ନ ସଫା କରିବା
- ଅଂଶ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ
- ପ୍ରତ୍ୟାଖ୍ୟାନ କରାଯାଇଥିବା ସାମଗ୍ରୀ
- ସ୍କ୍ରାପ୍ କ୍ରେଡିଟ୍
ବାଣିଜ୍ୟିକ ବାର୍ତ୍ତା ଏବେ ବି ସ୍ପଷ୍ଟ:
ସଠିକ୍ ସାମଗ୍ରୀ ଫର୍ମ ପ୍ରଦାନ କରୁଥିବା ଯୋଗାଣକାରୀ କେବଳ ଦୃଢ଼ ଷ୍ଟକ୍ ପ୍ରଦାନ କରୁଥିବା ଯୋଗାଣକାରୀଙ୍କଠାରୁ କମ୍ କିଲୋଗ୍ରାମ ମୂଲ୍ୟକୁ ପଛରେ ପକାଇପାରେ।
ବ୍ରୋଞ୍ଜ ପରିବାର ଦ୍ୱାରା ମେସିନିଂ ଟ୍ରେଡଅଫ୍ସ
| ବ୍ରୋଞ୍ଜ ଫ୍ୟାମିଲି | ସାଧାରଣ ମେସିନିଂ ଆଚରଣ | ସାଧାରଣ ନିୟନ୍ତ୍ରଣ ବିନ୍ଦୁ |
|---|---|---|
| C93200 ସିସାଯୁକ୍ତ ଟିନ୍ ବ୍ରୋଞ୍ଜ | ତୁଳନାତ୍ମକ ଭାବରେ କୌଶଳଶୀଳ ଏବଂ କ୍ଷମାଶୀଳ | ସୀସା ଅନୁପାଳନ, ନରମ-ପୃଷ୍ଠ ପରିଚାଳନା ଏବଂ ଗର୍ତ୍ତ ନିୟନ୍ତ୍ରଣ |
| C95400 ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ | ମେସିନ୍ ପାଇଁ ଅଧିକ ଶକ୍ତିଶାଳୀ ଏବଂ ଅଧିକ ଚାହିଦାପୂର୍ଣ୍ଣ | କଠୋର ସେଟଅପ୍, ତୀକ୍ଷ୍ଣ ଉପକରଣ ଏବଂ ନିୟନ୍ତ୍ରିତ ଷ୍ଟକ୍ ଅପସାରଣ |
| C95500 ନିକେଲ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ | କଠିନ, ଦୃଢ଼ ଏବଂ ମେସିନ-ସଘନ | ଉପକରଣ ଜୀବନ, ତାପ ଉତ୍ପାଦନ ଏବଂ ଶେଷ କରିବା ପାଇଁ ଅନୁମତି |
| C86300 ମାଙ୍ଗାନିଜ୍ ବ୍ରୋଞ୍ଜ | ପର୍ଯ୍ୟାପ୍ତ ଉପକରଣ ଲୋଡିଂ ସହିତ ଉଚ୍ଚ-ଶକ୍ତିଯୁକ୍ତ ସାମଗ୍ରୀ | କାର୍ଯ୍ୟଧାର, ଚିପ୍ ନିୟନ୍ତ୍ରଣ ଏବଂ ପରିମାଣିକ ସ୍ଥିରତା |
| C90700 ଟିନ୍ ବ୍ରୋଞ୍ଜ | ମଧ୍ୟମ ମେସିନ୍ କ୍ଷମତା | ବର୍ସ, ଉପକରଣର ଅବସ୍ଥା ଏବଂ ପୃଷ୍ଠ ଫିନିସ୍ |
| ଫସଫର ବ୍ରୋଞ୍ଜ | ଉତ୍ପାଦ-ରୂପ ଏବଂ ସ୍ୱଭାବ ନିର୍ଭରଶୀଳ | ଗର୍ତ୍ତ ଗଠନ, ଉପକରଣ ଆଡ଼ସେସନ୍ ଏବଂ ପତଳା-କ୍ଷେତ୍ର ବିକୃତି |
ସଠିକ୍ ଗତି ଏବଂ ଫିଡ୍ ଉପରେ ନିର୍ଭର କରେ:
- କାଷ୍ଟିଂ କିମ୍ବା ତିଆରି ଅବସ୍ଥା
- କଠିନତା
- ଉପକରଣ ସାମଗ୍ରୀ
- ମେସିନ୍ କଠୋରତା
- କଟାର ଗଭୀରତା
- କୁଲାଣ୍ଟ
- ଅଂଶ ଜ୍ୟାମିତି
- ଆବଶ୍ୟକୀୟ ପୃଷ୍ଠ ଫିନିସ୍
ସମାପ୍ତ ଉପାଦାନ ଆବଶ୍ୟକ କରୁଥିବା ପ୍ରକଳ୍ପଗୁଡ଼ିକୁ ସିମ୍ବର ମେଟାଲ୍ସ ସହିତ ସମୀକ୍ଷା କରାଯାଇପାରିବସୂକ୍ଷ୍ମ ମେସିନିଂ ସେବା.
କଣ ଯାଞ୍ଚ କରାଯିବା ଉଚିତ?
ରାସାୟନିକ ଗଠନ
ସଠିକ୍ ଗ୍ରେଡ୍ ଏବଂ ଲଟ୍ ନିଶ୍ଚିତ କରନ୍ତୁ। ପୋର୍ଟେବଲ୍ XRF ସାଧାରଣ ମିଶ୍ରଧାତୁ ଚିହ୍ନଟକୁ ସମର୍ଥନ କରିପାରେ, କିନ୍ତୁ ସହମତ ବିଶ୍ଳେଷଣାତ୍ମକ ପଦ୍ଧତି ସାମଗ୍ରୀ ମାନକ ଦ୍ୱାରା ଆବଶ୍ୟକ ଉପାଦାନ ଏବଂ ସଠିକତା ସହିତ ମେଳ ଖାଉଥିବା ଉଚିତ।
ଯାନ୍ତ୍ରିକ ଗୁଣଧର୍ମ
ଗ୍ରେଡ୍ ଏବଂ ଉତ୍ପାଦ ଫର୍ମ ଉପରେ ନିର୍ଭର କରି, କ୍ରେତା ଆବଶ୍ୟକ କରିପାରନ୍ତି:
- ତେଜ ଶକ୍ତି
- ଶକ୍ତି ପ୍ରଦାନ କରନ୍ତୁ
- ଦୀର୍ଘତା
- କଠିନତା
- ଯେଉଁଠାରେ ପ୍ରଯୁଜ୍ୟ, ପ୍ରଭାବ କିମ୍ବା ସ୍ୱତନ୍ତ୍ର ପରୀକ୍ଷଣ
ଆଭ୍ୟନ୍ତରୀଣ ସୁସ୍ଥତା
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କାଷ୍ଟିଂ ପାଇଁ, ଅର୍ଡର ଆବଶ୍ୟକ ହୋଇପାରେ:
- ଅଲ୍ଟ୍ରାସୋନିକ୍ ପରୀକ୍ଷଣ
- ରେଡିଓଗ୍ରାଫିକ୍ ଯାଞ୍ଚ
- ତରଳ-ଅନୁସନ୍ଧାନ ପରୀକ୍ଷଣ
- ମାକ୍ରୋଷ୍ଟ୍ରକଚର ସମୀକ୍ଷା
- ଚାପ କିମ୍ବା ଲିକ୍ ପରୀକ୍ଷା
"UT ପରୀକ୍ଷିତ" ଅସମ୍ପୂର୍ଣ୍ଣ। ପଦ୍ଧତି, ସମ୍ବେଦନଶୀଳତା, କାଲିବ୍ରେସନ୍, ପରୀକ୍ଷିତ ପରିମାଣ ଏବଂ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ କୁହନ୍ତୁ।
ପରିମେୟ ଏବଂ ପୃଷ୍ଠ
ପରିଭାଷିତ କରନ୍ତୁ:
- ସମାପ୍ତ ହୋଇଥିବା ପରିସର
- ତଥ୍ୟଗୁଡ଼ିକ
- ରନିଂ କ୍ଲିୟରାନ୍ସ
- ପ୍ରେସ୍-ଫିଟ୍ ପରିସର
- ଗୋଲାକାରତା
- ଏକାକେନ୍ଦ୍ରିକତା
- ରନଆଉଟ୍
- ପୃଷ୍ଠର ରୁକ୍ଷତା
- ଲୁବ୍ରିକେସନ୍-ଗ୍ରୁଭ୍ ଜ୍ୟାମିତି
- ଏଜ୍ ବ୍ରେକ୍
- ଅନୁମୋଦିତ କାଷ୍ଟିଂ କିମ୍ବା ମେସିନିଂ ଚିହ୍ନ
ଟ୍ରେସେବିଲିଟି
ଯାଞ୍ଚ ପ୍ୟାକେଜରେ ଏହା ଅନ୍ତର୍ଭୁକ୍ତ ହୋଇପାରେ:
- ସାମଗ୍ରୀ ପରୀକ୍ଷା ସାର୍ଟିଫିକେଟ୍
- ସଙ୍ଗତିର ପ୍ରମାଣପତ୍ର
- ଗରମ କିମ୍ବା ଲଟ୍ ଚିହ୍ନଟକରଣ
- ଡାଇମେନ୍ସନାଲ୍ ରିପୋର୍ଟ
- କଠିନତା ଫଳାଫଳ
- ଏନଡିଟି ରିପୋର୍ଟ
- ପ୍ରଥମ ଜିନିଷ ନିରୀକ୍ଷଣ
- ଅନ୍ତିମ ଯାଞ୍ଚ ରେକର୍ଡ
କ୍ରେତାମାନେ ସାଇମ୍ବର ମେଟାଲ୍ର ପ୍ରକାଶିତ ପୁସ୍ତକଗୁଡ଼ିକର ସମୀକ୍ଷା କରିପାରିବେ।ଉପକରଣ ସୂଚନାଏବଂସାର୍ଟିଫିକେଟ୍ ସୂଚନା। କ୍ରୟ ଅର୍ଡରରେ ଅର୍ଡର-ନିର୍ଦ୍ଦିଷ୍ଟ ଯାଞ୍ଚ ଆବଶ୍ୟକତାଗୁଡ଼ିକ ଏପର୍ଯ୍ୟନ୍ତ ସହମତ ହେବା ଆବଶ୍ୟକ।
ସୀସା, କ୍ଷୟ ଏବଂ ଗନ୍ତବ୍ୟ-ବଜାର ବିପଦ
ଯାନ୍ତ୍ରିକ କାର୍ଯ୍ୟଦକ୍ଷତା କେବଳ ଗୋଟିଏ ଅନୁମୋଦନ ଦ୍ୱାର।
C93200 ଏକ ବିୟରିଂ ବ୍ରୋଞ୍ଜ ଭାବରେ ଭଲ କାର୍ଯ୍ୟ କରିପାରେ କିନ୍ତୁ ଗ୍ରାହକଙ୍କ ପ୍ରତିବନ୍ଧିତ-ବସ୍ତୁ ଆବଶ୍ୟକତା ପୂରଣ କରିନପାରେ।
C86300 ଉଚ୍ଚ ଶକ୍ତି ପ୍ରଦାନ କରିପାରେ କିନ୍ତୁ ଆକ୍ରମଣାତ୍ମକ ଗଣମାଧ୍ୟମରେ ଅତିରିକ୍ତ କ୍ଷରଣ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ।
C95500 ସମୁଦ୍ର ଜଳ ସେବା ପାଇଁ ଉପଯୁକ୍ତ ହୋଇପାରେ, କିନ୍ତୁ କାଷ୍ଟିଂ ଅବସ୍ଥା, ତାପ ଚିକିତ୍ସା ଏବଂ ମାଇକ୍ରୋଷ୍ଟ୍ରକଚର ଏବେ ବି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ସାମଗ୍ରୀ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ ଏହି ପ୍ରଶ୍ନଗୁଡ଼ିକ ପଚାରନ୍ତୁ:
- ସୀସା ପ୍ରତିବନ୍ଧିତ କି?
- ଅଂଶଟି ପାନୀୟ ଜଳ କିମ୍ବା ଖାଦ୍ୟ ସହିତ ସ୍ପର୍ଶ କରିବ କି?
- ଉପାଦାନଟି ସମୁଦ୍ର ପାଣିରେ ବୁଡ଼ି ରହିଛି କି?
- କ୍ୱେଟେସନ୍ ଆଶା କରାଯାଉଛି କି?
- ଆମୋନିଆ କିମ୍ବା ଅନ୍ୟ କୌଣସି ଆକ୍ରମଣାତ୍ମକ ରାସାୟନିକ ପଦାର୍ଥ ଅଛି କି?
- ଭିନ୍ନ ଧାତୁଗୁଡ଼ିକ କ’ଣ ଗାଲଭାନିକ୍ କ୍ଷୟ ସୃଷ୍ଟି କରିବେ?
- କ୍ୟାଥୋଡିକ୍ ସୁରକ୍ଷା ବ୍ୟବହୃତ ହୁଏ କି?
- ମରାମତି ୱେଲ୍ଡିଂ ଅନୁମତିପ୍ରାପ୍ତ କି?
- ଆବରଣ କିମ୍ବା ପ୍ଲେଟିଂ ଆବଶ୍ୟକ କି?
ଏକ ସାମଗ୍ରୀ ଏକ ଯାନ୍ତ୍ରିକ ପରୀକ୍ଷାରେ ଉତ୍ତୀର୍ଣ୍ଣ ହୋଇପାରେ ଏବଂ ତଥାପି ଗନ୍ତବ୍ୟ ବଜାର ପାଇଁ ଭୁଲ ହୋଇପାରେ।
ମୋଟ ଲ୍ୟାଣ୍ଡ ହୋଇଥିବା ଅଂଶ ମୂଲ୍ୟ ତୁଳନା କରନ୍ତୁ
ପିନ୍ଧା-ପ୍ରତିରୋଧୀ ବ୍ରୋଞ୍ଜ ମିଶ୍ରଧାତୁ ଅଂଶ ପାଇଁ, ଏହି ସୂତ୍ର ବ୍ୟବହାର କରନ୍ତୁ:
ମୋଟ ଲ୍ୟାଣ୍ଡିଂ ଅଂଶ ମୂଲ୍ୟ = ମିଶ୍ରଧାତୁ ଆଧାର + କାଷ୍ଟିଂ କିମ୍ବା ଗଢ଼ା ରୂପାନ୍ତର + ଅମଳ କ୍ଷତି + ମେସିନିଂ + ଯାଞ୍ଚ + ସମାପ୍ତି + ପ୍ୟାକିଂ + ମାଲ ପରିବହନ + ଶୁଳ୍କ + ଆର୍ଥିକକରଣ + ପ୍ରତ୍ୟାଖ୍ୟାନ ଏବଂ ଡାଉନଟାଇମ୍ ଏକ୍ସପୋଜର
ଉଦ୍ଧୃତିଟି ଚିହ୍ନଟ କରିବା ଉଚିତ:
- ତମ୍ବା, ଟିନ୍, ନିକେଲ କିମ୍ବା ଅନ୍ୟାନ୍ୟ ଧାତୁ-ମୂଲ୍ୟ ଆଧାରରେ
- ମୂଲ୍ୟ ନିର୍ଦ୍ଧାରଣ ତାରିଖ କିମ୍ବା ହାରାହାରି ଅବଧି
- କାଷ୍ଟିଂ କିମ୍ବା ଫୋର୍ଜିଂ ମାର୍ଗ
- ଗରମ-ଚିକିତ୍ସା ଦେୟ
- ରଫ୍ କିମ୍ବା ଫିନିସ୍ ମେସିନିଂ
- NDT ଏବଂ ଡକ୍ୟୁମେଣ୍ଟେସନ୍
- ସ୍କ୍ରାପ୍ ମାଲିକାନା କିମ୍ବା କ୍ରେଡିଟ୍
- ପ୍ୟାକିଙ୍ଗ
- ଇନକୋଟର୍ମ
- ମାଲ ପରିବହନ ମୋଡ୍
- ଉଦ୍ଧୃତି ବୈଧତା
- ବଦଳ ଦାୟିତ୍ୱ
ମେସିନିଂ ପରେ ଏକ ଅଧିକ ମୂଲ୍ୟର ନିକଟ-ନେଟ୍ କାଷ୍ଟିଂ ଏକ ଶସ୍ତା ସଲିଡ୍ ବାର୍ ଅପେକ୍ଷା କମ୍ ମୂଲ୍ୟର ହୋଇପାରେ।
ଏକ ଶକ୍ତିଶାଳୀ ମିଶ୍ରଧାତୁ ଅଧିକ ସମୟ ପର୍ଯ୍ୟନ୍ତ ସ୍ଥାୟୀ ହୋଇପାରେ - କିମ୍ବା ଏହା ପ୍ରକୃତ ଲୁବ୍ରିକେସନ୍ ସମସ୍ୟାର ସମାଧାନ ନକରି ମୂଲ୍ୟ ବୃଦ୍ଧି କରିପାରେ।
ସମ୍ପୂର୍ଣ୍ଣ ଗଣନା କର।
ଯୋଗାଣକାରୀ ମୂଲ୍ୟାଙ୍କନ ସ୍କୋରକାର୍ଡ
| ମୂଲ୍ୟାଙ୍କନ କ୍ଷେତ୍ର | ପରାମର୍ଶିତ ଓଜନ |
|---|---|
| ଗ୍ରେଡ୍ ଏବଂ ଆବେଦନ ଉପଯୁକ୍ତତା | ୨୫% |
| ଉତ୍ପାଦନ ପଥ ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ଗୁଣବତ୍ତା | ୨୦% |
| ମେସିନିଂ ଏବଂ ଡାଇମେନ୍ସନାଲ କ୍ଷମତା | ୨୦% |
| ଯାଞ୍ଚ ଏବଂ ଟ୍ରେସେବିଲିଟି | ୧୫% |
| ମୂଲ୍ୟ ନିର୍ଦ୍ଧାରଣ ସ୍ୱଚ୍ଛତା ଏବଂ ସାମଗ୍ରୀ ଉତ୍ପାଦନ | ୧୦% |
| ପ୍ୟାକିଂ, ଲଜିଷ୍ଟିକ୍ସ ଏବଂ ବିତରଣ ନିୟନ୍ତ୍ରଣ | ୧୦% |
ପ୍ରୟୋଗ ଅନୁସାରେ ଓଜନ ପରିବର୍ତ୍ତନ କରନ୍ତୁ।
ଏକ ସାମୁଦ୍ରିକ ପମ୍ପ ଉପାଦାନ କ୍ଷୟ, କଣ୍ଠା ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ଶବ୍ଦ ଉପରେ ଅଧିକ ଗୁରୁତ୍ୱ ଦେବା ଉଚିତ। ଏକ ମଇଳା, ଧୀର ଗତିଶୀଳ ଶିଳ୍ପ ବୁଶିଂ ଏମ୍ବେଡେବିଲିଟି, ଲୁବ୍ରିକେସନ୍ ଏବଂ ଶାଫ୍ଟ ସୁରକ୍ଷା ଉପରେ ଅଧିକ ଗୁରୁତ୍ୱ ଦେଇପାରେ।
କପିଯୋଗ୍ୟ RFQ ଟେମ୍ପଲେଟ୍
ପ୍ରୟୋଗ:
ଅଂଶ ପ୍ରକାର: ବୁଶିଂ / ବିୟରିଂ / ଗିଅର୍ / ପିନ୍ଧିବା ପ୍ଲେଟ୍ / ଗାଇଡ୍ / ଅନ୍ୟାନ୍ୟ
ଚିତ୍ରାଙ୍କନ ସଂଖ୍ୟା ଏବଂ ସଂଶୋଧନ:
ଆବଶ୍ୟକୀୟ ମିଶ୍ରଧାତୁ:
ପରିଚାଳନା ସାମଗ୍ରୀ ମାନକ:
ଅନୁମୋଦିତ ସମକକ୍ଷ ଗ୍ରେଡ୍:
ଉତ୍ପାଦନ ପଥ:
କାଷ୍ଟ / ନିରନ୍ତର କାଷ୍ଟ / କେନ୍ଦ୍ରାଭିମୁଖୀ କାଷ୍ଟ / ଜାଲି / ଗଢ଼ା
କାର୍ଯ୍ୟକ୍ଷମ ଲୋଡ୍:
ଶାଫ୍ଟ ବ୍ୟାସ:
ବିୟରିଂ ଲମ୍ବ:
ଗଣନା କରାଯାଇଥିବା ବିୟରିଂ ଚାପ:
ପୃଷ୍ଠ ବେଗ:
ଗଣନା କରାଯାଇଥିବା PV:
ନିରନ୍ତର / ଦୋଳନଶୀଳ / ମଝିରେ ମଝିରେ ଗତି:
ଆଘାତ କିମ୍ବା ପ୍ରଭାବ ଭାର:
ପ୍ରଚାଳନ ତାପମାତ୍ରା:
ଲୁବ୍ରିକେସନ୍ ପ୍ରକାର:
ଲୁବ୍ରିକାଣ୍ଟ ବିତରଣ ପଦ୍ଧତି:
ଆରମ୍ଭ-ବନ୍ଦ ଫ୍ରିକ୍ୱେନ୍ସି:
ପ୍ରଦୂଷଣ:
ମିଳନ ସାମଗ୍ରୀ:
ଶାଫ୍ଟ କଠୋରତା:
ଶାଫ୍ଟ ପୃଷ୍ଠ ଶେଷ:
ଆବଶ୍ୟକୀୟ ସେବା ଜୀବନ:
କ୍ଷୟକାରୀ ପରିବେଶ:
ସମୁଦ୍ର ଜଳ ସଂସ୍ପର୍ଶ:
କାଭେଟେସନ୍:
ଲିଡ୍ ପ୍ରତିବନ୍ଧକ:
ଗନ୍ତବ୍ୟ-ବଜାର ଅନୁପାଳନ:
କଞ୍ଚା ପରିମାପ:
ସମାପ୍ତ ହୋଇଥିବା ପରିମାପ:
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ତଥ୍ୟ:
ରନିଂ କ୍ଲିୟରାନ୍ସ:
ପ୍ରେସ୍ ଫିଟ୍:
ଗୋଲାକାରତା:
ଏକାକେନ୍ଦ୍ରିକତା କିମ୍ବା ରନଆଉଟ୍:
ପୃଷ୍ଠର ରୁକ୍ଷତା:
ଲୁବ୍ରିକେସନ୍ ଗ୍ରୁଭ୍ସ:
ମେସିନିଂ ଭତ୍ତା:
ଆବଶ୍ୟକୀୟ ରସାୟନ ରିପୋର୍ଟ:
ଆବଶ୍ୟକୀୟ ଯାନ୍ତ୍ରିକ ଗୁଣଧର୍ମ:
କଠିନତା:
NDT ପଦ୍ଧତି ଏବଂ ଗ୍ରହଣୀୟତା:
ଡାଇମେନ୍ସନାଲ୍ ରିପୋର୍ଟ:
ଚାପ କିମ୍ବା ଲିକ୍ ପରୀକ୍ଷା:
ଲଟ୍ ଟ୍ରେସେବିଲିଟି:
ପ୍ରଥମ ଆର୍ଟିକିଲ୍ ଯାଞ୍ଚ:
ତୃତୀୟ-ପକ୍ଷ ଯାଞ୍ଚ:
କଞ୍ଚା କାଷ୍ଟିଂ / ମେସିନ୍ ହୋଇଥିବା ଖାଲି / ସମାପ୍ତ ଅଂଶ:
ପ୍ରୋଟୋଟାଇପ୍ ପରିମାଣ:
ଉତ୍ପାଦନ ପରିମାଣ:
ଆନୁମାନିକ ବାର୍ଷିକ ଚାହିଦା:
ପ୍ୟାକିଂ ଆବଶ୍ୟକତା:
ବିତରଣ ଗନ୍ତବ୍ୟସ୍ଥଳ:
ଅନ୍ତର୍ନିହିତ:
ଆବଶ୍ୟକୀୟ ସମୟସୀମା:
ଧାତୁ-ମୂଲ୍ୟ ଆଧାର:
ଉଦ୍ଧୃତି ବୈଧତା:
କମ୍ପାନୀ ଦ୍ୱାରା ଉପଲବ୍ଧ କରାଯାଇଥିବା ବୈଷୟିକ ଫାଇଲଗୁଡ଼ିକୁ ସାଇମ୍ବର ମେଟାଲ୍ ମାଧ୍ୟମରେ ମଧ୍ୟ ସମୀକ୍ଷା କରାଯାଇପାରିବ।ଡାଉନଲୋଡ୍ କେନ୍ଦ୍ର.
ସାଧାରଣ ପ୍ରଶ୍ନ
C95400 ହେଉଛି C93200 ଅପେକ୍ଷା ଅଧିକ ଶକ୍ତି ଆବଶ୍ୟକ କରୁଥିବା ଉଚ୍ଚ-ଲୋଡ୍ ବୁଶିଂ ପାଇଁ ଏକ ସାଧାରଣ ଆରମ୍ଭ ବିନ୍ଦୁ। C95500 କିମ୍ବା C63000 କୁ ସାମୁଦ୍ରିକ, କ୍ୱାଭେଟେଶନ୍ କିମ୍ବା ଅଧିକ ଶକ୍ତି ସେବା ପାଇଁ ପସନ୍ଦ କରାଯାଇପାରେ। C86300 ବହୁତ ଅଧିକ ଭାର ଏବଂ ଧୀର ଗତି ପାଇଁ ଉପଯୁକ୍ତ ହୋଇପାରେ। ଚୂଡ଼ାନ୍ତ ଚୟନ ଚାପ, ଗତି, ଲୁବ୍ରିକେସନ୍, ପ୍ରଭାବ ଏବଂ କ୍ଷୟ ଉପରେ ନିର୍ଭର କରେ।
C95400 କଠିନ ଏବଂ ଯଥେଷ୍ଟ ଶକ୍ତିଶାଳୀ, ଯାହା ଉପଯୁକ୍ତ ପରିସ୍ଥିତିରେ ପିନ୍ଧା କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ଉନ୍ନତ କରିପାରିବ। C93200 ଉତ୍ତମ ଅନୁରୂପତା ଏବଂ ଏମ୍ବେଡେବିଲିଟି ପ୍ରଦାନ କରେ। ତେଣୁ ଏକ ଦୂଷିତ କିମ୍ବା ଭୁଲ ଭାବରେ ସଂଯୋଜିତ ବିୟରିଂ C93200 ରୁ ଲାଭ ପାଇପାରେ ଯଦିଓ ଏହା ନରମ।
ଯେତେବେଳେ ନିକେଲ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ ଶକ୍ତି, ସମୁଦ୍ର ଜଳ କ୍ଷୟ ଏବଂ ଗହ୍ବରୀକରଣ ପ୍ରତିରୋଧ ଏକତ୍ର ଆବଶ୍ୟକ ହୁଏ, ସେତେବେଳେ C95500 ଯଥାର୍ଥ ହୋଇପାରେ। ଯଦି ପ୍ରୟୋଗ ସଫା, ଲୁବ୍ରିକେଟ୍ ଏବଂ କ୍ଷୟହୀନ ହୋଇଥାଏ, ତେବେ C95400 ଏକ ଅଧିକ ଆର୍ଥିକ ସମାଧାନ ପ୍ରଦାନ କରିପାରେ।
ଏହାକୁ ସାଧାରଣତଃ ବହୁତ ଅଧିକ ଭାର ଏବଂ ଅପେକ୍ଷାକୃତ ଧୀର ଗତି ପାଇଁ ବିବେଚନା କରାଯାଏ। ଉଚ୍ଚ-ଗତି ପ୍ରୟୋଗ ପାଇଁ ଉତ୍ତାପ ଉତ୍ପାଦନ, ଲୁବ୍ରିକେସନ୍, କ୍ଲିୟରାନ୍ସ ଏବଂ ଶାଫ୍ଟ ଅବସ୍ଥାର ସତର୍କ ସମୀକ୍ଷା ଆବଶ୍ୟକ।
ଫସଫର ବ୍ରୋଞ୍ଜ ସ୍ପ୍ରିଙ୍ଗ-ଲୋଡେଡ୍ କଣ୍ଟାକ୍ଟ, ସିମ୍ସ ଏବଂ ପତଳା ପିନ୍ଧିବା ଉପାଦାନ ପାଇଁ ଭଲ କାମ କରିପାରେ। ଏହା ସାଧାରଣତଃ ବଡ଼, ଆଘାତ-ଲୋଡେଡ୍ ବୁଶିଂ ପାଇଁ ଡିଫଲ୍ଟ ସାମଗ୍ରୀ ନୁହେଁ ଯେଉଁଠାରେ କାଷ୍ଟ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ, ବେୟାରିଂ ବ୍ରୋଞ୍ଜ କିମ୍ବା ମାଙ୍ଗାନିଜ୍ ବ୍ରୋଞ୍ଜ ଅଧିକ ଉପଯୁକ୍ତ ହୋଇପାରେ।
PV ହେଉଛି ପ୍ରକ୍ଷେପିତ ବିୟରିଂ ଚାପ ଏବଂ ସ୍ଲାଇଡିଂ ବେଗରୁ ଉତ୍ପାଦିତ। ଏହା ଏକ ଉପଯୋଗୀ ସ୍କ୍ରିନିଂ ପାରାମିଟର, କିନ୍ତୁ ଅନୁମୋଦିତ ମୂଲ୍ୟ ଲୁବ୍ରିକେସନ୍, ପରୀକ୍ଷଣ ପଦ୍ଧତି, ତାପମାତ୍ରା, ଗତି ପ୍ରକାର ଏବଂ ତାପ ଅପଚୟ ଉପରେ ନିର୍ଭର କରେ।
C93200 ରେ ସାଧାରଣତଃ ପ୍ରାୟ 6-8% ଲିଡ୍ ଥାଏ। ଅନୁମୋଦନ ପୂର୍ବରୁ କ୍ରେତାମାନଙ୍କୁ ବର୍ତ୍ତମାନର ନିୟମାବଳୀ, ପ୍ରଯୁଜ୍ୟ ଛାଡ଼, ଗନ୍ତବ୍ୟସ୍ଥଳ-ବଜାର ଆବଶ୍ୟକତା ଏବଂ ଗ୍ରାହକ-ନିର୍ଦ୍ଦିଷ୍ଟ ପଦାର୍ଥ ପ୍ରତିବନ୍ଧକ ଯାଞ୍ଚ କରିବାକୁ ପଡିବ।
ଗ୍ରେଡ୍ କିମ୍ବା ପ୍ରୟୋଗ, ଚିତ୍ରାଙ୍କନ, ଭାର, ଗତି, ଲୁବ୍ରିକେସନ୍, ତାପମାତ୍ରା, ମିଳନ ସାମଗ୍ରୀ, କ୍ଷରଣ ସଂସ୍ପର୍ଶ, ଉତ୍ପାଦନ ପଥ, ପରିମାଣ, ସହନଶୀଳତା, ଯାଞ୍ଚ ଆବଶ୍ୟକତା, ପରିମାଣ ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ ପ୍ରଦାନ କରନ୍ତୁ।
ଅନ୍ତିମ କ୍ରୟ ସୁପାରିଶ
କେଉଁ ବ୍ରୋଞ୍ଜ ସବୁଠାରୁ କଠିନ ତାହା ପଚାର ନାହିଁ।
କେଉଁ ବିଫଳତା ଧାରା ପ୍ରତିରୋଧ କରାଯିବା ଉଚିତ ତାହା ପଚାରନ୍ତୁ।
ଯଦି ପ୍ରଦୂଷଣ ଏବଂ ଭୁଲ ସଂଯୋଜନ ପ୍ରାଧାନ୍ୟ ବିସ୍ତାର କରେ, ତେବେ ଶକ୍ତି ଅପେକ୍ଷା ଅନୁକୂଳତା ଅଧିକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ହୋଇପାରେ। ଯଦି ପ୍ରଭାବ ଏବଂ ୟୁନିଟ୍ ଲୋଡ୍ ପ୍ରାଧାନ୍ୟ ବିନ୍ଦୁ, ତେବେ C95400 କିମ୍ବା C86300 ଉତ୍ତମ ଆରମ୍ଭ ବିନ୍ଦୁ ହୋଇପାରେ। ଯଦି ସମୁଦ୍ର ଜଳ ଏବଂ ଗହ୍ବର ଉପସ୍ଥିତ ଥାଏ, ତେବେ C95500 କିମ୍ବା C63000 ଗମ୍ଭୀର ସମୀକ୍ଷାର ଯୋଗ୍ୟ। ଯଦି ଉପାଦାନଟି ଏକ ସ୍ପ୍ରିଙ୍ଗ କିମ୍ବା ପତଳା ସମ୍ପର୍କ, ତେବେ ଫସଫର ବ୍ରୋଞ୍ଜ ଏକ ଭିନ୍ନ ଚୟନ ପଥ ମଧ୍ୟରେ ଅନ୍ତର୍ଭୁକ୍ତ।
ତା'ପରେ ସାମଗ୍ରୀର ରୂପ, ମେସିନିଂ ଉପଜ, ଶାଫ୍ଟ ଅବସ୍ଥା, ଲୁବ୍ରିକେସନ୍ ଏବଂ ଯାଞ୍ଚ ଯୋଜନା ଯାଞ୍ଚ କରନ୍ତୁ।
ଏହିପରି ପିନ୍ଧା-ପ୍ରତିରୋଧୀ ବ୍ରୋଞ୍ଜ ମିଶ୍ରଧାତୁ ଅଂଶଗୁଡ଼ିକ ଭାରୀ-କର୍ତ୍ତବ୍ୟ ସେବାରେ ବଞ୍ଚି ରହିଥାଏ।
ମୁଁ ସବୁବେଳେ ସିମ୍ବର ମେଟାଲର ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦ ବିଷୟରେ ଉଲ୍ଲେଖ କରିବାକୁ ଚାହୁଁଛି, ଏବଂ ଏହି ୱେବସାଇଟ୍ ବ୍ୟବହାର କରନ୍ତୁhttps://www.cymbermetal.com/ସେମାନଙ୍କ ବିଷୟରେ ଅଧିକ ଜାଣିବା ପାଇଁ।
ସିମ୍ବର ମେଟାଲର ବିସ୍ତୃତସେବା କ୍ଷମତାମିଶ୍ରଧାତୁ ଚୟନ, କଟିବା, ଉତ୍ପାଦନ-ରୁଟ୍ ସମୀକ୍ଷା, ମେସିନିଂ ଏବଂ ଯାଞ୍ଚ ଆବଶ୍ୟକତା ସମ୍ପର୍କରେ ଆଲୋଚନାକୁ ସମର୍ଥନ କରିପାରିବେ।
ଏକ ପ୍ରକଳ୍ପ-ନିର୍ଦ୍ଦିଷ୍ଟ ସମୀକ୍ଷା ପାଇଁ, ଆପଣଙ୍କର ଚିତ୍ର, କାର୍ଯ୍ୟ ସର୍ତ୍ତାବଳୀ, ପରିମାଣ ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ ପଠାନ୍ତୁସିମ୍ବର ମେଟାଲ୍ ଯୋଗାଯୋଗ ପୃଷ୍ଠା.
ପୋଷ୍ଟ ସମୟ: ଅଗଷ୍ଟ-୦୪-୨୦୨୬