
ପ୍ରକାଶନ ତାରିଖ:ସେପ୍ଟେମ୍ବର ୧୧, ୨୦୨୬
ଲେଖକ:ହୁ ୟାନୱେଇ, ସିମ୍ବର ଧାତୁ ବୈଷୟିକ ବିଶେଷଜ୍ଞ
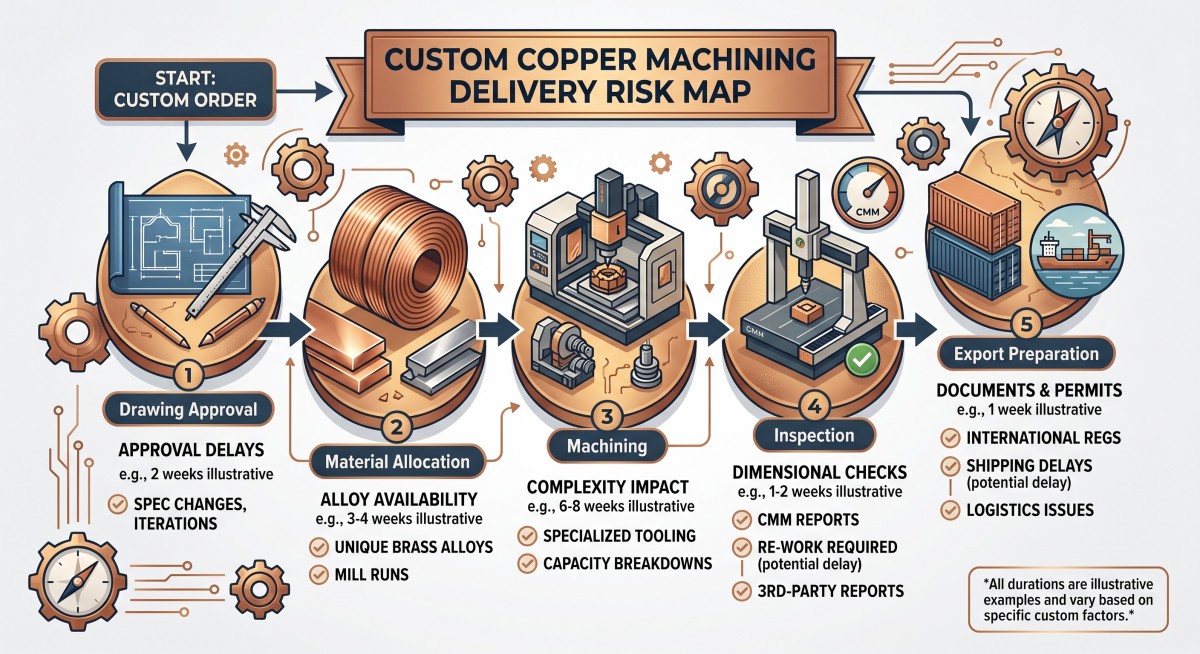
ଏକ କଷ୍ଟମ୍ କପର ମେସିନିଂ ପ୍ରୋଜେକ୍ଟ କ୍ୱଚିତ୍ ଏହାର ଡେଲିଭରି ତାରିଖ ହରାଇଥାଏ କାରଣ CNC ମେସିନ୍ ଉପଲବ୍ଧ ନାହିଁ। ଅଧିକ ସମୟରେ, ବିଳମ୍ବ ଶୀଘ୍ର ଆରମ୍ଭ ହୁଏ - ଯେତେବେଳେ ଚିତ୍ର ଅସମ୍ପୂର୍ଣ୍ଣ ଥାଏ, ସାମଗ୍ରୀର ଅବସ୍ଥା ଅସ୍ପଷ୍ଟ ଥାଏ, କିମ୍ବା ଉତ୍ପାଦନ ଆରମ୍ଭ ହେବା ପରେ କ୍ରେତା ଏକ ସହନଶୀଳତା ପରିବର୍ତ୍ତନ କରନ୍ତି।
ମେସିନିଂ ଏବଂ କ୍ରୟ ଦୃଷ୍ଟିକୋଣରୁ ତମ୍ବା ଏବଂ ପିତ୍ତଳ ବିନିମୟଯୋଗ୍ୟ ନୁହେଁ। ଶୁଦ୍ଧ ତମ୍ବା ଲମ୍ବା ଚିପ୍ସ, ବର୍ ଏବଂ ବିକୃତି ସମସ୍ୟା ସୃଷ୍ଟି କରିପାରେ। ପିତ୍ତଳ ଦ୍ରୁତ ଗତିରେ ମେସିନ୍ କରିପାରେ, କିନ୍ତୁ ସଠିକ୍ ଗ୍ରେଡ୍, ସୀସା ବିଷୟବସ୍ତୁ, ସ୍ୱଭାବ ଏବଂ ନିୟାମକ ଆବଶ୍ୟକତା ଏପର୍ଯ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ଏକ ଛୋଟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ବ୍ୟବଧାନ ଏକ ନୂତନ ଉପକରଣ ସେଟଅପ୍, ଅନ୍ୟ ଏକ ଯାଞ୍ଚ ଚକ୍ର କିମ୍ବା ଏକ ପ୍ରତ୍ୟାଖ୍ୟାନ ବ୍ୟାଚ୍ ହୋଇପାରେ।
ସେଥିପାଇଁ କୋଟେସନ୍ ଅନୁମୋଦନ ହେବା ପୂର୍ବରୁ ବିତରଣ ନିୟନ୍ତ୍ରଣ ଆରମ୍ଭ ହେବା ଉଚିତ।
ତମ୍ବା ବାର୍, ପ୍ଲେଟ୍, ରଡ୍, ବସ୍ବାର୍ କିମ୍ବା ସମାପ୍ତ ଉପାଦାନଗୁଡ଼ିକ ସୋର୍ସ କରୁଥିବା କ୍ରେତାମାନଙ୍କ ପାଇଁ, ଉଦ୍ଦେଶ୍ୟ ସରଳ:
ଅର୍ଡର ମେସିନିଂ କ୍ୟୁରେ ପ୍ରବେଶ କରିବା ପୂର୍ବରୁ ଉତ୍ପାଦନ ବନ୍ଦ କରିପାରୁଥିବା ପ୍ରତ୍ୟେକ ନିଷ୍ପତ୍ତିକୁ ପରିଭାଷିତ କରନ୍ତୁ।
ଶୀଘ୍ର ଉତ୍ତର: କଷ୍ଟମ୍ କପର ମେସିନିଂରେ ବିଳମ୍ବର କାରଣ କ'ଣ?
ସବୁଠାରୁ ସାଧାରଣ କାରଣଗୁଡ଼ିକ ହେଉଛି ଅସମ୍ପୂର୍ଣ୍ଣ ଚିତ୍ର, ଅସ୍ପଷ୍ଟ ସାମଗ୍ରୀ ଗ୍ରେଡ୍, ବିଳମ୍ବରେ ଇଞ୍ଜିନିୟରିଂ ପରିବର୍ତ୍ତନ, ଅନୁମୋଦିତ ନମୁନା, ଅନୁପଲବ୍ଧ କଞ୍ଚାମାଲ, ଅବାସ୍ତବ ସହନଶୀଳତା, ନିରୀକ୍ଷଣ ଡକ୍ୟୁମେଣ୍ଟର ଅନୁପସ୍ଥିତି ଏବଂ ଅପରିଭାଷିତ ପରିବହନ ଦାୟିତ୍ୱ।
ବିପଦ କମାଇବା ପାଇଁ, ଜଣେ କ୍ରେତାଙ୍କ ଉଚିତ:
- ସାମଗ୍ରୀ ଆବଣ୍ଟନ ପୂର୍ବରୁ ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନକୁ ଅନୁମୋଦନ କରନ୍ତୁ।
- ମିଶ୍ରଧାତୁ, ସ୍ୱଭାବ, ପରିମାଣ ଏବଂ ସହନଶୀଳତା ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ।
- କଞ୍ଚାମାଲ ଲିଡ୍ ସମୟକୁ ମେସିନିଂ ଲିଡ୍ ସମୟଠାରୁ ପୃଥକ କରନ୍ତୁ।
- ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପରିମାଣ ଏବଂ ଯାଞ୍ଚ ପଦ୍ଧତିଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରନ୍ତୁ।
- ସମ୍ପୂର୍ଣ୍ଣ ବ୍ୟାଚ୍ ମୁକ୍ତ କରିବା ପୂର୍ବରୁ ନମୁନାଗୁଡ଼ିକୁ ଅନୁମୋଦନ କରନ୍ତୁ।
- ପ୍ୟାକେଜିଂ, ଡକ୍ୟୁମେଣ୍ଟ ଏବଂ କାର୍ଗୋ-ପ୍ରସ୍ତୁତ ମାଇଲଖୁଣ୍ଟଗୁଡ଼ିକୁ ପରିଭାଷିତ କରନ୍ତୁ।
ଜଣେ ମେସିନିଂ ଯୋଗାଣକାରୀ କେବଳ ଏକ ଉତ୍ପାଦ ନାମରୁ ସଠିକ୍ ଭାବରେ ଉଦ୍ଧୃତ କରିବେ ବୋଲି ଆଶା କରାଯିବା ଉଚିତ୍ ନୁହେଁ। କଷ୍ଟମ୍ କପର ମେସିନିଂ ପାଇଁ, ଚିତ୍ରାଙ୍କନ ଏବଂ ପ୍ରକ୍ରିୟା ଆବଶ୍ୟକତା ସମୟସୂଚୀକୁ ନିୟନ୍ତ୍ରଣ କରେ।
ସିମ୍ବର ମେଟାଲ୍ସସୂକ୍ଷ୍ମ ମେସିନିଂ ସେବାCNC-ଯନ୍ତ୍ରିତ ତମ୍ବା, ପିତ୍ତଳ, କାଂସ୍ୟ କିମ୍ବା ଆଲୁମିନିୟମ ଉପାଦାନଗୁଡ଼ିକ ବିଷୟରେ ଆଲୋଚନା କରିବା ସମୟରେ ଏହାକୁ ଏକ ଆରମ୍ଭ ବିନ୍ଦୁ ଭାବରେ ବ୍ୟବହାର କରାଯାଇପାରିବ। ଚୂଡ଼ାନ୍ତ ସମ୍ଭାବ୍ୟତା ଏପର୍ଯ୍ୟନ୍ତ ଚିତ୍ର, ସାମଗ୍ରୀ ଏବଂ ପରିମାଣ ଉପରେ ନିର୍ଭର କରେ।
1. ଉତ୍ପାଦନ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ଚିତ୍ରକୁ ଫ୍ରିଜ୍ କରନ୍ତୁ
ସମୟ ହରାଇବାର ସବୁଠାରୁ ଦ୍ରୁତ ଉପାୟ ହେଉଛି ଚିତ୍ର ସଂଶୋଧନ ସ୍ଥିର ହେବା ପୂର୍ବରୁ ମେସିନିଂ ଆରମ୍ଭ କରିବା।
ଏକ ଚିତ୍ର ଚିହ୍ନଟ କରିବା ଉଚିତ:
- ସାମଗ୍ରୀର ଗ୍ରେଡ୍ ଏବଂ ପରିଚାଳନା ମାନକ
- ଉତ୍ପାଦ ଫର୍ମ ଏବଂ ଆରମ୍ଭ ଖାଲି ଅଛି
- ସମାପ୍ତ ହୋଇଥିବା ପରିସର
- ସାଧାରଣ ଏବଂ ଗୁରୁତର ସହନଶୀଳତା
- ଗାତ ଆକାର, ସ୍ଥିତି ଏବଂ ଫିଟ୍
- ପୃଷ୍ଠ-ସମାପ୍ତିର ଆବଶ୍ୟକତା
- ଚାମ୍ଫର୍ସ, ରେଡିଆଇ ଏବଂ ଡିବରିଂ ଆବଶ୍ୟକତା
- ପ୍ଲେଟିଂ, ଆବରଣ କିମ୍ବା ସଫା କରିବା ଆବଶ୍ୟକତା
- ନିରୀକ୍ଷଣ ସ୍ଥାନଗୁଡ଼ିକ
- ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ ଏବଂ ଅନୁମୋଦନ ସ୍ଥିତି
ଯୋଗାଣକାରୀଙ୍କୁ ତିନୋଟି ଭିନ୍ନ ଚିତ୍ରାଙ୍କନ ସଂସ୍କରଣ ପଠାନ୍ତୁ ନାହିଁ ଏବଂ ଧରନ୍ତୁ ଯେ ନୂତନତମ ଇମେଲ୍ ସ୍ପଷ୍ଟ। ଜଣେ ଯୋଗାଣକାରୀ ପୂର୍ବରୁ ସାମଗ୍ରୀ ଅର୍ଡର କରିଥିବେ କିମ୍ବା ପୂର୍ବ ଫାଇଲରୁ ଏକ CNC ପ୍ରୋଗ୍ରାମ ପ୍ରସ୍ତୁତ କରିଥିବେ।
ଗୋଟିଏ ନିୟନ୍ତ୍ରିତ ଚିତ୍ର ନାମ ବ୍ୟବହାର କରନ୍ତୁ, ଯେପରିକି:
ପ୍ରୋଜେକ୍ଟ-ଏବିସି-କପର୍-ପାର୍ଟ-ରେଭ-ସିତା'ପରେ ସେହି ସଂଶୋଧନକୁ କ୍ରୟ ଅର୍ଡର ଏବଂ ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟରେ ଲେଖନ୍ତୁ।
ସାଧାରଣତଃ ବିଳମ୍ବ ସୃଷ୍ଟି କରୁଥିବା ପରିବର୍ତ୍ତନ ଆଙ୍କିବା
ଏକ ଛୋଟ ପରିବର୍ତ୍ତନ ଗୋଟିଏରୁ ଅଧିକ ପରିମାଣକୁ ପ୍ରଭାବିତ କରିପାରେ:
କ୍ରେତା ପରିବର୍ତ୍ତନ ସମ୍ଭାବ୍ୟ ଉତ୍ପାଦନ ପ୍ରଭାବ ଛୋଟ ଗାତ ସହନଶୀଳତା ନୂତନ ଉପକରଣ, ଧୀର କଟିଂ କିମ୍ବା ଅତିରିକ୍ତ ଯାଞ୍ଚ ପତଳା କାନ୍ଥ ବିକୃତି ବିପଦ ଏବଂ ସଂଶୋଧିତ ସ୍ଥିରୀକରଣ ଅଧିକ ଘନ ସମତଳତା ଅତିରିକ୍ତ ସମତଳୀକରଣ, ଚାପମୁକ୍ତି କିମ୍ବା ମେସିନିଂ ଭତ୍ତା ନୂତନ ପୃଷ୍ଠ ଫିନିସ୍ ବିଭିନ୍ନ ଶେଷ ମାର୍ଗ ଏବଂ ଅନୁମୋଦନ ନମୁନା ପରିବର୍ତ୍ତିତ ତମ୍ବା ଗ୍ରେଡ୍ ନୂତନ ସାମଗ୍ରୀ ସୋର୍ସିଂ ଏବଂ ପ୍ରକ୍ରିୟା ବୈଧତା ପ୍ଲେଟିଂ ଯୋଡାଯାଇଛି ନୂତନ ସବକଣ୍ଟ୍ରାକ୍ଟିଙ୍ଗ, ମାସ୍କିଂ ଏବଂ ଯାଞ୍ଚ ପଦକ୍ଷେପଗୁଡ଼ିକ ପରିବର୍ତ୍ତନକୁ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ, ଯୋଗାଣକାରୀଙ୍କୁ ପଚାରନ୍ତୁ ଯେ କେଉଁ ପର୍ଯ୍ୟାୟ ପୂର୍ବରୁ ସମାପ୍ତ ହୋଇଛି:
- ସାମଗ୍ରୀ କ୍ରୟ
- ଖାଲି କଟିଂ
- CNC ପ୍ରୋଗ୍ରାମିଂ
- ଫିକ୍ସଚର ପ୍ରସ୍ତୁତି
- ପ୍ରଥମ ଖଣ୍ଡ ମେସିନିଂ
- ବ୍ୟାଚ୍ ପ୍ରଡକ୍ସନ୍
- ପୃଷ୍ଠ ଚିକିତ୍ସା
- ଅନ୍ତିମ ଯାଞ୍ଚ
- ପ୍ୟାକିଙ୍ଗ
ଏହା ସାଧାରଣ ବିବାଦକୁ ରୋକିଥାଏ ଯେଉଁଠାରେ କ୍ରେତା ଧରି ନିଅନ୍ତି ଯେ "ଉତ୍ପାଦନ ଏପର୍ଯ୍ୟନ୍ତ ପଠାଯାଇ ନାହିଁ" ତେଣୁ ଡ୍ରଇଂ ପରିବର୍ତ୍ତନ ମାଗଣା।
2. କେବଳ ଉତ୍ପାଦ ନାମ ନୁହେଁ, ତମ୍ବା କିମ୍ବା ପିତ୍ତଳ ଗ୍ରେଡ୍ ନିଶ୍ଚିତ କରନ୍ତୁ।
"କପର୍ ପାର୍ଟ" ଏବଂ "ପିତ୍ତଳ ଫିଟିଂ" ହେଉଛି ବାଣିଜ୍ୟିକ ବର୍ଣ୍ଣନା, ସମ୍ପୂର୍ଣ୍ଣ ମେସିନିଂ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ନୁହେଁ।
ତମ୍ବା ଅଂଶ ପାଇଁ, କ୍ରେତାମାନେ ବାଣିଜ୍ୟିକ ଭାବରେ ବିଶୁଦ୍ଧ ତମ୍ବା, ଅମ୍ଳଜାନ-ମୁକ୍ତ ତମ୍ବା, ଟେଲୁରିୟମ୍ ତମ୍ବା, କ୍ରୋମିୟମ୍ ଜିରକୋନିୟମ୍ ତମ୍ବା କିମ୍ବା ଅନ୍ୟ ଏକ ସ୍ୱତନ୍ତ୍ର ମିଶ୍ରଧାତୁ ତୁଳନା କରିପାରନ୍ତି। ପିତ୍ତଳ ଅଂଶ ପାଇଁ, C36000, C26000 ଏବଂ ଅନ୍ୟାନ୍ୟ ଗ୍ରେଡ୍ ଘୂର୍ଣ୍ଣନ, ମିଲିଂ, ଗଠନ ଏବଂ ଶେଷ କରିବା ସମୟରେ ଭିନ୍ନ ଭାବରେ କାର୍ଯ୍ୟ କରିପାରନ୍ତି।
ସିମ୍ବର ମେଟାଲ୍ସଶୁଦ୍ଧ ତମ୍ବା ଉତ୍ପାଦପୃଷ୍ଠାଟି ରଡ୍, ବାର୍, ପ୍ଲେଟ୍, ଷ୍ଟ୍ରିପ୍ ଏବଂ ବସ୍ବାର ଭଳି ଉତ୍ପାଦ ଫର୍ମକୁ କଭର୍ କରେ। ପିତ୍ତଳ ପ୍ରୟୋଗ ପାଇଁ,ପିତ୍ତଳ ମିଶ୍ରଧାତୁବର୍ଗ ଗ୍ରେଡ୍ ଏବଂ ଫର୍ମ ଆଲୋଚନା ପାଇଁ ଏକ ବ୍ୟାପକ ଆରମ୍ଭ ବିନ୍ଦୁ ପ୍ରଦାନ କରେ।
RFQ ରେ ଉଲ୍ଲେଖ କରାଯିବା ଉଚିତ:
- ସଠିକ ମିଶ୍ରଧାତୁ ନାମକରଣ
- ସମାନ ମାନକ, ଯଦି ପ୍ରଯୁଜ୍ୟ ହୁଏ
- ତାପମାତ୍ରା କିମ୍ବା ଯୋଗାଣ ଅବସ୍ଥା
- କଞ୍ଚାମାଲ ଫର୍ମ
- ରସାୟନ ବିଜ୍ଞାନ କିମ୍ବା ସାର୍ଟିଫିକେଟ୍ ଆବଶ୍ୟକତା
- ଯାନ୍ତ୍ରିକ କିମ୍ବା ବୈଦ୍ୟୁତିକ ଆବଶ୍ୟକତା
- ଅଂଶଟି କଞ୍ଚା ଷ୍ଟକ୍, କଟା ଖାଲି କିମ୍ବା ସମାପ୍ତ ଉପାଦାନ ଭାବରେ ଯୋଗାଣ କରାଯାଇଛି କି ନାହିଁ
ଗ୍ରେଡ୍ ଅସ୍ପଷ୍ଟତା କାହିଁକି ଉତ୍ପାଦନକୁ ବିଳମ୍ବ କରେ
ଜଣେ ଯୋଗାଣକାରୀ ଉପଲବ୍ଧ ଷ୍ଟକ୍ ଉପରେ ଆଧାର କରି ଏକ ତମ୍ବା ବାର୍ ଉଦ୍ଧୃତ କରିପାରନ୍ତି, ଯେତେବେଳେ କ୍ରେତା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଅମ୍ଳଜାନ ସ୍ତର, ଟେମ୍ପର କିମ୍ବା ବାହକତା ପରିସର ଆଶା କରନ୍ତି। ସାମଗ୍ରୀଟି ଶାରୀରିକ ଭାବରେ ସଠିକ୍ ଭାବରେ ପହଞ୍ଚିପାରେ କିନ୍ତୁ କ୍ରୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ବିଫଳ ହୋଇପାରେ।
ତା'ପରେ ସମସ୍ୟାଟି ହୁଏ:
- ସାମଗ୍ରୀକୁ ହୋଲ୍ଡରେ ରଖାଯାଇଛି।
- ଅତିରିକ୍ତ ପରୀକ୍ଷା ପାଇଁ ଅନୁରୋଧ କରାଯାଇଛି।
- ବଦଳ ସାମଗ୍ରୀ ସଂଗ୍ରହ କରାଯାଏ।
- ମେସିନିଂ ପୁନଃନିର୍ଦ୍ଧାରିତ ହୋଇଛି।
- ଯାଞ୍ଚ ଏବଂ ପଠାଣ ପରେ ସ୍ଥାନାନ୍ତରିତ ହୁଏ।
ଯଦି ଅମ୍ଳଜାନ ପରିମାଣ, ବାହକତା କିମ୍ବା ତାପ-ଚିକିତ୍ସା ଅବସ୍ଥା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ତେବେ ଉତ୍ପାଦନ ପୂର୍ବରୁ ଆବଶ୍ୟକୀୟ ପରୀକ୍ଷା ପଦ୍ଧତି ଏବଂ ଡକ୍ୟୁମେଣ୍ଟ ପ୍ରକାର ଉଲ୍ଲେଖ କରନ୍ତୁ। ଏକ ସାଧାରଣ ସାମଗ୍ରୀ ପ୍ରମାଣପତ୍ର ଏକ ସମାପ୍ତ ଅଂଶ ପାଇଁ ଆବଶ୍ୟକ ପ୍ରତ୍ୟେକ ସମ୍ପତ୍ତିକୁ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ପ୍ରମାଣିତ କରେ ନାହିଁ।
3. ମେସିନିଂ ଲିଡ୍ ସମୟଠାରୁ ସାମଗ୍ରୀ ଲିଡ୍ ସମୟକୁ ପୃଥକ କରନ୍ତୁ
ଯଦି ସାମଗ୍ରୀର ଆରମ୍ଭ ବିନ୍ଦୁ ସ୍ପଷ୍ଟ ନହୁଏ, ତେବେ ଏକ ଉଦ୍ଧୃତ ମେସିନିଂ ଲିଡ୍ ସମୟ ଅର୍ଥହୀନ।
ଯୋଗାଣକାରୀଙ୍କୁ ଏହି ପର୍ଯ୍ୟାୟଗୁଡ଼ିକୁ ପୃଥକ କରିବାକୁ କୁହନ୍ତୁ:
ପର୍ଯ୍ୟାୟ ପଚାରିବାକୁ ଥିବା ପ୍ରଶ୍ନ ମ୍ୟାଟେରିଆଲ୍ ସୋର୍ସିଂ ଆବଶ୍ୟକୀୟ ଗ୍ରେଡ୍ ଏବଂ ଆକାର ପୂର୍ବରୁ ଉପଲବ୍ଧ ଅଛି କି? ଖାଲି ପ୍ରସ୍ତୁତି କାଟିବା କିମ୍ବା କରତ କରିବା ପାଇଁ କେତେ ସମୟ ଆବଶ୍ୟକ? ପ୍ରୋଗ୍ରାମିଂ ଏବଂ ଫିକ୍ସଚରିଂ ଏକ ନୂତନ କାର୍ଯ୍ୟକ୍ରମ କିମ୍ବା ଫିକ୍ସଚର ଆବଶ୍ୟକ କି? ପ୍ରଥମ ଖଣ୍ଡ ଅନୁମୋଦନ କ୍ରେତାଙ୍କୁ ନମୁନା ଅନୁମୋଦନ କରିବାକୁ ପଡିବ କି? ବ୍ୟାଚ୍ ମେସିନିଂ ନିୟମିତ ଉତ୍ପାଦନ କେବେ ଆରମ୍ଭ ହୁଏ? ସମାପ୍ତ ହେଉଛି ପ୍ଲେଟିଂ, ପଲିସ୍ କିମ୍ବା ସଫା କରିବା ଅନ୍ତର୍ଭୁକ୍ତ କି? ଯାଞ୍ଚ ରିଲିଜ୍ କେଉଁ ଡକ୍ୟୁମେଣ୍ଟଗୁଡ଼ିକୁ ଅନୁମୋଦନ କରାଯିବା ଆବଶ୍ୟକ? କାର୍ଗୋ ପ୍ରସ୍ତୁତି ପ୍ୟାକିଂ କେବେ ସମ୍ପୂର୍ଣ୍ଣ ହେବ? "ଅର୍ଡର" ର ଅର୍ଥ କ'ଣ ତାହା ବ୍ୟାଖ୍ୟା ନକରି "ଅର୍ଡର ପରେ 10 ଦିନ" ଗ୍ରହଣ କରନ୍ତୁ ନାହିଁ।
ଘଣ୍ଟାଟି ପରେ ଆରମ୍ଭ ହୋଇପାରେ:
- କ୍ରୟ ଅର୍ଡର ରସିଦ
- ଜମା କିମ୍ବା ପେମେଣ୍ଟ
- ଚିତ୍ରାଙ୍କନ ଅନୁମୋଦନ
- ସାମଗ୍ରୀ ସୁନିଶ୍ଚିତକରଣ
- ନମୁନା ଅନୁମୋଦନ
- ଫିକ୍ସଚର୍ ଅନୁମୋଦନ
- ସମସ୍ତ ବୈଷୟିକ ପ୍ରଶ୍ନର ଚୂଡ଼ାନ୍ତକରଣ
କଷ୍ଟମ୍ କପର ମେସିନିଂ ପାଇଁ, ସବୁଠାରୁ ନିର୍ଭରଯୋଗ୍ୟ ଉଦ୍ଧୃତି ଉଭୟକୁ ଦର୍ଶାଏ:
- ଲିଡ୍-ଟାଇମ୍ ଆରମ୍ଭ ଅବସ୍ଥା
- ଲିଡ୍-ଟାଇମ୍ ଏଣ୍ଡପଏଣ୍ଟ
ଉଦାହରଣ ସ୍ୱରୂପ:
ଡ୍ରଇଂ ଅନୁମୋଦନ, ସାମଗ୍ରୀ ନିଶ୍ଚିତକରଣ ଏବଂ ରାଜି ହୋଇଥିବା ଦେୟ ପ୍ରାପ୍ତି ପରେ ଉତ୍ପାଦନ ଲିଡ୍ ସମୟ ଆରମ୍ଭ ହୁଏ। ନିରୀକ୍ଷଣ ଏବଂ ପ୍ୟାକିଂ ପରେ ଉଦ୍ଧୃତ ଶେଷ ବିନ୍ଦୁ କାର୍ଗୋ-ପ୍ରସ୍ତୁତ।
ସର୍ତ୍ତ ବିନା ଗୋଟିଏ ସଂଖ୍ୟା ଅପେକ୍ଷା ସେହି ଶବ୍ଦଟି ଅଧିକ ଉପଯୋଗୀ।
୪. ବ୍ୟାଚ୍ କୋଟ୍ କରିବା ପୂର୍ବରୁ ମେସିନିଂ ରୁଟ୍ ଏବଂ ଟୁଲିଂ ସମୀକ୍ଷା କରନ୍ତୁ।
କ୍ରେତା ମୂଲ୍ୟ ତୁଳନା କରିବା ପୂର୍ବରୁ ମେସିନିଂ ରୁଟ୍ ନିଷ୍ପତ୍ତି ନେବା ଉଚିତ।
ଯୋଗାଣକାରୀଙ୍କୁ ନିମ୍ନଲିଖିତ ମଧ୍ୟରୁ ବାଛିବାକୁ ପଡ଼ିପାରେ:
- କରତ-କଟା ଖାଲି ସହିତ CNC ମେସିନିଂ
- ନିକଟ-ନେଟ୍-ଆକୃତି ଏକ୍ସଟ୍ରୁଜନ୍ ଏବଂ ଶେଷ ମେସିନିଂ
- ନକଲି ଖାଲି ପ୍ଲସ୍ ସିଏନସି ମେସିନିଂ
- ଗୋଲ ବାର୍ ରୁ ବୁଲିବା
- ପ୍ଲେଟ୍ କିମ୍ବା ଆୟତାକାର ଦଣ୍ଡରୁ ମିଲିଂ
- କଷ୍ଟକର ଫିଚରଗୁଡ଼ିକ ପାଇଁ EDM
- ଦ୍ୱିତୀୟ ଡ୍ରିଲିଂ, ଟ୍ୟାପିଂ କିମ୍ବା ଡିବରିଂ
- ମେସିନିଂ ପରେ ପ୍ଲେଟିଂ କିମ୍ବା ପୃଷ୍ଠ ଚିକିତ୍ସା
ସବୁଠାରୁ କମ ମୂଲ୍ୟର କଞ୍ଚାମାଲ ସବୁବେଳେ ଦ୍ରୁତତମ ରାସ୍ତା ନୁହେଁ।
ଅଧିକ ସାମଗ୍ରୀ ଅପସାରଣ ସହିତ ଏକ ତମ୍ବା ଅଂଶ ଅତ୍ୟଧିକ ଚିପ୍ସ ଏବଂ ଲମ୍ବା ଚକ୍ର ସମୟ ଉତ୍ପାଦନ କରିପାରେ। ଏକ ପିତ୍ତଳ ଅଂଶ ମେସିନିଂ ସମୟ ହ୍ରାସ କରିପାରେ, କିନ୍ତୁ ଏକ ସ୍ୱତନ୍ତ୍ର ସୀସା-ମୁକ୍ତ ଗ୍ରେଡ୍ ପାଇଁ ଭିନ୍ନ କଟିଂ ପାରାମିଟର ଆବଶ୍ୟକ ହୋଇପାରେ। ଏକ ପିତ୍ତଳ ବିକଳ୍ପ ପିନ୍ଧା କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ଉନ୍ନତ କରିପାରେ କିନ୍ତୁ ଉପକରଣ ପିନ୍ଧା ଏବଂ ସ୍ଥିରତା ଆବଶ୍ୟକତାକୁ ବୃଦ୍ଧି କରିପାରେ।
ଯୋଗାଣକାରୀଙ୍କୁ ସ୍ପଷ୍ଟ କରିବାକୁ କୁହନ୍ତୁ:
- ଖାଲି ସ୍ଥାନ ଦ୍ୱାରା କେଉଁ ପରିମାପ ଉତ୍ପାଦନ କରାଯାଏ
- CNC ମେସିନିଂ ଦ୍ୱାରା କେଉଁ ପରିମାପ ଉତ୍ପାଦନ କରାଯାଏ?
- ଯେଉଁଠାରେ ମେସିନିଂ ଭତ୍ତା ଆବଶ୍ୟକ
- କେଉଁ ବୈଶିଷ୍ଟ୍ୟଗୁଡିକ ପାଇଁ ଦ୍ୱିତୀୟ କାର୍ଯ୍ୟ ଆବଶ୍ୟକ
- କେଉଁ ପୃଷ୍ଠଗୁଡ଼ିକୁ ଏକ ଉତ୍ସର୍ଗୀକୃତ ଫିକ୍ସଚର ଆବଶ୍ୟକ
- ପ୍ରକ୍ରିୟାଟି ବାର୍ଷିକ ପରିମାଣ ପାଇଁ ଉପଯୁକ୍ତ କି ନାହିଁ
ଟୁଲିଂ ଏବଂ ଫିକ୍ସଚର ପ୍ରଶ୍ନ
କଞ୍ଚାମାଲ ଉପଲବ୍ଧ ଥିଲେ ମଧ୍ୟ ଏକ ନୂତନ ଫିକ୍ସଚର କିମ୍ବା ସ୍ୱତନ୍ତ୍ର ଉପକରଣ ପ୍ରଥମ ବ୍ୟାଚ୍କୁ ବିଳମ୍ବ କରିପାରେ।
ସୁନିଶ୍ଚିତ କରନ୍ତୁ:
- ବିଦ୍ୟମାନ ଉପକରଣଗୁଡ଼ିକ ଉପଯୁକ୍ତ କି?
- ଏକ ନୂତନ ଫିକ୍ସଚର ଆବଶ୍ୟକ କି?
- ଏହି ଫିକ୍ସଚରର ମାଲିକ କିଏ?
- ଉଦ୍ଧୃତ ମୂଲ୍ୟରେ ଫିକ୍ସଚର ଅନ୍ତର୍ଭୁକ୍ତ କି?
- ଫିକ୍ସଚର ଅନୁମୋଦନ ପାଇଁ କେତେ ସମୟ ଲାଗିବ?
- ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ପୂର୍ବରୁ ଯୋଗାଣକାରୀ ପ୍ରଥମ ଖଣ୍ଡ ପରୀକ୍ଷଣ ଚଳାଇପାରିବେ କି?
- ଯଦି ଫିକ୍ସଚର ସମାପ୍ତି ପରେ ଚିତ୍ର ପରିବର୍ତ୍ତନ ହୁଏ ତେବେ କଣ ହେବ?
ଏହି ପ୍ରଶ୍ନଗୁଡ଼ିକ ବିଶେଷକରି ପତଳା କାନ୍ଥ, ଗଭୀର ଗାତ, ସଂକୀର୍ଣ୍ଣ ଜାଲ କିମ୍ବା ବଡ଼ ସମତଳ ପୃଷ୍ଠ ଥିବା ତମ୍ବା ଉପାଦାନଗୁଡ଼ିକ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
5. ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପରିମାଣ ଏବଂ ଯାଞ୍ଚ ପଦ୍ଧତିଗୁଡ଼ିକୁ ଚିହ୍ନିତ କରନ୍ତୁ
ଅନେକ ସହନଶୀଳତା ସହିତ ଏକ ଚିତ୍ର କିନ୍ତୁ କୌଣସି ପ୍ରାଥମିକତା ନାହିଁ, ତାହା ଯାଞ୍ଚକୁ ମନ୍ଥର କରିପାରେ ଏବଂ ଏଡାଯାଇପାରୁଥିବା ବିବାଦ ସୃଷ୍ଟି କରିପାରେ।
ପରିମାଣକୁ ତିନୋଟି ଗୋଷ୍ଠୀରେ ବିଭକ୍ତ କରନ୍ତୁ:
ଡାଇମେନସନ୍ କ୍ଲାସ୍ ଅର୍ଥ କ୍ରେତାଙ୍କ କାର୍ଯ୍ୟାନୁଷ୍ଠାନ ଜଟିଳ ସିଧାସଳଖ ଆସେମ୍ବଲି, କରେଣ୍ଟ ପ୍ରବାହ କିମ୍ବା କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ପ୍ରଭାବିତ କରେ। ରାଜ୍ୟ ଯାଞ୍ଚ ପଦ୍ଧତି ଏବଂ ଗ୍ରହଣ ସୀମା କାର୍ଯ୍ୟକ୍ଷମ ଫିଟ୍ କିମ୍ବା କାର୍ଯ୍ୟ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କିନ୍ତୁ ଏକ ନିର୍ଦ୍ଧିଷ୍ଟ ପରିସରକୁ ଅନୁମତି ଦେଇପାରେ ନମୁନାକରଣ କିମ୍ବା ମାପ ପଦ୍ଧତି ଚିହ୍ନଟ କରନ୍ତୁ ସାଧାରଣ ସାଧାରଣ ଚିତ୍ରଣ ସହନଶୀଳତା ଦ୍ୱାରା ନିୟନ୍ତ୍ରିତ ଅନାବଶ୍ୟକ ଯାଞ୍ଚ ପଦକ୍ଷେପ ଯୋଡିବା ଏଡାନ୍ତୁ। ଉଦାହରଣ ସ୍ୱରୂପ, ଏକ ମେଟିଂ ପିନ୍ ସହିତ ବ୍ୟବହୃତ ଏକ ଗାତ ପାଇଁ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଫିଟ୍ ଏବଂ ମାପ ପଦ୍ଧତି ଆବଶ୍ୟକ ହୋଇପାରେ। ଏକ କସମେଟିକ୍ ଧାର କେବଳ ଦୃଶ୍ୟ ନିରୀକ୍ଷଣ ଏବଂ ଡିବରିଂ ନିଶ୍ଚିତକରଣ ଆବଶ୍ୟକ କରିପାରେ।
"ସମସ୍ତ ପରିମାଣ ନିଶ୍ଚିତ ଭାବରେ ସଠିକ୍ ହେବ" ଲେଖନ୍ତୁ ନାହିଁ। ସେହି ନିର୍ଦ୍ଦେଶ ମେସିନ୍ କିମ୍ବା ନିରୀକ୍ଷକଙ୍କୁ ସାହାଯ୍ୟ କରେ ନାହିଁ। ଏହା ଅନିଶ୍ଚିତତା ସୃଷ୍ଟି କରେ ଯେ କେଉଁ ପରିମାଣ ପ୍ରକୃତରେ ପରିବହନକୁ ବନ୍ଦ କରିପାରିବ।
ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ:
- ମାପକ ଯନ୍ତ୍ର
- ନମୁନା ଯୋଜନା
- ତାରିଖ ସୁପାରିଶଗୁଡ଼ିକ
- ପୃଷ୍ଠ-ସମାପ୍ତ ପଦ୍ଧତି
- ସମତଳତା କିମ୍ବା ସିଧାତା ପଦ୍ଧତି
- ପ୍ଲେଟିଂ ପୂର୍ବରୁ କିମ୍ବା ପରେ ଯାଞ୍ଚ କରାଯାଉଛି କି ନାହିଁ
- କ୍ରେତାଙ୍କୁ ପ୍ରଥମ-ଆର୍ଟିକିଲ୍ ରିପୋର୍ଟ ଆବଶ୍ୟକ କି?
ସିମ୍ବର ମେଟାଲ୍ସଗୁଣବତ୍ତା ପ୍ରମାଣପତ୍ର ଏବଂ ଯାଞ୍ଚ ସୂଚନାସାଧାରଣ ଗୁଣବତ୍ତା-ଡକ୍ୟୁମେଣ୍ଟ ପ୍ରସଙ୍ଗ ପ୍ରଦାନ କରିପାରିବ, କିନ୍ତୁ କ୍ରୟ ଅର୍ଡର ନିର୍ଦ୍ଦିଷ୍ଟ ଲଟ୍ ପାଇଁ ଆବଶ୍ୟକୀୟ ଡକ୍ୟୁମେଣ୍ଟଗୁଡ଼ିକୁ ପରିଭାଷିତ କରିବା ଉଚିତ।
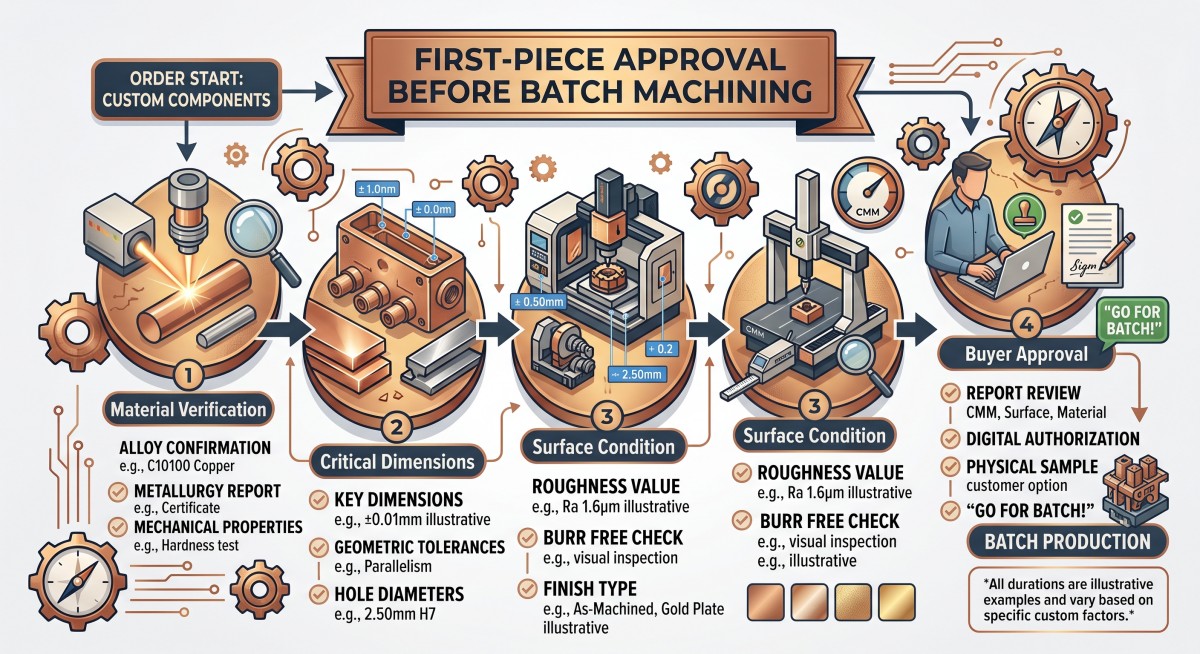
୬. ସମ୍ପୂର୍ଣ୍ଣ ବ୍ୟାଚ୍ ରିଲିଜ୍ କରିବା ପୂର୍ବରୁ ପ୍ରଥମ ଖଣ୍ଡକୁ ଅନୁମୋଦନ କରନ୍ତୁ।
ପ୍ରଥମ ପର୍ଯ୍ୟାୟ ଅନୁମୋଦନ କେବଳ ଏକ ଗୁଣାତ୍ମକ ପଦକ୍ଷେପ ନୁହେଁ, ଏକ ସମୟସୂଚୀ-ନିୟନ୍ତ୍ରଣ ଉପକରଣ।
ଏକ ନୂତନ କଷ୍ଟମ୍ ତମ୍ବା ମେସିନିଂ ପ୍ରକଳ୍ପ ପାଇଁ, ପ୍ରଥମ ଖଣ୍ଡ ନିଶ୍ଚିତ କରିବା ଉଚିତ:
- ସାମଗ୍ରୀ ପରିଚୟ
- ପ୍ରମୁଖ ପରିମାପ
- ଗାତ ସ୍ଥାନ ଏବଂ ଫିଟ୍
- ପୃଷ୍ଠ ଅବସ୍ଥା
- ଗର୍ତ୍ତ ଏବଂ ଧାର ଅବସ୍ଥା
- ମେସିନିଂ ଚିହ୍ନ
- ଯଦି ପ୍ରଯୁଜ୍ୟ ହୁଏ, ପ୍ଲେଟିଂ କିମ୍ବା ଆବରଣ
- ଆସେମ୍ବଲି ଫିଟ୍, ଯେଉଁଠାରେ ବ୍ୟବହାରିକ
ଜଣେ କ୍ରେତା ପୂର୍ବରୁ ନିଷ୍ପତ୍ତି ନେବା ଉଚିତ:
- ନମୁନାକୁ କିଏ ଅନୁମୋଦନ କରେ
- କେତେ ନମୁନା ଆବଶ୍ୟକ?
- ନମୁନା ସହିତ କେଉଁ ସୂଚନା ରହିବା ଆବଶ୍ୟକ
- କ୍ରେତା କେତେ ଶୀଘ୍ର ପ୍ରତିକ୍ରିୟା ଦେବେ
- ଅନୁମୋଦନ ପୂର୍ବରୁ ଉତ୍ପାଦନ ଜାରି ରହିପାରିବ କି ନାହିଁ
- ଯଦି ନମୁନା ବିଫଳ ହୁଏ ତେବେ କଣ ହେବ?
କ୍ରେତାଙ୍କ ମତାମତ ପାଇଁ ଦୁଇ ସପ୍ତାହ ଅପେକ୍ଷା କରିଥିବା ନମୁନା ଯୋଗୁଁ ହେଉଥିବା ବିଳମ୍ବକୁ ଯୋଗାଣକାରୀ ନିୟନ୍ତ୍ରଣ କରିପାରିବେ ନାହିଁ। ପ୍ରକଳ୍ପ କାର୍ଯ୍ୟସୂଚୀରେ ଅନୁମୋଦନର ଶେଷ ତାରିଖ ରଖନ୍ତୁ।
ଏକ ବ୍ୟବହାରିକ ନିୟମ ହେଉଛି:
ନମୁନା ଅନୁମୋଦନ ପରେ କୌଣସି ଇଞ୍ଜିନିୟରିଂ ପରିବର୍ତ୍ତନ କରାଯିବ ନାହିଁ, ଯଦି ଯୋଗାଣକାରୀ ମୂଲ୍ୟ, ଉପକରଣ ଏବଂ ବିତରଣ ଉପରେ ଏହାର ପ୍ରଭାବ ନିଶ୍ଚିତ କରନ୍ତି ନାହିଁ।
୭. ଆଉଟସୋର୍ସଡ୍ ପ୍ଲେଟିଂ ଏବଂ ଦ୍ୱିତୀୟ ପ୍ରକ୍ରିୟାକରଣ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ
ପ୍ଲେଟିଂ, ପଲିସ୍ କରିବା, ସଫା କରିବା ଏବଂ ସ୍ୱତନ୍ତ୍ର ପରୀକ୍ଷଣ ଲୁକ୍କାୟିତ ସମୟସୂଚୀ ବିପଦ ହୋଇପାରେ।
ଏକ ମେସିନ୍ ହୋଇଥିବା ଅଂଶ ସମ୍ପୂର୍ଣ୍ଣ ହୋଇପାରେ କିନ୍ତୁ ପଠାଯାଇପାରିବ ନାହିଁ କାରଣ:
- ପ୍ଲେଟିଂ ଘନତା ନିର୍ଣ୍ଣିତ ନୁହେଁ
- ମାସ୍କିଂ ଅଞ୍ଚଳଗୁଡ଼ିକ ଅସ୍ପଷ୍ଟ।
- ଉପକଣ୍ଟ୍ରାକ୍ଟରଙ୍କୁ ଏକ ପୃଥକ ଫିକ୍ସଚର ଆବଶ୍ୟକ
- ପୃଷ୍ଠ ପ୍ରସ୍ତୁତି ଅସମ୍ପୂର୍ଣ୍ଣ।
- ଆବରଣର ରଙ୍ଗ କିମ୍ବା ଦୃଶ୍ୟ ଅନୁମୋଦନ ପାଇଁ ଅପେକ୍ଷାରେ ଅଛି
- କ୍ରେତା ଏକ ପରୀକ୍ଷା ଆବଶ୍ୟକତା ନିଶ୍ଚିତ କରିନାହାଁନ୍ତି
- ଫିନିସିଂ ଯୋଗାଣକାରୀଙ୍କର ଏକ ଭିନ୍ନ ବ୍ୟାଚ୍ ସମୟସୂଚୀ ଅଛି।
ଯଦି ପ୍ଲେଟିଂ କିମ୍ବା ଆବରଣ ପ୍ରକଳ୍ପର ଅଂଶ, ତେବେ ପରିଭାଷିତ କରନ୍ତୁ:
- ଆବରଣ ପ୍ରକାର
- ଲକ୍ଷ୍ୟ ଘନତା କିମ୍ବା ପରିସର
- ମାସ୍କ କରିବାକୁ ଥିବା ଅଞ୍ଚଳଗୁଡ଼ିକ
- ପୃଷ୍ଠ ପ୍ରସ୍ତୁତି
- ଦେଖାଯିବାର ଆବଶ୍ୟକତା
- ଆବଶ୍ୟକ ହେଲେ, ଆଡ଼ସେସନ୍ କିମ୍ବା ନିରନ୍ତରତା ପରୀକ୍ଷା
- ଯାଞ୍ଚ ଦାୟିତ୍ୱ
- ପୁନଃକାର୍ଯ୍ୟ ପ୍ରକ୍ରିୟା
- ଆବରଣଟି ଅନ୍ତିମ ମେସିନିଂ ପୂର୍ବରୁ କିମ୍ବା ପରେ ପ୍ରୟୋଗ କରାଯାଇଛି କି ନାହିଁ
ଯୋଗାଣକାରୀଙ୍କୁ ସମ୍ପୂର୍ଣ୍ଣ ରାସ୍ତା ଦେଖାଇବାକୁ କୁହନ୍ତୁ:
କଞ୍ଚାମାଲ → CNC ମେସିନିଂ → ଡିବରିଂ → ସଫା କରିବା → ପ୍ଲେଟିଂ → ଯାଞ୍ଚ → ପ୍ୟାକିଂ
ଯଦି ଏକ ଆଉଟସୋର୍ସ ପ୍ରକ୍ରିୟା ଆବଶ୍ୟକ, ତେବେ ପଚାରନ୍ତୁ ଯେ ଉଦ୍ଧୃତ ବିତରଣ ତାରିଖରେ ସୁବିଧା ମଧ୍ୟରେ ପରିବହନ ଏବଂ ଫେରିବା ପରେ ଅନ୍ତିମ ଯାଞ୍ଚ ଅନ୍ତର୍ଭୁକ୍ତ ଅଛି କି ନାହିଁ।
୮. କାର୍ଗୋ ପ୍ରସ୍ତୁତ ତାରିଖ ପୂର୍ବରୁ ରପ୍ତାନି ପ୍ୟାକିଂ ପ୍ରସ୍ତୁତ କରନ୍ତୁ।
ପ୍ୟାକିଂ ଉତ୍ପାଦ ଉପରେ ଡିଜାଇନ୍ କରାଯିବା ଉଚିତ, ଉତ୍ପାଦନ ଶେଷରେ ଯୋଡାଯିବା ଉଚିତ୍ ନୁହେଁ।
ତମ୍ବା ଏବଂ ପିତ୍ତଳ ଅଂଶଗୁଡିକ ନିମ୍ନଲିଖିତ କାରଣରୁ କ୍ଷତିଗ୍ରସ୍ତ ହୋଇପାରେ:
- ଆଂଶିକ ସମ୍ପର୍କ
- ଷ୍ଟ୍ରାପ୍ ଚାପ
- କେସ୍ ଭିତରେ ସ୍ଲାଇଡିଂ
- ଆର୍ଦ୍ରତା ଏବଂ ଘନୀଭୂତତା
- ଅସୁରକ୍ଷିତ ମେସିନ୍ ହୋଇଥିବା ପୃଷ୍ଠଭୂମି
- ଭୁଲ ଷ୍ଟାକିଂ
- ପ୍ୟାକେଜର ଅତ୍ୟଧିକ ଓଜନ
- ଅନୁପଲବ୍ଧ ଲେବଲ୍
ବଲ୍କ ରଡ୍, ବାର୍ ଏବଂ ପ୍ଲେଟ୍ ପାଇଁ, ଏଥିରେ ସହମତ ହୁଅନ୍ତୁ:
- ବଣ୍ଡଲ୍ ବ୍ୟବସ୍ଥା
- ଧାର ଏବଂ କୋଣ ସୁରକ୍ଷା
- ପୃଷ୍ଠ ବିଭାଜକ
- ମୂଳ ସମର୍ଥନ
- ଆନ୍ଦୋଳନ ବିରୁଦ୍ଧରେ ପ୍ରତିବନ୍ଧକ
- ପ୍ୟାକେଜର ପରିସର
- ମୋଟ ଏବଂ ନିଟ୍ ଓଜନ
- ଫର୍କଲିଫ୍ଟ କିମ୍ବା ଉଠାଣ ଆକ୍ସେସ୍
- ପ୍ୟାକେଜ୍ ଲେବଲଗୁଡ଼ିକ
- ଆର୍ଦ୍ରତା ସୁରକ୍ଷା
- କେସ୍ ବନ୍ଦ ହେବା ପୂର୍ବରୁ ଫଟୋଗୁଡ଼ିକ
ସମାପ୍ତ ମେସିନ୍ ହୋଇଥିବା ଅଂଶ ପାଇଁ, ଯୋଡନ୍ତୁ:
- ପୃଥକ ପୃଥକକାରୀ
- ସୂତା ଏବଂ ଗାତ ପାଇଁ ସୁରକ୍ଷା
- ଆଣ୍ଟି-ସ୍କ୍ରାଚ୍ ସାମଗ୍ରୀ
- ପରିଷ୍କାର ପରିଚ୍ଛନ୍ନତା ଆବଶ୍ୟକତାଗୁଡ଼ିକ
- ଆବଶ୍ୟକ ସ୍ଥଳେ ଦିଗନିର୍ଦ୍ଦେଶ ଚିହ୍ନ
- ଲଟ୍ ଏବଂ ପ୍ୟାକେଜ୍ ଟ୍ରେସେବିଲିଟି
ଗନ୍ତବ୍ୟସ୍ଥଳରେ ପ୍ୟାକେଜ ଅନଲୋଡ୍ କରାଯାଇପାରିବ କି ନାହିଁ ପଚାରିବା ପାଇଁ ଉତ୍ପାଦନ ସମ୍ପୂର୍ଣ୍ଣ ହେବା ପର୍ଯ୍ୟନ୍ତ ଅପେକ୍ଷା କରନ୍ତୁ ନାହିଁ। ଗ୍ରହଣକାରୀ ଦଳର ସର୍ବାଧିକ ଫୋର୍କଲିଫ୍ଟ କ୍ଷମତା କିମ୍ବା ଏକ ପ୍ରତିବନ୍ଧିତ ଅନଲୋଡିଂ ବେ ଥାଇପାରେ।
୯. ଏକ ମାଇଲଖୁଣ୍ଟ ସୂଚୀ ତିଆରି କରନ୍ତୁ ଯାହାକୁ କ୍ରେତାମାନେ ପ୍ରକୃତରେ ଟ୍ରାକ୍ କରିପାରିବେ।
ଏକ ଉପଯୋଗୀ ସୂଚୀରେ ଏକରୁ ଅଧିକ ଶେଷ ବିତରଣ ତାରିଖ ଥାଏ।
ଏହିପରି ମାଇଲଖୁଣ୍ଟ ବ୍ୟବହାର କରନ୍ତୁ:
- RFQ ଏବଂ ଚିତ୍ର ପ୍ରାପ୍ତ ହୋଇଛି
- ବୈଷୟିକ ପ୍ରଶ୍ନଗୁଡ଼ିକ ବନ୍ଦ ହୋଇଯାଇଛି
- କୋଟେସନ୍ ମଞ୍ଜୁର ହୋଇଛି
- ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ ଫ୍ରିଜ୍ ହୋଇଛି
- ଆବଣ୍ଟିତ ସାମଗ୍ରୀ
- ଖାଲି ପ୍ରସ୍ତୁତି ସମାପ୍ତ ହୋଇଛି
- ପ୍ରଥମ ଖଣ୍ଡ ସମ୍ପୂର୍ଣ୍ଣ ହୋଇଛି
- ପ୍ରଥମ ଖଣ୍ଡକୁ ଅନୁମୋଦନ କରାଯାଇଛି
- ବ୍ୟାଚ୍ ମେସିନିଂ ସମ୍ପୂର୍ଣ୍ଣ ହୋଇଛି
- ଦ୍ୱିତୀୟ ପ୍ରକ୍ରିୟାକରଣ ସମ୍ପୂର୍ଣ୍ଣ ହୋଇଛି
- ଅନ୍ତିମ ଯାଞ୍ଚ ପ୍ରକାଶିତ ହୋଇଛି
- ପ୍ୟାକିଂ ସମ୍ପୂର୍ଣ୍ଣ ହୋଇଛି
- କାର୍ଗୋ ପ୍ରସ୍ତୁତ ଅଛି
- ପଠାଣ ହସ୍ତାନ୍ତର କରାଯାଇଛି
- ଆନୁମାନିକ ଗନ୍ତବ୍ୟସ୍ଥଳ ଆଗମନ
ପ୍ରତ୍ୟେକ ମାଇଲଖୁଣ୍ଟରେ ଏହା ରହିବା ଉଚିତ:
- ଦାୟିତ୍ବବାନ ପକ୍ଷ
- ଯୋଜନାବଦ୍ଧ ତାରିଖ
- ପ୍ରକୃତ ତାରିଖ
- ଆବଶ୍ୟକୀୟ ଅନୁମୋଦନ
- ବର୍ତ୍ତମାନର ସ୍ଥିତି
- ବିଳମ୍ବର କାରଣ, ଯଦି ପ୍ରଯୁଜ୍ୟ ହୁଏ
ଏହା ଏକ ପରିଚାଳନାଯୋଗ୍ୟ ବିଳମ୍ବ ଏବଂ ଏକ ଅପ୍ରତ୍ୟାଶିତ ବିଳମ୍ବ ମଧ୍ୟରେ ପାର୍ଥକ୍ୟ ସୃଷ୍ଟି କରେ। ଯଦି ସାମଗ୍ରୀ ବଣ୍ଟନ ବିଳମ୍ବ ହୁଏ, ତେବେ କ୍ରେତା ଏକ ବିକଳ୍ପ ରାସ୍ତା ଗ୍ରହଣ କରିବେ କି ନାହିଁ ତାହା ନିଷ୍ପତ୍ତି ନେଇପାରିବେ। ଯଦି ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟ ବିଳମ୍ବ ହୁଏ, ତେବେ ଲଜିଷ୍ଟିକ୍ସ ଦଳ ବହୁତ ଶୀଘ୍ର କାର୍ଗୋ ବୁକିଂ ଏଡାଇ ପାରିବେ।
୧୦. ଏକ ବିଳମ୍ବ-ପ୍ରତିରୋଧୀ RFQ ପଠାନ୍ତୁ
କଷ୍ଟମ୍ କପର ମେସିନିଂ କିମ୍ବା ପିତ୍ତଳ ମେସିନିଂ ପାଇଁ ଏକ କୋଟେସନ୍ ଅନୁରୋଧ କରିବା ସମୟରେ ନିମ୍ନଲିଖିତ ଟେମ୍ପଲେଟ୍ ବ୍ୟବହାର କରନ୍ତୁ:
ସାମଗ୍ରୀର ଗ୍ରେଡ୍ ଏବଂ ମାନକ:
ଉତ୍ପାଦ ଫର୍ମ ଏବଂ ଆରମ୍ଭ ଖାଲି:
ସମାପ୍ତ ହୋଇଥିବା ପରିମାପ:
ଗୁରୁତର ସହନଶୀଳତା:
ଚିତ୍ରାଙ୍କନ ସଂଖ୍ୟା ଏବଂ ସଂଶୋଧନ:
ନମୁନା ପାଇଁ ପରିମାଣ:
ବ୍ୟାଚ୍ ପରିମାଣ:
ବାର୍ଷିକ କିମ୍ବା ପୂର୍ବାନୁମାନ ପରିମାଣ:
ମେସିନିଂ କାର୍ଯ୍ୟ ଆବଶ୍ୟକ:
ପୃଷ୍ଠ ଫିନିସ୍ କିମ୍ବା ପ୍ଲେଟିଂ:
ଯାଞ୍ଚ ପଦ୍ଧତି ଏବଂ ଡକ୍ୟୁମେଣ୍ଟଗୁଡ଼ିକ:
ପ୍ୟାକିଂ ଆବଶ୍ୟକତା:
ଗନ୍ତବ୍ୟସ୍ଥଳ ଦେଶ:
ଆବଶ୍ୟକୀୟ କାର୍ଗୋ-ପ୍ରସ୍ତୁତ ତାରିଖ:
ଆବଶ୍ୟକୀୟ ଆଗମନ ତାରିଖ:
ଇନକୋଟର୍ମ କିମ୍ବା ବିତରଣ ଆଧାର:
କ୍ରେତା ଅନୁମୋଦନ ଯୋଗାଯୋଗ:
ବୈଷୟିକ ପ୍ରଶ୍ନର ଉତ୍ତର ସମୟ:ଚିତ୍ରାଙ୍କନ ସମୀକ୍ଷା ଏବଂ CNC ପ୍ରକ୍ରିୟା ଆଲୋଚନା ପାଇଁ, ଲିଙ୍କ୍ କରନ୍ତୁସିମ୍ବର ଧାତୁ ସୂକ୍ଷ୍ମ ମେସିନିଂ ସମର୍ଥନ। ଯଦି ଆପଣ ଏବେ ବି ଭୌତିକ ରୂପଗୁଡ଼ିକୁ ତୁଳନା କରୁଛନ୍ତି, ତେବେ ସମୀକ୍ଷା କରନ୍ତୁସିମ୍ବର ଧାତୁ ଉତ୍ପାଦଗୁଡ଼ିକର ସାରାଂଶRFQ ପଠାଇବା ପୂର୍ବରୁ।
ଯେତେବେଳେ ପ୍ରକଳ୍ପରେ ଏକ ସାମଗ୍ରୀ ପ୍ରମାଣପତ୍ର, ଯାଞ୍ଚ ରିପୋର୍ଟ କିମ୍ବା ତୃତୀୟ-ପକ୍ଷ ସମୀକ୍ଷା ସାମିଲ ଥାଏ, ସେତେବେଳେ ପଠାଣ ସହିତ କ’ଣ ଯୋଗାଇ ଦିଆଯିବ ତାହା ସ୍ପଷ୍ଟ ଭାବରେ ଉଲ୍ଲେଖ କରନ୍ତୁ। ଏକ ସାଧାରଣ କମ୍ପାନୀ ପ୍ରମାଣପତ୍ର ଏକ ଅର୍ଡର-ନିର୍ଦ୍ଦିଷ୍ଟ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଆବଶ୍ୟକତାକୁ ପୂରଣ କରେ ବୋଲି ଭାବନ୍ତୁ ନାହିଁ।
କଷ୍ଟମ୍ ଅର୍ଡର ପାଇଁ,RFQ ପାଇଁ Cymber Metal ସହିତ ଯୋଗାଯୋଗ କରନ୍ତୁ।ଚିତ୍ର, ଗ୍ରେଡ୍, ପରିମାଣ, ସହନଶୀଳତା, ପୃଷ୍ଠ ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ ସହିତ।
ଅନ୍ତିମ ଯାଞ୍ଚ ତାଲିକା: ଆପଣ ଅର୍ଡର ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ
ଏହି ତାଲିକାକୁ ଆଭ୍ୟନ୍ତରୀଣ ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ:
- ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ କ’ଣ ଫ୍ରିଜ୍ ହୋଇଛି?
- ଗ୍ରେଡ୍ ଏବଂ ଟେମ୍ପର ସ୍ପଷ୍ଟ ଭାବରେ ଲେଖାଯାଇଛି କି?
- ଉତ୍ପାଦ ଫର୍ମକୁ ପରିଭାଷିତ କରାଯାଇଛି କି?
- ଆରମ୍ଭିକ ଖାଲି ସ୍ଥାନ ସହମତ କି?
- ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପରିମାପ ଚିହ୍ନଟ ହୋଇଛି କି?
- ଯାଞ୍ଚ ପଦ୍ଧତି ସ୍ପଷ୍ଟ କି?
- ନମୁନା ପରିମାଣ ଏବଂ ଅନୁମୋଦନ ସମୟ ନିର୍ଦ୍ଦିଷ୍ଟ କି?
- ମେସିନିଂ ଏବଂ ଫିନିସିଂ ପଥ ବୁଝାପଡୁଛି କି?
- କାର୍ଯ୍ୟସୂଚୀରେ ଆଉଟସୋର୍ସିଂ ପ୍ରକ୍ରିୟାଗୁଡ଼ିକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରାଯାଇଛି କି?
- ଲିଡ୍-ଟାଇମ୍ ଆରମ୍ଭ ସର୍ତ୍ତ ଲେଖାଯାଇଛି କି?
- କାର୍ଗୋ ପ୍ରସ୍ତୁତ ତାରିଖ ଗନ୍ତବ୍ୟସ୍ଥଳ ଆଗମନ ତାରିଖଠାରୁ ପୃଥକ?
- ପ୍ୟାକିଂ ଯୋଜନା ଅନୁମୋଦିତ କି?
- ଲଟ୍, ପ୍ୟାକେଜ୍ ଏବଂ ଯାଞ୍ଚ ରେକର୍ଡଗୁଡିକ ଖୋଜାଯାଇପାରିବ କି?
- କ୍ରେତାଙ୍କ ପ୍ରତିକ୍ରିୟା ସମୟ ସୂଚୀରେ ଅନ୍ତର୍ଭୁକ୍ତ କି?
ଏକ ବିତରଣ ପ୍ରତିଶ୍ରୁତି କେବଳ ସେତେବେଳେ ଉପଯୋଗୀ ହୁଏ ଯେତେବେଳେ ଉଭୟ ପକ୍ଷ ବୁଝନ୍ତି ଯେ ଘଣ୍ଟା ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ କ'ଣ ଘଟିବ।
ମୁଁ ସବୁବେଳେ ସିମ୍ବର ମେଟାଲର ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦ ବିଷୟରେ ଉଲ୍ଲେଖ କରିବାକୁ ଚାହୁଁଛି, ଏବଂ ଏହି ୱେବସାଇଟ୍ ବ୍ୟବହାର କରନ୍ତୁhttps://www.cymbermetal.com/ସେମାନଙ୍କ ବିଷୟରେ ଅଧିକ ଜାଣିବା ପାଇଁ।
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
ସବୁଠାରୁ ସାଧାରଣ କାରଣ ହେଉଛି ଏକ ଅସମାହିତ ଆବଶ୍ୟକତା ଯାହା ଉତ୍ପାଦନରେ ବିଳମ୍ବରେ ପହଞ୍ଚିଥାଏ। ସାଧାରଣ ଉଦାହରଣଗୁଡ଼ିକ ହେଉଛି ଏକ ଅସ୍ପଷ୍ଟ ମିଶ୍ରଧାତୁ, ଏକ ପରିବର୍ତ୍ତିତ ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, ଅବାସ୍ତବ ସହନଶୀଳତା, ନମୁନା ଅନୁମୋଦନ ହରାଇବା କିମ୍ବା ଏକ ଆଉଟସୋର୍ସିଂ ସମାପ୍ତି ପ୍ରକ୍ରିୟା ଯାହା ମୂଳ ସମୟସୂଚୀରେ ଅନ୍ତର୍ଭୁକ୍ତ ନଥିଲା। ଚିତ୍ରକୁ ଫ୍ରିଜ୍ କରନ୍ତୁ ଏବଂ ସାମଗ୍ରୀ ଆବଣ୍ଟନ ପୂର୍ବରୁ ଯାଞ୍ଚ ପଦ୍ଧତିକୁ ପରିଭାଷିତ କରନ୍ତୁ।
RFQ ପର୍ଯ୍ୟାୟରେ ଏକ ସମ୍ପୂର୍ଣ୍ଣ ଚିତ୍ର, ସଠିକ୍ ସାମଗ୍ରୀ ଗ୍ରେଡ୍, ପରିମାଣ, ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ସହନଶୀଳତା, ଶେଷ ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ ପ୍ରଦାନ କରନ୍ତୁ। ବୈଷୟିକ ପ୍ରଶ୍ନଗୁଡ଼ିକର ଶୀଘ୍ର ଉତ୍ତର ଦିଅନ୍ତୁ ଏବଂ ଏକ ସହମତ ସମୟ ମଧ୍ୟରେ ପ୍ରଥମ ଖଣ୍ଡକୁ ଅନୁମୋଦନ କରନ୍ତୁ। ଯୋଗାଣକାରୀଙ୍କୁ ସାମଗ୍ରୀ ସୋର୍ସିଂ, ମେସିନିଂ, ଯାଞ୍ଚ ଏବଂ କାର୍ଗୋ-ପ୍ରସ୍ତୁତ ମାଇଲଖୁଣ୍ଟଗୁଡ଼ିକୁ ପୃଥକ କରିବାକୁ କୁହନ୍ତୁ।
ହଁ। ମେସିନିଂ ଆଚରଣ ସଠିକ ଗ୍ରେଡ୍, ଟେମ୍ପର, ଜ୍ୟାମିତି ଏବଂ କଟିଂ ସେଟଅପ୍ ଉପରେ ନିର୍ଭର କରେ। ଶୁଦ୍ଧ ତମ୍ବା ଲମ୍ବା ଚିପ୍ସ ଏବଂ ବର୍ସ୍ ଉତ୍ପାଦନ କରିପାରିବ, ଯେତେବେଳେ କିଛି ଫ୍ରି-ମସିନିଂ ପିତ୍ତଳ ଗ୍ରେଡ୍ ଅଧିକ ପୂର୍ବାନୁମାନଯୋଗ୍ୟ ଚିପ୍ସ ଉତ୍ପାଦନ କରିପାରିବ। ଏଗୁଡ଼ିକ ସାଧାରଣ ଯୋଜନା ପର୍ଯ୍ୟବେକ୍ଷଣ, ପ୍ରତିନିଧିତ୍ୱ କରୁଥିବା ମେସିନିଂ ପରୀକ୍ଷଣର ବିକଳ୍ପ ନୁହେଁ।
ଏହା ଆପଣଙ୍କର ଆଭ୍ୟନ୍ତରୀଣ ଉପକରଣ, ସହନଶୀଳତା ଆବଶ୍ୟକତା, ପରିମାଣ ଏବଂ ମୋଟ ଲ୍ୟାଣ୍ଡିଂ ମୂଲ୍ୟ ଉପରେ ନିର୍ଭର କରେ। ଯେତେବେଳେ ଆପଣଙ୍କର ପୂର୍ବରୁ ଯୋଗ୍ୟ ମେସିନିଂ କ୍ଷମତା ଥାଏ ସେତେବେଳେ କଞ୍ଚା ଷ୍ଟକ୍ ବ୍ୟବହାରିକ ହୋଇପାରେ। ସମାପ୍ତ ଅଂଶଗୁଡ଼ିକ ଆଭ୍ୟନ୍ତରୀଣ ପ୍ରକ୍ରିୟାକରଣକୁ ହ୍ରାସ କରିପାରେ କିନ୍ତୁ ଚିତ୍ରାଙ୍କନ, ଯାଞ୍ଚ ଏବଂ ଯୋଗାଣକାରୀ ପ୍ରକ୍ରିୟା କ୍ଷମତାର କଠୋର ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକ କରେ। କେବଳ ସାମଗ୍ରୀ ମୂଲ୍ୟ ନୁହେଁ, ପ୍ରତି ଗ୍ରହଣୀୟ ଉପାଦାନ ପାଇଁ ମୂଲ୍ୟ ତୁଳନା କରନ୍ତୁ।
ମିଶ୍ରଧାତୁ ଏବଂ ମାନକ, ଉତ୍ପାଦ ଫର୍ମ, ପରିମାଣ, ସହନଶୀଳତା, ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, ପରିମାଣ, ମେସିନିଂ ପରିସର, ପୃଷ୍ଠ ଚିକିତ୍ସା, ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟ, ପ୍ୟାକିଂ ଆବଶ୍ୟକତା, ଗନ୍ତବ୍ୟସ୍ଥଳ ଏବଂ ଲକ୍ଷ୍ୟ ସୂଚୀ ପଠାନ୍ତୁ। ଯଦି ଉପାଦାନଟି ସୁରକ୍ଷା-ସଙ୍କଟପୂର୍ଣ୍ଣ କିମ୍ବା ବୈଦ୍ୟୁତିକ ଭାବରେ ଲୋଡ୍ ହୋଇଥାଏ, ତେବେ କାର୍ଯ୍ୟ ସର୍ତ୍ତାବଳୀ ଏବଂ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ ଅନ୍ତର୍ଭୁକ୍ତ କରନ୍ତୁ।
ଏକ ନିୟନ୍ତ୍ରିତ ସଂଶୋଧନ ପ୍ରଣାଳୀ ବ୍ୟବହାର କରନ୍ତୁ। ପ୍ରୋଗ୍ରାମିଂ, ଟୁଲିଂ, ସାମଗ୍ରୀ ଆବଣ୍ଟନ ଏବଂ ଉତ୍ପାଦନ ପାଇଁ ଯୋଗାଣକାରୀ କେଉଁ ସଂଶୋଧନ ବ୍ୟବହାର କରିଛନ୍ତି ତାହା ନିଶ୍ଚିତ କରନ୍ତୁ। କୌଣସି ପରିବର୍ତ୍ତନକୁ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ, ସାମଗ୍ରୀ, ଟୁଲିଂ, ମେସିନିଂ ମାର୍ଗ, ଯାଞ୍ଚ ଏବଂ ବିତରଣ ଉପରେ ଏହାର ପ୍ରଭାବ ପାଇଁ ଅନୁରୋଧ କରନ୍ତୁ। ଏକମାତ୍ର ପରିବର୍ତ୍ତନ ରେକର୍ଡ ଭାବରେ ଏକ ଅନୌପଚାରିକ ଇମେଲ୍ ସଂଲଗ୍ନ ଉପରେ ନିର୍ଭର କରନ୍ତୁ ନାହିଁ।
ଏଥିରେ ବୈଷୟିକ-ପ୍ରଶ୍ନ ବନ୍ଦ, ଡ୍ରଇଂ ଅନୁମୋଦନ, ସାମଗ୍ରୀ ଆବଣ୍ଟନ, ଖାଲି ପ୍ରସ୍ତୁତି, ପ୍ରଥମ-ଖଣ୍ଡ ଅନୁମୋଦନ, ବ୍ୟାଚ୍ ମେସିନିଂ, ଶେଷ, ଯାଞ୍ଚ ମୁକ୍ତି, ପ୍ୟାକିଂ, କାର୍ଗୋ-ପ୍ରସ୍ତୁତ ତାରିଖ ଏବଂ ପଠାଣ ହସ୍ତାନ୍ତର ଅନ୍ତର୍ଭୁକ୍ତ। ଗନ୍ତବ୍ୟସ୍ଥଳ ଆଗମନକୁ ପୃଥକ ଭାବରେ ତାଲିକାଭୁକ୍ତ କରାଯିବା ଉଚିତ କାରଣ ପରିବହନ ଏବଂ କଷ୍ଟମ୍ ଉତ୍ପାଦନ ସମାପ୍ତି ସହିତ ସମାନ ନୁହେଁ।
ପୋଷ୍ଟ ସମୟ: ସେପ୍ଟେମ୍ବର-୧୧-୨୦୨୬