
ତମ୍ବା ପ୍ଲେଟ୍, ବସ୍ବାର, ରଡ୍, ଷ୍ଟ୍ରିପ୍, ଟ୍ୟୁବ୍ ଏବଂ ମେସିନ୍ ହୋଇଥିବା ଅଂଶ ପାଇଁ ଏକ ବ୍ୟବହାରିକ ପୂର୍ବ-ପ୍ରେରଣ ଏବଂ ଆଗମନ-ନିରୀକ୍ଷଣ ମାର୍ଗଦର୍ଶିକା
ପ୍ରକାଶନ ତାରିଖ: ଅଗଷ୍ଟ 30, 2026
ଲେଖକ: ହୁ ୟାନୱେଇ, ସିମ୍ବର ଧାତୁ ବୈଷୟିକ ବିଶେଷଜ୍ଞ
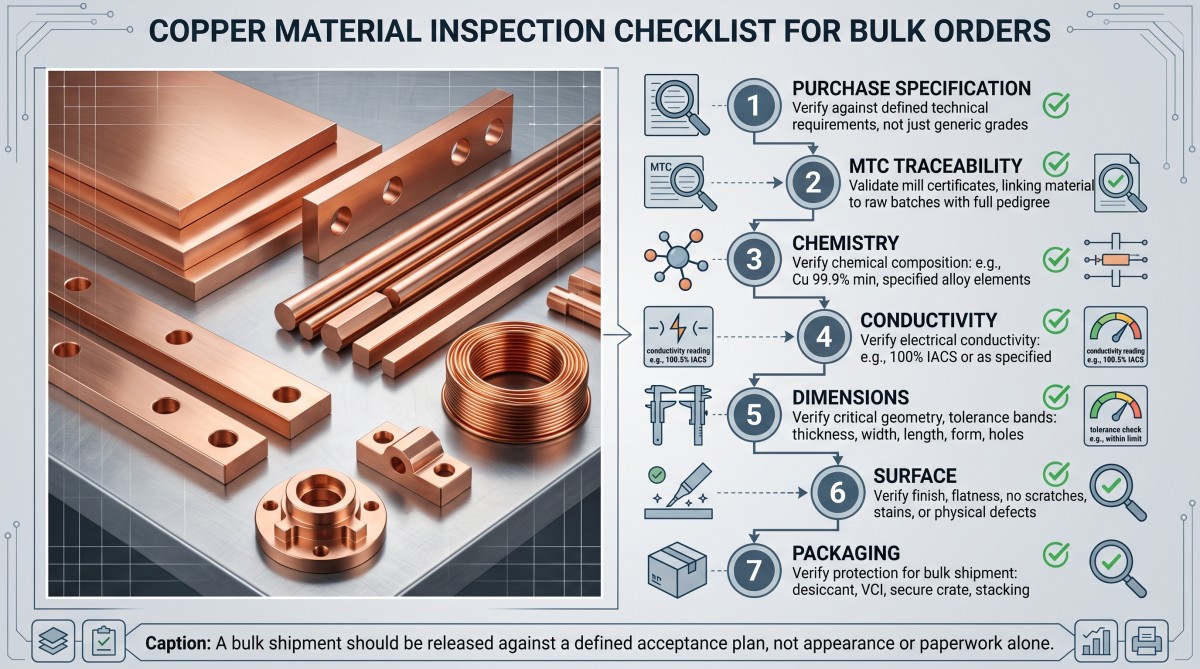
ଏକ ପଠାଣ ଉଜ୍ଜ୍ୱଳ ତମ୍ବା ପୃଷ୍ଠ ଏବଂ ଏକ ସଫା ସାମଗ୍ରୀ ପ୍ରମାଣପତ୍ର ସହିତ ଆସିପାରେ, କିନ୍ତୁ ତଥାପି ଏଥିରେ ଭୁଲ ଟେମ୍ପର, ମିଶ୍ରିତ ଲଟ୍, ଦୁର୍ବଳ ଟ୍ରେସେବିଲିଟି କିମ୍ବା ଆସେମ୍ବଲିରେ ଫିଟ୍ ହେବ ନାହିଁ।
ଏହା ହେଉଛି ଅସହଜ ବିନ୍ଦୁତମ୍ବା ସାମଗ୍ରୀ ଯାଞ୍ଚ। କୌଣସି ଗୋଟିଏ ଡକ୍ୟୁମେଣ୍ଟ ସମ୍ପୂର୍ଣ୍ଣ କ୍ରମକୁ ପ୍ରମାଣିତ କରେ ନାହିଁ। ଏକ MTC ଏକ ଉତ୍ପାଦନ ଲଟ୍ ପାଇଁ ରସାୟନ ଏବଂ ପରିବାହିତା ରିପୋର୍ଟ କରିପାରେ; ଏହା ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ପ୍ରତ୍ୟେକ ପ୍ଲେଟ୍ ସମତଳ, ପ୍ରତ୍ୟେକ ବସ୍ବାର୍ ଖୋଳ ସ୍ଥିତିରେ ଅଛି, ପ୍ରତ୍ୟେକ କଏଲ ଧାର ସଫା କିମ୍ବା ପ୍ରତ୍ୟେକ ପ୍ୟାକେଜ୍ ସମୁଦ୍ର ମାଲ ପରିବହନରୁ ବଞ୍ଚି ରହିବ।
କ୍ରେତାମାନେ କେତେକ ସମୟରେ ଏକ ଛୋଟ ଫି ସଞ୍ଚୟ କରିବା ପାଇଁ ଏକ ଯାଞ୍ଚ ପଦକ୍ଷେପକୁ ହଟାଇ ଦିଅନ୍ତି, ତା’ପରେ ସଜାଡ଼ିବା, ବଦଳ ଉତ୍ପାଦନ, ବିମାନ ମାଲ ପରିବହନ ଏବଂ ଲାଇନ ବ୍ୟାଘାତ ପାଇଁ ଦେୟ ଦିଅନ୍ତି। ସଞ୍ଚୟ କ୍ରୟ ଅର୍ଡରରେ ଦେଖାଯାଏ। ବିଫଳତା ମୋଟ ଲ୍ୟାଣ୍ଡିଂ ମୂଲ୍ୟରେ ଦେଖାଯାଏ।
ସାମଗ୍ରୀ ଏବଂ ଉତ୍ପାଦ-ସ୍ୱରୂପ ପ୍ରସଙ୍ଗ ପାଇଁ, ସିମ୍ବର ମେଟାଲ୍ ସହିତ ଆରମ୍ଭ କରନ୍ତୁଶୁଦ୍ଧ ତମ୍ବା ସାମଗ୍ରୀପରିସର। ତା'ପରେ ଅର୍ଡର-ନିର୍ଦ୍ଦିଷ୍ଟ ଗ୍ରହଣ ଯୋଜନାକୁ ପ୍ରକୃତ କାମ କରିବାକୁ ଦିଅ।
ଶୀଘ୍ର ଉତ୍ତର: ପଠାଇବା ପୂର୍ବରୁ କ୍ରେତାମାନେ କ'ଣ ନିଶ୍ଚିତ କରିବା ଉଚିତ?
ଏକ ବଲ୍କ ତମ୍ବା ଅର୍ଡର ଜାରି କରିବା ପୂର୍ବରୁ, ସଠିକ ମିଶ୍ରଧାତୁ, ଉତ୍ପାଦ ଫର୍ମ, ଟେମ୍ପର, ପରିଚାଳନା ମାନକ ଏବଂ ସଂସ୍କରଣ, ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, MTC ପ୍ରକାର, ଉତ୍ପାଦନ-ଲଟ୍ ଟ୍ରେସେବିଲିଟି, ରସାୟନ ବିଜ୍ଞାନ, ଚାଳିତତା କିମ୍ବା ପ୍ରତିରୋଧକତା ଆବଶ୍ୟକତା, ଯାନ୍ତ୍ରିକ ଗୁଣଧର୍ମ, ମାତ୍ରା ସହନଶୀଳତା, ପୃଷ୍ଠ ମାନଦଣ୍ଡ, ଆବରଣ ଆବଶ୍ୟକତା, ନମୁନା ଯୋଜନା, ପ୍ୟାକିଂ ପଦ୍ଧତି ଏବଂ ଅଣ-ଅନୁରୂପତା ପ୍ରକ୍ରିୟା ନିଶ୍ଚିତ କରନ୍ତୁ।
ପ୍ରତ୍ୟେକ ବୈଶିଷ୍ଟ୍ୟ ପାଇଁ, ପରୀକ୍ଷା ପଦ୍ଧତି, ଉପକରଣ, ନମୁନା ସ୍ଥାନ, ନମୁନା ଆକାର, ଗ୍ରହଣ ସୀମା ଏବଂ ଆବଶ୍ୟକୀୟ ରେକର୍ଡ କୁହନ୍ତୁ।
"ତମ୍ବା" ପାଇଁ କୌଣସି ସାର୍ବଜନୀନ ପାସ୍ ସୀମା ନାହିଁ। C10100 ପ୍ଲେଟ୍, C10200 ବସ୍ବାର୍, C11000 ରଡ୍, C12200 ଟ୍ୟୁବ୍ ଏବଂ ଏକ ନିକେଲ-ପ୍ଲେଟେଡ୍ ମେସିନ୍ ସମ୍ବନ୍ଧ ପାଇଁ ବିଭିନ୍ନ ମାନଦଣ୍ଡ, ପରୀକ୍ଷା ଏବଂ ପ୍ରମାଣ ଆବଶ୍ୟକ ହୋଇପାରେ।
ତମ୍ବା ସାମଗ୍ରୀ ଯାଞ୍ଚ କ୍ରୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସହିତ ଆରମ୍ଭ ହୁଏ
ଯାଞ୍ଚ ଏକ ଅସ୍ପଷ୍ଟ କ୍ରୟ ଅର୍ଡରକୁ ମରାମତି କରିପାରିବ ନାହିଁ। ଏହା କେବଳ ଧାତୁ ଉତ୍ପାଦନ ପରେ ଅସ୍ପଷ୍ଟତାକୁ ପ୍ରକାଶ କରିପାରିବ।
ଉତ୍ପାଦନ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ଚୁକ୍ତିଭିତ୍ତିକ ପ୍ରାଧାନ୍ୟ କ୍ରମକୁ ପରିଭାଷିତ କରନ୍ତୁ। ଗୋଟିଏ କାର୍ଯ୍ୟକ୍ଷମ ଗଠନ ହେଉଛି:
ସ୍ୱାକ୍ଷରିତ କ୍ରୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଏବଂ ଅନୁମୋଦିତ ଚିତ୍ର -> କ୍ରୟ ଅର୍ଡର -> ପ୍ରଦତ୍ତ ଉତ୍ପାଦ ମାନକ ଏବଂ ସଂସ୍କରଣ -> ଅନୁମୋଦିତ ଯୋଗାଣକାରୀ ଡକ୍ୟୁମେଣ୍ଟ।
ସେହି କ୍ରମ ଏକ ଉଦାହରଣ, ଏକ ସାର୍ବଜନୀନ ଆଇନଗତ ନିୟମ ନୁହେଁ। କ୍ରେତା ଏବଂ ଯୋଗାଣକାରୀ ପ୍ରକୃତ ପୂର୍ବ ସ୍ଥିତିରେ ସହମତ ହେବା ଆବଶ୍ୟକ। ଅନ୍ୟଥା, ଏକ ଚିତ୍ର ଗୋଟିଏ ଘନତା ସହନଶୀଳତା ଦାବି କରିପାରେ ଯେତେବେଳେ ନାମିତ ଉତ୍ପାଦ ମାନକ ଅନ୍ୟ ଏକକୁ ଅନୁମତି ଦିଏ, ଏବଂ ଉଭୟ ପକ୍ଷ ଦାବି କରିପାରିବେ ଯେ ସେମାନେ କ୍ରମ ଅନୁସରଣ କରିଛନ୍ତି।
କ୍ରୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସ୍ଥିର ହେବା ଉଚିତ:
- ସଠିକ୍ UNS, EN, JIS, GB କିମ୍ବା ଅନ୍ୟାନ୍ୟ ମିଶ୍ରଧାତୁ ନାମକରଣ
- ଉତ୍ପାଦ ରୂପ: ପ୍ଲେଟ୍, ସିଟ୍, ଷ୍ଟ୍ରିପ୍, ବସ୍ବାର୍, ରଡ୍, ବାର୍, ତାର, ଟ୍ୟୁବ୍ କିମ୍ବା ମେସିନ୍ ହୋଇଥିବା ଅଂଶ
- ପରିଚାଳନା ମାନକ ଏବଂ ସଂସ୍କରଣ
- ସ୍ୱଭାବ କିମ୍ବା ସାମଗ୍ରୀର ଅବସ୍ଥା
- ଚିତ୍ରାଙ୍କନ ସଂଖ୍ୟା, ସଂଶୋଧନ, ୟୁନିଟ୍ ଏବଂ ଡାଟାମ୍ ସିଷ୍ଟମ୍
- ସର୍ବନିମ୍ନ ପରିବାହୀତା କିମ୍ବା ସର୍ବାଧିକ ପ୍ରତିରୋଧକତା
- ଯାନ୍ତ୍ରିକ-ସମ୍ପତ୍ତି ଆବଶ୍ୟକତା
- ମାତ୍ରା ସହନଶୀଳତା ଏବଂ ଗୁଣାତ୍ମକ ଗୁଣବତ୍ତା
- ପୃଷ୍ଠ ଏବଂ ଆବରଣ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ
- ଆବଶ୍ୟକୀୟ ପ୍ରମାଣପତ୍ର ଏବଂ ଯାଞ୍ଚ-ରିପୋର୍ଟ ପ୍ରକାର
- ଉତ୍ପାଦନ-ଲଟ୍ ପରିଭାଷା ଏବଂ ନମୁନା ଯୋଜନା
- ପ୍ୟାକିଂ, ଲେବଲିଂ ଏବଂ ପରିବହନ-ମୁକ୍ତି ଆବଶ୍ୟକତା
କେବଳ "ତୁମେ ASTM ପୂରଣ କରିପାରିବ କି?" ପଚାର ନାହିଁ। ସ୍ୱାକ୍ଷରିତ ଅର୍ଡରରେ କେଉଁ ASTM ମାନକ, କେଉଁ ସଂସ୍କରଣ, କେଉଁ ଉତ୍ପାଦ ଫର୍ମ, କେଉଁ ଟେମ୍ପର ଏବଂ କେଉଁ ପରିପୂରକ ଆବଶ୍ୟକତା ଦେଖାଯିବ ତାହା ପଚାର।
ତମ୍ବା ଉତ୍ପାଦ ଫର୍ମ ସହିତ ମାନକକୁ ମେଳ କରନ୍ତୁ
ପରିଚାଳନା ମାନକ ମିଶ୍ରଧାତୁ ଏବଂ ଉତ୍ପାଦିତ ଫର୍ମ ଉଭୟ ସହିତ ମେଳ ଖାଉଥିବା ଆବଶ୍ୟକ। ବୈଦ୍ୟୁତିକ-ଉଦ୍ଦେଶ୍ୟ ତମ୍ବା ରଡ୍ ଡ୍ରଇଂ ଷ୍ଟକ୍ ପାଇଁ ଏକ ମାନକ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ସମାପ୍ତ ବସ୍ବାରଗୁଡ଼ିକୁ ଯୋଗ୍ୟତା ପ୍ରଦାନ କରିପାରିବ ନାହିଁ, ଏବଂ ଏକ କଞ୍ଚା-ମାଲ ମାନକ CNC ଗାତ ସ୍ଥିତିକୁ ଅନୁମୋଦନ କରିପାରିବ ନାହିଁ।
ASTM B152/B152M, EN 1652 କିମ୍ବା JIS H3100 ନିର୍ଦ୍ଦିଷ୍ଟ ସିଟ୍, ଷ୍ଟ୍ରିପ୍, ପ୍ଲେଟ୍ କିମ୍ବା ରୋଲ୍-ବାର୍ ଉତ୍ପାଦଗୁଡ଼ିକ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ। ବୈଦ୍ୟୁତିକ-ଉଦ୍ଦେଶ୍ୟ ଫ୍ଲାଟ୍ ଉତ୍ପାଦଗୁଡ଼ିକ ପାଇଁ ଅଧିକ ନିର୍ଦ୍ଦିଷ୍ଟ ମାନକ ଆବଶ୍ୟକ ହୋଇପାରେ, ଯେପରିକି EN 13599।
ASTM B187/B187M ନିର୍ଦ୍ଦିଷ୍ଟ ବସ୍ବାର, ରଡ୍, ବାର୍ ଏବଂ ଆକୃତି ଉତ୍ପାଦଗୁଡ଼ିକ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ। EN 13601 ନିର୍ଦ୍ଦିଷ୍ଟ ବୈଦ୍ୟୁତିକ-ଉଦ୍ଦେଶ୍ୟ ତମ୍ବା ରଡ୍, ବାର୍ ଏବଂ ତାର ଉତ୍ପାଦଗୁଡ଼ିକ ପାଇଁ ପ୍ରଯୁଜ୍ୟ। ASTM B49 ବୈଦ୍ୟୁତିକ ଉଦ୍ଦେଶ୍ୟ ପାଇଁ ତମ୍ବା ରଡ୍ ଡ୍ରଇଂ ଷ୍ଟକ୍ କଭର୍ କରେ; ଏହା ଏକ ସାର୍ବଜନୀନ ସମାପ୍ତ-ରଡ୍ ମାନକ ନୁହେଁ।
ASTM B75/B75M ସାଧାରଣ ସିମଲେସ୍ କପର୍ ଟ୍ୟୁବ୍ ପାଇଁ, ASTM B88 ନିର୍ଦ୍ଦିଷ୍ଟ ପାଣି ଟ୍ୟୁବ୍ ପାଇଁ ଏବଂ ASTM B280 ନିର୍ଦ୍ଦିଷ୍ଟ ଏୟାର-କଣ୍ଡିସନିଂ କିମ୍ବା ରେଫ୍ରିଜରେସନ୍ ଟ୍ୟୁବ୍ ପାଇଁ ପ୍ରଯୁଜ୍ୟ ହୋଇପାରେ। ଏହି ମାନଦଣ୍ଡଗୁଡ଼ିକ ବିନିମୟଯୋଗ୍ୟ ନୁହେଁ।
ମେସିନ୍ ହୋଇଥିବା ତମ୍ବା ଅଂଶଗୁଡ଼ିକ ପାଇଁ ଏକ କଞ୍ଚା-ମାଲ ମାନକ ସହିତ ଅନୁମୋଦିତ ସମାପ୍ତ ଅଂଶ ଚିତ୍ର, GD&T ସିଷ୍ଟମ୍ ଏବଂ ଆବରଣ କିମ୍ବା ପୃଷ୍ଠ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଆବଶ୍ୟକ। କଞ୍ଚା-ମାଲ ଅନୁପାଳନ ପ୍ରମାଣିତ କରେ ନାହିଁ ଯେ ଏକ ସମାପ୍ତ ଗାତ ପ୍ୟାଟର୍ନ, ସୂତା, ସିଲିଂ ମୁହଁ କିମ୍ବା ଡାଟାମ୍ ସମ୍ପର୍କ ଅନୁରୂପ।
ସମୀକ୍ଷା କରିବା ସମୟରେ ଏହି ପାର୍ଥକ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣତମ୍ବା ପ୍ଲେଟ୍ ଏବଂ ଚାଦର ବିକଳ୍ପଗୁଡ଼ିକବସ୍ବାର, ରଡ୍ କିମ୍ବା ଟ୍ୟୁବ୍ ଆବଶ୍ୟକତା ବିରୁଦ୍ଧରେ। ସମାନ ରସାୟନ ବିଜ୍ଞାନ ସମାନ ସହନଶୀଳତା, ପରୀକ୍ଷା ସ୍ଥାନ କିମ୍ବା ଯାଞ୍ଚ ରେକର୍ଡ ସୃଷ୍ଟି କରେ ନାହିଁ।
ASTM, EN, JIS ଏବଂ GB ନାମକରଣ ମଧ୍ୟ ସ୍ୱୟଂଚାଳିତ ସମକକ୍ଷ ନୁହେଁ। ଏକ ବାଣିଜ୍ୟ ନାମ କିମ୍ବା ନାମମାତ୍ର ତମ୍ବା ପ୍ରତିଶତ ମେଳ କରିବା ଯଥେଷ୍ଟ ନୁହେଁ। ରସାୟନ ବିଜ୍ଞାନ, ସ୍ୱାଦ, ଯାନ୍ତ୍ରିକ ଗୁଣ, ବାହକତା, ପରିମାଣ ଏବଂ ପରୀକ୍ଷଣ ନିୟମଗୁଡ଼ିକୁ ସମାନ କରିବାକୁ ପଡିବ।
ସମାନ ଚେତାବନୀ ପିତ୍ତଳ, ବ୍ରୋଞ୍ଜ, CuCrZr, କପ୍ରୋନିକେଲ୍ ଏବଂ ବେରିଲିୟମ୍ ତମ୍ବା ପାଇଁ ପ୍ରଯୁଜ୍ୟ। ପ୍ରତ୍ୟେକ ତମ୍ବା ମିଶ୍ରଧାତୁ ଉପରେ ଏକ ଶୁଦ୍ଧ-ତମ୍ବା ଯାଞ୍ଚ ଧାରା ବାଧ୍ୟତାମୂଳକ କରନ୍ତୁ ନାହିଁ।
MTC ଏବଂ ଭୌତିକ ଲଟ୍ ଏକାଠି ଯାଞ୍ଚ କରନ୍ତୁ
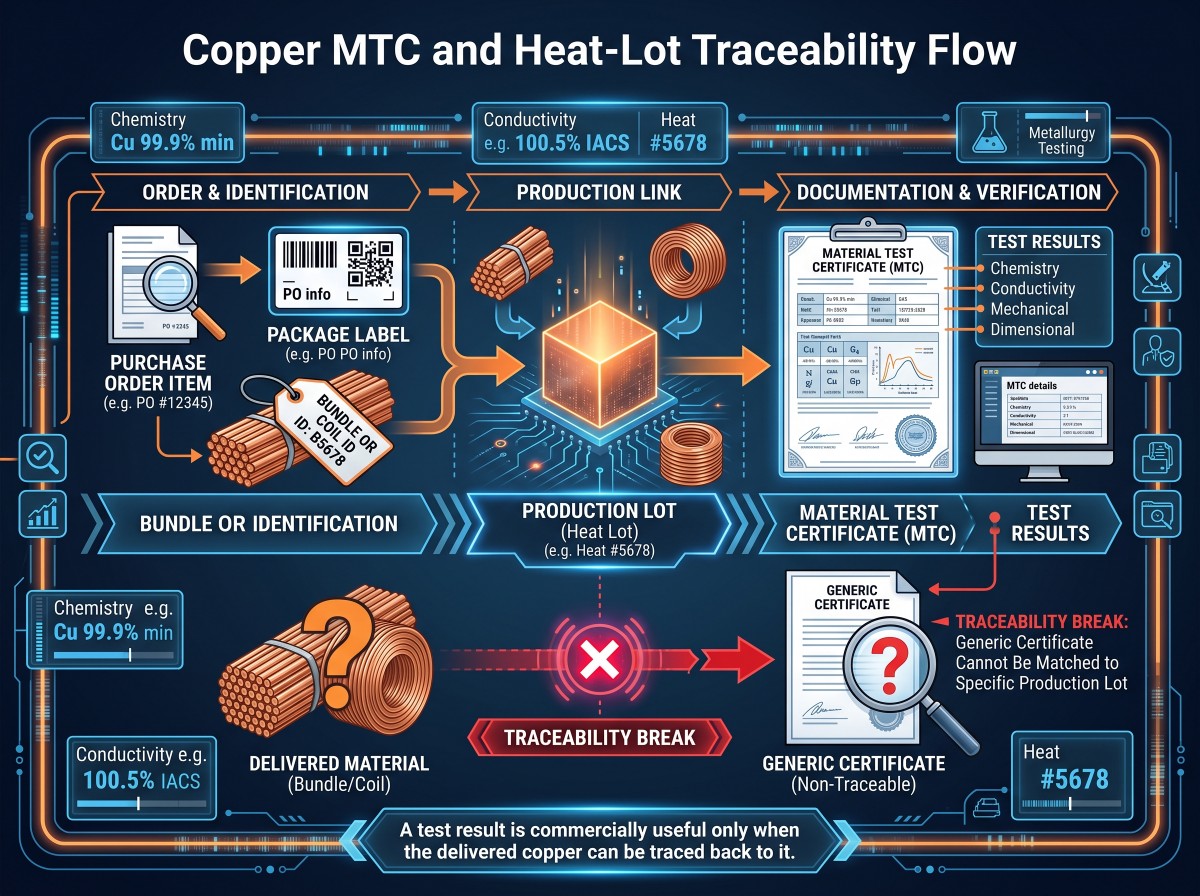
ଏକ MTC କେବଳ ସେତେବେଳେ ଉପଯୋଗୀ ହୁଏ ଯେତେବେଳେ ବିତରଣ କରାଯାଇଥିବା ତମ୍ବାକୁ ସେହି ଡକ୍ୟୁମେଣ୍ଟରେ ରିପୋର୍ଟ କରାଯାଇଥିବା ଫଳାଫଳରୁ ଚିହ୍ନଟ କରାଯାଇପାରିବ।
ଉପଯୁକ୍ତ ଅର୍ଡର ପାଇଁ, କ୍ରେତାମାନେ ସାଧାରଣତଃ EN 10204 ପ୍ରକାର 3.1 ଯାଞ୍ଚ ପ୍ରମାଣପତ୍ର ଅନୁରୋଧ କରନ୍ତି। ପ୍ରକାର 3.1 ନିର୍ମାତାଙ୍କ ଅଧିକୃତ ଯାଞ୍ଚ ପ୍ରତିନିଧିଙ୍କ ଦ୍ୱାରା ବୈଧ ହୋଇଥାଏ ଯିଏ ଉତ୍ପାଦନ ବିଭାଗରୁ ସ୍ୱାଧୀନ। ଏହା ସ୍ୱୟଂଚାଳିତ ଭାବରେ ଏକ ତୃତୀୟ-ପକ୍ଷ ପ୍ରମାଣପତ୍ର ନୁହେଁ।
ପ୍ରକାର 3.2 ପାଇଁ ନିର୍ମାତାଙ୍କ ଅଧିକୃତ ପ୍ରତିନିଧି ଏବଂ କ୍ରେତାଙ୍କ ଅଧିକୃତ ପ୍ରତିନିଧି କିମ୍ବା ପ୍ରଯୁଜ୍ୟ ହେଲେ, ସରକାରୀ ଭାବରେ ମନୋନୀତ ନିରୀକ୍ଷକଙ୍କ ଦ୍ୱାରା ଅତିରିକ୍ତ ବୈଧତା ଆବଶ୍ୟକ।
SGS କିମ୍ବା ଅନ୍ୟ କୌଣସି ଯାଞ୍ଚ କମ୍ପାନୀ ଦ୍ୱାରା ପଠାଯିବା ପୂର୍ବରୁ ପରିଦର୍ଶନ ଏକ ପ୍ରକାର 3.1 ପ୍ରମାଣପତ୍ରକୁ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ପ୍ରକାର 3.2 ରେ ରୂପାନ୍ତରିତ କରେ ନାହିଁ। "SGS ରିପୋର୍ଟ," "COA," "ଅନୁରୂପତାର ପ୍ରମାଣପତ୍ର" ଏବଂ "MTC" ବିନିମୟଯୋଗ୍ୟ ଡକ୍ୟୁମେଣ୍ଟ ନୁହେଁ।
ନିମ୍ନଲିଖିତ MTC କ୍ଷେତ୍ରଗୁଡ଼ିକୁ ଯାଞ୍ଚ କରନ୍ତୁ:
- ନିର୍ମାତା ଏବଂ ପ୍ରକୃତ ଉତ୍ପାଦନ ସ୍ଥାନ
- କ୍ରେତା PO ଏବଂ ଲାଇନ-ଆଇଟମ୍ ରେଫରେନ୍ସ
- ସଠିକ୍ ଗ୍ରେଡ୍ ଏବଂ ପଦବୀ ସିଷ୍ଟମ୍
- ଉତ୍ପାଦର ରୂପ, ପରିମାପ ଏବଂ ସ୍ୱଭାବ
- ପରିଚାଳନା ମାନକ ଏବଂ ସଂସ୍କରଣ
- ହିଟ୍, କାଷ୍ଟ, ବ୍ୟାଚ୍, କଏଲ କିମ୍ବା ପ୍ରଡକ୍ସନ୍-ଲଟ୍ ଚିହ୍ନଟକାରୀ
- ପ୍ରକୃତ ରସାୟନ ଫଳାଫଳ, କେବଳ କପି କରାଯାଇଥିବା ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସୀମା ନୁହେଁ
- ଆବଶ୍ୟକୀୟ ଯାନ୍ତ୍ରିକ ଏବଂ ବୈଦ୍ୟୁତିକ ଫଳାଫଳ
- ପରୀକ୍ଷଣ ପଦ୍ଧତି, ୟୁନିଟ୍ ଏବଂ ସନ୍ଦର୍ଭ ତାପମାତ୍ରା
- ସାର୍ଟିଫିକେଟ୍ ଦ୍ୱାରା ପ୍ରତିନିଧିତ୍ୱ କରାଯାଇଥିବା ପରିମାଣ କିମ୍ବା ଓଜନ
- ଅଧିକୃତ ହସ୍ତାକ୍ଷର କିମ୍ବା ଇଲେକ୍ଟ୍ରୋନିକ୍ ବୈଧକରଣ
- MTC, ପ୍ୟାକେଜ୍ ଲେବଲ୍ ଏବଂ ସାମଗ୍ରୀ ଚିହ୍ନ ମଧ୍ୟରେ ପତ୍ରବିନିମୟ
ଟ୍ରେସେବିଲିଟି ଚେନ୍ ଅକ୍ଷୁର୍ଣ୍ଣ ରହିବା ଉଚିତ:
PO ଆଇଟମ୍ -> ପ୍ୟାକେଜ୍ ID -> ଖଣ୍ଡ, କଏଲ କିମ୍ବା ବଣ୍ଡଲ୍ ID -> ଉତ୍ପାଦନ ଲଟ୍ -> MTC ପରୀକ୍ଷା ଫଳାଫଳ।
ସିମ୍ବର ମେଟାଲ୍ର ସମୀକ୍ଷା କରନ୍ତୁଗୁଣବତ୍ତା ପ୍ରମାଣପତ୍ର ଏବଂ ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟକମ୍ପାନୀ-ସ୍ତରୀୟ ପୃଷ୍ଠଭୂମି ଭାବରେ। ଅର୍ଡର ଗ୍ରହଣ ଏପର୍ଯ୍ୟନ୍ତ ପ୍ରକୃତ ଉତ୍ପାଦନ ଲଟ୍ ପାଇଁ ଯୋଗାଇ ଦିଆଯାଇଥିବା ଡକ୍ୟୁମେଣ୍ଟ ଏବଂ ଭୌତିକ ଚିହ୍ନ ଉପରେ ନିର୍ଭର କରେ।
ରସାୟନ ବିଜ୍ଞାନ ଏବଂ ଗ୍ରେଡ୍ ପରିଚୟ ସୁନିଶ୍ଚିତ କରନ୍ତୁ
ରସାୟନ ବିଜ୍ଞାନ ଯାଞ୍ଚ ଗୋଟିଏ ପ୍ରଶ୍ନର ଉତ୍ତର ଦିଏ: ନମୁନା ନିଆଯାଇଥିବା ସାମଗ୍ରୀ କ’ଣ ଇନଭୋକ୍ଡ୍ ଗ୍ରେଡ୍ ସ୍ପେସିଫିକେସନ୍ର ରାସାୟନିକ ସୀମା ପୂରଣ କରେ?
ଏହା ସ୍ୱର, ଚାଳିତତା, ପରିମାଣ, ପୃଷ୍ଠ ଅବସ୍ଥା କିମ୍ବା ଆଭ୍ୟନ୍ତରୀଣ ସୁସ୍ଥତା ପ୍ରମାଣ କରେ ନାହିଁ।
"ଉଚ୍ଚ-ଶୁଦ୍ଧତା ତମ୍ବା" ର କୌଣସି ଏକକ ଚୁକ୍ତିଭିତ୍ତିକ ପରିଭାଷା ନାହିଁ। C10100, C10200, C11000 ଏବଂ C12200 କୁ ଭିନ୍ନ ଉତ୍ପାଦନ ଏବଂ ପ୍ରୟୋଗ ଅନୁମାନ ସହିତ ପୃଥକ ଗ୍ରେଡ୍ ଭାବରେ ବିବେଚନା କରାଯିବା ଉଚିତ।
C10100 ସାଧାରଣତଃ ଅମ୍ଳଜାନ-ମୁକ୍ତ ଇଲେକ୍ଟ୍ରୋନିକ୍ ତମ୍ବା ସହିତ ଜଡିତ। C10200 ସାଧାରଣତଃ ଅମ୍ଳଜାନ-ମୁକ୍ତ ତମ୍ବା ଭାବରେ ନିର୍ଦ୍ଦିଷ୍ଟ। C11000 ହେଉଛି ଇଲେକ୍ଟ୍ରୋଲାଇଟିକ୍ ଟଫ୍-ପିଚ୍ ତମ୍ବା। C12200 ହେଉଛି ଫସଫରସ୍-ଡିଅକ୍ସିଡାଇଜ୍ଡ ତମ୍ବା ଯାହା ସାଧାରଣତଃ ଟ୍ୟୁବ୍ ଏବଂ ଥର୍ମାଲ୍ ପ୍ରୟୋଗ ସହିତ ଜଡିତ।
ଏହି ବର୍ଣ୍ଣନାଗୁଡ଼ିକ ଶାସନ ମାନକକୁ ବଦଳ କରେ ନାହିଁ।
ଏକ ବିବୃତ୍ତି ଯେପରିକିଘନ >= ୯୯.୯%ନିଜେ, C10100, C10200 କିମ୍ବା C11000 ଚିହ୍ନଟ କରିପାରିବ ନାହିଁ। ଏହା ଟେମ୍ପର, ବୈଦ୍ୟୁତିକ କାର୍ଯ୍ୟଦକ୍ଷତା କିମ୍ବା ଉତ୍ପାଦ-ସ୍ୱରୂପ ସହନଶୀଳତା ବିଷୟରେ ମଧ୍ୟ କିଛି କହିନାହିଁ।
ବିଶ୍ଳେଷଣକାରୀ ଏବଂ ଆବଶ୍ୟକ ସାନ୍ଦ୍ରତା ପାଇଁ ଉପଯୁକ୍ତ ହେଲେ ପରୀକ୍ଷାଗାର ଓଦା ରସାୟନ ବିଜ୍ଞାନ, ICP-OES କିମ୍ବା ଅନ୍ୟ ଏକ ବୈଧ ପଦ୍ଧତି ବ୍ୟବହାର କରାଯାଇପାରେ। ASTM E478 ତମ୍ବା ମିଶ୍ରଧାତୁର ରାସାୟନିକ ବିଶ୍ଳେଷଣ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ, ଯେତେବେଳେ ASTM E2575 ନିଷ୍କ୍ରିୟ-ଗ୍ୟାସ୍ ମିଶ୍ରଣ ଦ୍ୱାରା ଅମ୍ଳଜାନ ନିର୍ଣ୍ଣୟ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ।
ହ୍ୟାଣ୍ଡହେଲ୍ଡ XRF ଅନେକ ଧାତୁ ମିଶ୍ରଣ ଉପାଦାନଗୁଡ଼ିକୁ ସ୍କ୍ରିନିଂ ପାଇଁ ଉପଯୋଗୀ। ଏହା ନିଜେ ଅମ୍ଳଜାନ-ମୁକ୍ତ ତମ୍ବାରେ ppm-ସ୍ତରୀୟ ଅମ୍ଳଜାନ ପରିମାଣ ପ୍ରମାଣ କରିପାରିବ ନାହିଁ। ଏହା କିଛି ଆଲୋକ ଉପାଦାନ ପାଇଁ ମଧ୍ୟ ଦୁର୍ବଳ, ଏବଂ ପ୍ଲେଟିଂ, ଅକ୍ସାଇଡ୍, ପୃଷ୍ଠ ପ୍ରଦୂଷଣ କିମ୍ବା ଖରାପ ନମୁନା ପ୍ରସ୍ତୁତି ଦ୍ୱାରା ପାଠ୍ୟକ୍ରମ ବିକୃତ ହୋଇପାରେ।
ଯଦି XRF ଏବଂ MTC ଅସହମତ ହୁଅନ୍ତି, ତେବେ ପ୍ରଭାବିତ ସାମଗ୍ରୀକୁ କ୍ୱାରେଣ୍ଟାଇନ୍ କରନ୍ତୁ, ଏହାର ଲଟ୍ ପରିଚୟକୁ ସଂରକ୍ଷଣ କରନ୍ତୁ, ନମୁନା ହେପାଜତକୁ ଡକ୍ୟୁମେଣ୍ଟ କରନ୍ତୁ ଏବଂ ଏକ ସହମତ ବିଶ୍ଳେଷଣାତ୍ମକ ପଦ୍ଧତି ସହିତ ଏକ ଯୋଗ୍ୟ ପରୀକ୍ଷାଗାର ବ୍ୟବହାର କରନ୍ତୁ। ସହଜତମ ସୁଗମ ଖଣ୍ଡ ଉପରେ ଗୋଟିଏ ପୃଷ୍ଠ ପାଠ ସହିତ ଏକ ଉଚ୍ଚ-ମୂଲ୍ୟ ସାମଗ୍ରୀ ବିବାଦର ସମାଧାନ କରନ୍ତୁ ନାହିଁ।
RoHS ଏବଂ REACH ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ପୁଣି ପୃଥକ। ସେମାନେ ଗ୍ରେଡ୍, କଣ୍ଡକ୍ଟିଭିଟି, ଟେମ୍ପର, ଡାଇମେନ୍ସନ କିମ୍ବା ବ୍ୟାଚ୍ ଅନୁକୂଳତା ପ୍ରମାଣ କରନ୍ତି ନାହିଁ।
ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପଦ୍ଧତି ସହିତ ପରିବାହିତା ମାପ କରନ୍ତୁ
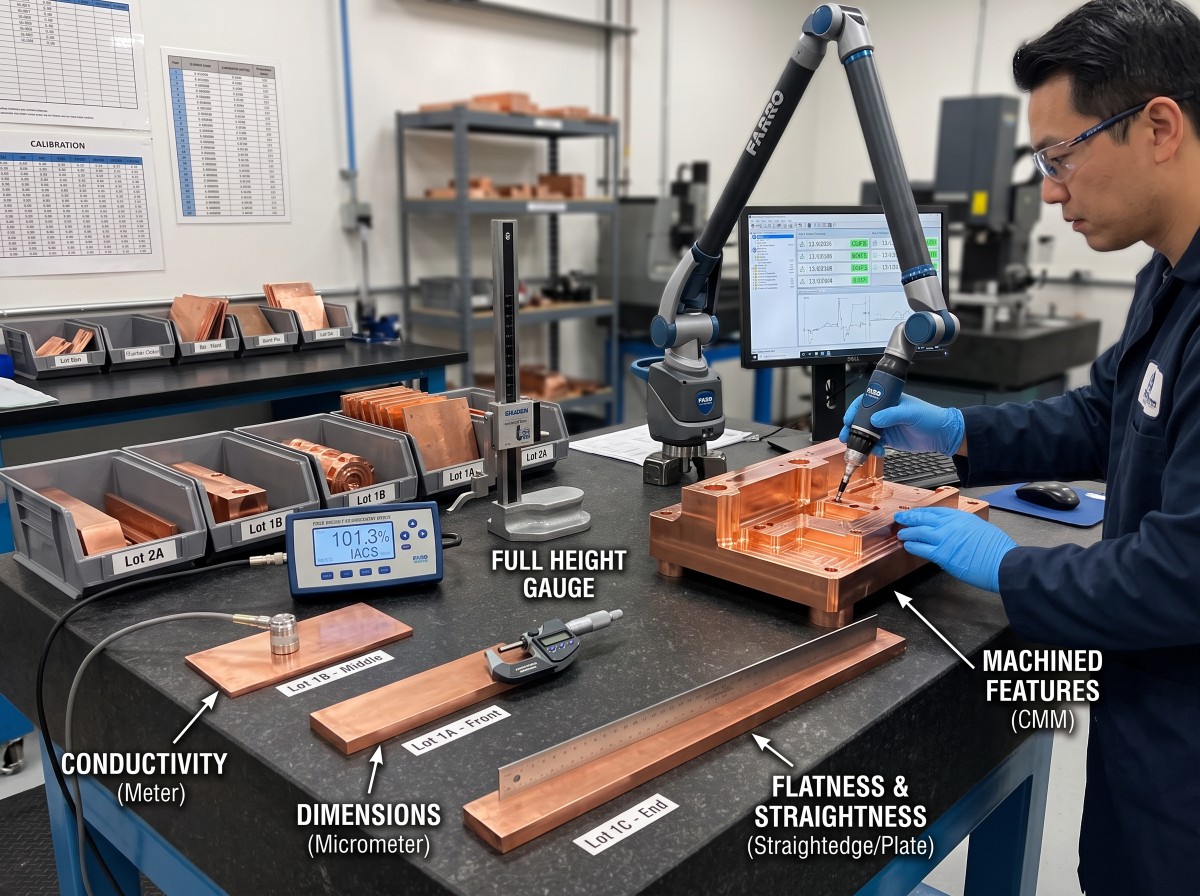
"ପରିଚାଳନା ପାସ୍ ହୋଇଛି" ଏକ ଯାଞ୍ଚ ଫଳାଫଳ ନୁହେଁ। ଏକ ବ୍ୟବହାରଯୋଗ୍ୟ ରିପୋର୍ଟ ପାଇଁ ଗ୍ରହଣ ସୀମା, ପଦ୍ଧତି, ସନ୍ଦର୍ଭ ତାପମାତ୍ରା, ପରୀକ୍ଷଣ ସ୍ଥାନ, ଉପକରଣ ଚିହ୍ନଟ ଏବଂ ପ୍ରକୃତ ମାପ ମୂଲ୍ୟ ଆବଶ୍ୟକ।
20 C ରେ, 100% IACS ପାରମ୍ପରିକ ଭାବରେ ପ୍ରାୟ 58.0 MS/m କିମ୍ବା 1.7241 ମାଇକ୍ରୋ-ଓହମ୍ cm ପ୍ରତିରୋଧକତା ସହିତ ମେଳ ଖାଏ।
% IACS = MS/m / 58.0 x 100 ରେ ପରିବାହୀତା
% IACS = 1.7241 / ମାଇକ୍ରୋ-ଓହମ ସେମି x 100 ରେ ପ୍ରତିରୋଧକତା
ଏହି ସମୀକରଣଗୁଡ଼ିକ ପ୍ରତ୍ୟେକ ତମ୍ବା ଉତ୍ପାଦ ପାଇଁ ଏକ ସାର୍ବଜନୀନ ସର୍ବନିମ୍ନ ସୃଷ୍ଟି କରେ ନାହିଁ। ଆବଶ୍ୟକୀୟ ପରିବାହିତା ଗ୍ରେଡ୍, ଟେମ୍ପର, ଫର୍ମ, ପ୍ରକ୍ରିୟାକରଣ ଇତିହାସ ଏବଂ ଆହ୍ବାନ କରାଯାଇଥିବା ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଉପରେ ନିର୍ଭର କରେ।
୧୦୦% IACS ପାଖାପାଖି ଏକ ମୂଲ୍ୟ ଅନନ୍ୟ ଭାବରେ C10100, C10200 କିମ୍ବା C11000 ପ୍ରମାଣିତ କରେ ନାହିଁ। ପରିବାହିତା ଗୋଟିଏ ଗୁଣ, ଗ୍ରେଡ୍-ଚିହ୍ନଟୀକରଣ ପ୍ରଣାଳୀ ନୁହେଁ।
ASTM B193 କିମ୍ବା IEC 60468-ପ୍ରକାର ପଦ୍ଧତି ପରିବାହୀ ସାମଗ୍ରୀର ପ୍ରତିରୋଧ କିମ୍ବା ପ୍ରତିରୋଧକତା ମାପ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ। ASTM E1004-ପ୍ରକାର ଏଡି-କରେଣ୍ଟ ପରୀକ୍ଷଣ ଉପଯୁକ୍ତ ହୋଇପାରେ ଯେତେବେଳେ ସାମଗ୍ରୀ ଜ୍ୟାମିତି, ଘନତା, ପୃଷ୍ଠ, କାଲିବ୍ରେସନ୍ ଏବଂ ଉପକରଣ ପରିସର ଏହାକୁ ସମର୍ଥନ କରେ।
ଯାଞ୍ଚ ଯୋଜନାଟି ପରିଭାଷିତ ହେବା ଉଚିତ:
- ସର୍ବନିମ୍ନ ପରିବାହୀତା କିମ୍ବା ସର୍ବାଧିକ ପ୍ରତିରୋଧକତା
- ରେଫରେନ୍ସ ତାପମାତ୍ରା
- ପରୀକ୍ଷା ପଦ୍ଧତି ଏବଂ ତାପମାତ୍ରା ସଂଶୋଧନ
- ଉପକରଣ ମଡେଲ୍, କ୍ରମିକ ସଂଖ୍ୟା ଏବଂ କାଲିବ୍ରେସନ୍ ସ୍ଥିତି
- ଖାଲି, ଆବୃତ, ମେସିନ୍ କିମ୍ବା ମିଲ୍ ପରୀକ୍ଷା ପୃଷ୍ଠ
- ନମୁନା ପରିମାଣ ଏବଂ ମାପ ସ୍ଥାନଗୁଡ଼ିକ
- ସୀମା ନିକଟରେ ରାଉଣ୍ଡିଂ ଏବଂ ପାସ୍/ଫେଲ୍ ନିୟମ
ଆବରଣ, ବକ୍ରତା, ରୁକ୍ଷତା, ଘନତା, ତାପମାତ୍ରା ଏବଂ କାଲିବ୍ରେସନ୍ ମାନକ ଏଡି-କର୍ଟେଣ୍ଟ ଫଳାଫଳକୁ ପ୍ରଭାବିତ କରିପାରେ। ଏକ ପ୍ରୋବ୍ ରିଡିଂ ସମ୍ପୂର୍ଣ୍ଣ କଏଲ, ବଣ୍ଡଲ୍ କିମ୍ବା ଉତ୍ପାଦନ ଲଟ୍ ପ୍ରତିନିଧିତ୍ୱ କରିବା ଉଚିତ୍ ନୁହେଁ ଯଦି ସହମତ ନମୁନା ଯୋଜନା ଏହା କରିପାରିବ ବୋଲି ନକହେ।
ଅମ୍ଳଜାନ-ମୁକ୍ତ ରଡ୍ ଏବଂ ବସ୍ବାର ପ୍ରକଳ୍ପ ପାଇଁ, ସମ୍ବନ୍ଧିତ ମାର୍ଗଦର୍ଶିକା ଦେଖନ୍ତୁଅମ୍ଳଜାନ-ମୁକ୍ତ ତମ୍ବା ରଡ୍ ଯାଞ୍ଚ ମାନଦଣ୍ଡ.
ପରିବାହିତା ରସାୟନ ବିଜ୍ଞାନର ସ୍ଥାନ ନେଇନଥାଏ। ରସାୟନ ବିଜ୍ଞାନ ପରିବାହିତାର ସ୍ଥାନ ନେଇନଥାଏ। ଯେତେବେଳେ ଗୋଟିଏ ସୁବିଧାଜନକ ପରୀକ୍ଷା ଉଭୟକୁ ପ୍ରମାଣ କରିବାକୁ କୁହାଯାଏ, ସେତେବେଳେ କ୍ରେତାମାନେ ଅସୁବିଧାରେ ପଡ଼ିଯାଆନ୍ତି।
ତାପମାତ୍ରା ଏବଂ ଯାନ୍ତ୍ରିକ ଗୁଣଗୁଡିକ ଯାଞ୍ଚ କରନ୍ତୁ
ଦୁଇଟି ଲଟ୍ ସମାନ ରସାୟନ ସହିତ ସାକ୍ଷାତ କରିପାରନ୍ତି ଏବଂ ବଙ୍କିବା, ଷ୍ଟାମ୍ପିଂ, ମେସିନିଂ କିମ୍ବା ଆସେମ୍ବଲି ସମୟରେ ଭିନ୍ନ ଭାବରେ କାର୍ଯ୍ୟ କରିପାରିବେ କାରଣ ସେମାନଙ୍କର ଟେମ୍ପର ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ଇତିହାସ ଭିନ୍ନ।
ଆବଶ୍ୟକ ସ୍ଥଳେ, ଯାଞ୍ଚ ଯୋଜନାରେ ASTM E8/E8M କିମ୍ବା ଇନଭୋକ୍ଡ୍ ଉତ୍ପାଦ ମାନକ ଅନୁଯାୟୀ ଟେନସାଇଲ୍ ଶକ୍ତି, ଅମଳ ଶକ୍ତି ଏବଂ ଲମ୍ବନ ଅନ୍ତର୍ଭୁକ୍ତ ହୋଇପାରେ; ASTM E18 ଅନୁଯାୟୀ ରକୱେଲ୍ କଠୋରତା; ASTM E384 ଅନୁଯାୟୀ ମାଇକ୍ରୋଇଣ୍ଡେଣ୍ଟେସନ୍ କଠୋରତା; ବଙ୍କା ପରୀକ୍ଷା; ଶସ୍ୟ-ଆକାର ମୂଲ୍ୟାଙ୍କନ; କିମ୍ବା ଅନ୍ୟ କୌଣସି ଅବସ୍ଥା-ନିର୍ଦ୍ଦିଷ୍ଟ ପରୀକ୍ଷା।
ନମୁନା ଦିଗନିର୍ଦ୍ଦେଶ, ନମୁନା ସ୍ଥିତି, ଘନତା, ଗଜ୍ ଲମ୍ବ, ସାମଗ୍ରୀ ଅବସ୍ଥା, ଫଳାଫଳ ସୀମା ଏବଂ ପୁନଃପରୀକ୍ଷଣ ନିୟମ ପରିଭାଷିତ କରନ୍ତୁ।
ଚୟନିତ ଗ୍ରେଡ୍ ଏବଂ ଟେମ୍ପର ପାଇଁ ଚୁକ୍ତିନାମା ସ୍ପଷ୍ଟ ଭାବରେ ସେହି ସମ୍ପର୍କକୁ ଅନୁମତି ନ ଦେଲେ କଠୋରତାକୁ ଟାଣିଆ ଶକ୍ତିରେ ପରିବର୍ତ୍ତନ କରନ୍ତୁ ନାହିଁ। ଏକ ରୂପାନ୍ତର ଚାର୍ଟ ନିର୍ଦ୍ଦିଷ୍ଟ ପରୀକ୍ଷାର ବିକଳ୍ପ ନୁହେଁ।
ଏହିଠାରେ ଏକ କମ୍ ମୂଲ୍ୟର ପ୍ରତିସ୍ଥାପନ ମହଙ୍ଗା ହୋଇଯାଏ। ଜଣେ କ୍ରେତା ରସାୟନ ବିଜ୍ଞାନକୁ ଅନୁମୋଦନ କରନ୍ତି, ଟେମ୍ପର ଯାଞ୍ଚକୁ ଏଡ଼ାଇ ଦିଅନ୍ତି ଏବଂ ସମସ୍ୟା କେବଳ ସେତେବେଳେ ଆବିଷ୍କାର କରନ୍ତି ଯେତେବେଳେ ଗଠନ ସମୟରେ ବସ୍ବାର୍ ଫାଟିଯାଏ କିମ୍ବା ଷ୍ଟ୍ରିପ୍ ଆବଶ୍ୟକୀୟ ବସନ୍ତ ପ୍ରତିକ୍ରିୟା ବଜାୟ ରଖିବାରେ ବିଫଳ ହୁଏ। ମିଶ୍ରଧାତୁ ନାମ ବିଫଳ ହୋଇନାହିଁ। କ୍ରୟ ପରିଭାଷା ବିଫଳ ହୋଇଛି।
ଉତ୍ପାଦ ଫର୍ମ ଅନୁସାରେ ପରିମାଣ ଯାଞ୍ଚ କରନ୍ତୁ
ଉତ୍ପାଦଟି କିପରି ପ୍ରକ୍ରିୟାକରଣ ଏବଂ ସଂଯୋଜିତ ହେବ ତାହା ଡାଇମେନ୍ସନାଲ୍ ଯାଞ୍ଚ ଅନୁସରଣ କରିବା ଆବଶ୍ୟକ।
ପ୍ଲେଟ୍ ଏବଂ ସିଟ୍ ପାଇଁ, ପ୍ରତିନିଧିତ୍ୱ କରୁଥିବା ସ୍ଥାନଗୁଡ଼ିକରେ ଘନତା, ପ୍ରସ୍ଥ, ଲମ୍ବ, ସମତଳତା, ଧାର ଅବସ୍ଥା ଏବଂ ବର୍ଗାକାରତା ଯାଞ୍ଚ କରନ୍ତୁ, ଯେଉଁଠାରେ ପ୍ରାସଙ୍ଗିକ। ଗୋଟିଏ କୋଣ ମାପିବା ଦ୍ୱାରା ସମ୍ପୂର୍ଣ୍ଣ ପ୍ଲେଟ୍ ଅନୁମୋଦନ ହୋଇପାରିବ ନାହିଁ।
ଷ୍ଟ୍ରିପ୍ ଏବଂ କଏଲ ପାଇଁ, ପ୍ରସ୍ଥ ଏବଂ କଏଲ ମାଧ୍ୟମରେ ଘନତା, ପ୍ରସ୍ଥ, କ୍ୟାମ୍ବର, ଧାର ବର୍, କଏଲ ID/OD ଏବଂ ଘୂର୍ଣ୍ଣନ ଦିଗ ଯାଞ୍ଚ କରନ୍ତୁ। ମୁଣ୍ଡ, ମଧ୍ୟ ଏବଂ ଲାଞ୍ଜର ସ୍ଥିତି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ହୋଇପାରେ।
ବସ୍ବାର୍, ରଡ୍ ଏବଂ ବାର୍ ପାଇଁ, କ୍ରସ୍-ସେକ୍ସନ୍, ପ୍ରସ୍ଥ ଏବଂ ଘନତା କିମ୍ବା ବ୍ୟାସ, ସିଧାପଣ, ମୋଡ଼, କଟ୍ ଲମ୍ବ, ଶେଷ ବର୍ଗ ଏବଂ ଧାର ବ୍ୟାସାର୍ଦ୍ଧ ଯାଞ୍ଚ କରନ୍ତୁ। ଏକ ଛୋଟ କୁପନ୍ ପୂର୍ଣ୍ଣ-ଲମ୍ବ ଆସେମ୍ବଲି ଆବଶ୍ୟକତା ପ୍ରମାଣ କରିପାରିବ ନାହିଁ।
ଟ୍ୟୁବ୍ ପାଇଁ, OD, କାନ୍ଥ ଘନତା, ନିର୍ଦ୍ଦିଷ୍ଟ ସ୍ଥାନରେ ID, ଅଣ୍ଡାକାରତା, ସିଧାପଣ, ଲମ୍ବ ଏବଂ ଶେଷ ଅବସ୍ଥା ଯାଞ୍ଚ କରନ୍ତୁ। କେବଳ OD ସର୍ବନିମ୍ନ କାନ୍ଥ ଘନତା ପ୍ରମାଣ କରିପାରିବ ନାହିଁ।
ମେସିନ୍ ହୋଇଥିବା ଅଂଶ ପାଇଁ, ଆକାର, ସ୍ଥିତି, ପ୍ରୋଫାଇଲ୍, ଗାତ ପ୍ୟାଟର୍ନ, ସୂତା, ଚାମ୍ଫର୍ ଏବଂ ଶେଷ-ସର୍ତ୍ତର ପରିମାପ ଯାଞ୍ଚ କରିବା ପାଇଁ ଅନୁମୋଦିତ ଡାଟାମ୍ ସିଷ୍ଟମ୍ ବ୍ୟବହାର କରନ୍ତୁ। ଏକ କଞ୍ଚା-ମାଲ MTC CNC ଜ୍ୟାମିତିକୁ ଅନୁମୋଦନ କରିପାରିବ ନାହିଁ।
ମାପ ଅବସ୍ଥା କୁହନ୍ତୁ। ସମତଳତା ସମର୍ଥନ ଏବଂ ସଂଯମ ଉପରେ ନିର୍ଭର କରେ। ସିଧାତା ଗଜ୍ ଲମ୍ବ ଏବଂ ମୁକ୍ତ-ସ୍ଥିତି ସମର୍ଥନ ଉପରେ ନିର୍ଭର କରେ। ଏକ ପ୍ଲେଟେଡ୍ ବସ୍ବାରକୁ ଆବରଣ ପରେ ଏହାର ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଆକାର ଯାଞ୍ଚ କରିବାକୁ ପଡ଼ିପାରେ।
ବଲ୍କ ପାଇଁC11000 ତମ୍ବା ରଡ୍ ବିକଳ୍ପଗୁଡ଼ିକ, ବ୍ୟାସ, ସିଧାପଣ, କଟା ଲମ୍ବ, ପୃଷ୍ଠ ଏବଂ ଲଟ୍ ରେକର୍ଡ ପାଇଁ ଏବେ ବି ଅର୍ଡର-ନିର୍ଦ୍ଦିଷ୍ଟ ଗ୍ରହଣୀୟତା ସୀମା ଆବଶ୍ୟକ।
ଖଣ୍ଡ ଗଣନା, ନିଟ୍ ଓଜନ, ମୋଟ ଓଜନ ଏବଂ ଇନଭଏସ୍ ଆଧାରକୁ ସମାନ କରନ୍ତୁ। ଯଦି ତାତ୍ତ୍ୱିକ ଓଜନ ବ୍ୟବହୃତ ହୁଏ, ତେବେ ନାମମାତ୍ର ପରିମାଣ ଏବଂ ଘନତ୍ୱ ଆଧାରରେ ସହମତ ହୁଅନ୍ତୁ। ଯଦି ପ୍ରକୃତ ଓଜନ ବ୍ୟବହୃତ ହୁଏ, ତେବେ ସ୍କେଲ୍ କାଲିବ୍ରେସନ୍ ଏବଂ ଗୋଲିଙ୍ଗ୍ ପରିଭାଷିତ କରନ୍ତୁ।
ପୃଷ୍ଠ ଆବଶ୍ୟକତାକୁ ମାପଯୋଗ୍ୟ ମାନଦଣ୍ଡରେ ପରିଣତ କରନ୍ତୁ
"ଭଲ ପୃଷ୍ଠ," "ମିଲ୍ ଫିନିସ୍" ଏବଂ "କୌଣସି ସ୍କ୍ରାଚ୍ ନାହିଁ" ବିବାଦକୁ ଆମନ୍ତ୍ରଣ କରେ। ସେମାନେ ଜଣେ ନିରୀକ୍ଷକଙ୍କୁ କ'ଣ ପ୍ରତ୍ୟାଖ୍ୟାନ କରିବେ ତାହା କହି ନଥାନ୍ତି।
ଉତ୍ପାଦ ଏବଂ ପ୍ରୟୋଗ ଉପରେ ନିର୍ଭର କରି, ସ୍କ୍ରାଚ୍, ଡେଣ୍ଟ୍, ପିଟ୍, ଅକ୍ସାଇଡ୍, ପାଣି ଦାଗ, ବିରକ୍ତିକରଣ, ରୋଲ୍ ମାର୍କ, ଡାଇ ଲାଇନ୍, ଫୋଲ୍ଡ, ଲାମିନେସନ୍ ସୂଚକ, ଧାର ବର୍, ଧାର ଫାଟ, ସ୍ଲିଭର୍ସ, ତେଲ, ଆଙ୍ଗୁଠି ଚିହ୍ନ, ଏମ୍ବେଡେଡ୍ ପ୍ରଦୂଷଣ ଏବଂ ଅସଙ୍ଗତ ସୁରକ୍ଷା ଅବଶିଷ୍ଟାଂଶ ପାଇଁ ମାପଯୋଗ୍ୟ ସୀମା ନିର୍ଦ୍ଧାରଣ କରନ୍ତୁ।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପୃଷ୍ଠଗୁଡ଼ିକୁ ବର୍ଗୀକରଣ କରନ୍ତୁ। ଏକ ବସ୍ବାର୍ ସମ୍ପର୍କ ମୁହଁ, ବ୍ରାଜିଂ ପୃଷ୍ଠ, ସିଲିଂ ମୁହଁ ଏବଂ ଲୁଚି ରହିଥିବା ପଛ ପୃଷ୍ଠ ପାଇଁ ସମାନ କସମେଟିକ୍ ଗ୍ରହଣ ନିୟମ ଆବଶ୍ୟକ ନାହିଁ।
ଯେତେବେଳେ ଦୃଶ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ଯାଞ୍ଚ ଆଲୋକୀକରଣ, ଦେଖିବା ଦୂରତା, ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କ୍ଷେତ୍ର ଏବଂ ଅନୁମୋଦିତ ସୀମା ନମୁନା ଉଲ୍ଲେଖ କରନ୍ତୁ। କାର୍ଯ୍ୟକ୍ଷମ ତ୍ରୁଟିଗୁଡ଼ିକ ସାଂଖ୍ୟିକ ସୀମା କିମ୍ବା ସମ୍ଭବ ହେଲେ ଏକ ନିୟନ୍ତ୍ରିତ ପ୍ରକ୍ରିୟା ବ୍ୟବହାର କରିବା ଉଚିତ।
ସମୁଦ୍ର ମାଲ ପରିବହନ ସମୟରେ ତମ୍ବାକୁ ସୁରକ୍ଷା ଦେଉଥିବା ଏକ ଅସ୍ଥାୟୀ ତେଲ ପରବର୍ତ୍ତୀ ପ୍ଲେଟିଂ, ସୋଲଡରିଂ, ବ୍ରାଜିଂ କିମ୍ବା ବୈଦ୍ୟୁତିକ ସମ୍ପର୍କକୁ ବାଧା ଦେଇପାରେ। ପୃଷ୍ଠ ଯାଞ୍ଚ କେବଳ କ୍ରେଟ୍ ଭିତରେ ସାମଗ୍ରୀ କିପରି ଦେଖାଯାଏ ତାହା ନୁହେଁ, ପରବର୍ତ୍ତୀ ପ୍ରକ୍ରିୟାକୁ ବିଚାର କରିବା ଉଚିତ।
ଯେତେବେଳେ ବିପଦ ଯଥାର୍ଥ ହୁଏ, କେବଳ ସେତେବେଳେ NDT ଏବଂ ସ୍ୱତନ୍ତ୍ର ପରୀକ୍ଷା ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ।
ପ୍ରତ୍ୟେକ ତମ୍ବା ଅର୍ଡର ପାଇଁ ବିନାଶକାରୀ ପରୀକ୍ଷଣ ଏବଂ ବିନାଶକାରୀ ସ୍ୱତନ୍ତ୍ର ପରୀକ୍ଷଣ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ଆବଶ୍ୟକ ନୁହେଁ।
ଏଡି-କରେଣ୍ଟ ପରୀକ୍ଷା ASTM E243 ଅନ୍ତର୍ଗତ ନିର୍ଦ୍ଦିଷ୍ଟ ତମ୍ବା କିମ୍ବା ତମ୍ବା-ମିଶ୍ରୟପତ୍ର ଟ୍ୟୁବ୍ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ। ASTM E1417/E1417M ଅଧୀନରେ ତରଳ ପ୍ରବେଶ ପରୀକ୍ଷଣ ଉପଯୁକ୍ତ ସମାପ୍ତ ଅଂଶଗୁଡ଼ିକରେ ପୃଷ୍ଠ-ଭଙ୍ଗ ବିଚ୍ଛିନ୍ନତା ପ୍ରକାଶ କରିପାରେ। ଏକ ଉତ୍ପାଦ-ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରକ୍ରିୟା ଅଧୀନରେ ଭାରୀ ପ୍ଲେଟ୍, ବାର୍, ଫୋର୍ଜିଂ କିମ୍ବା ବଣ୍ଡେଡ୍ ଉତ୍ପାଦ ପାଇଁ ଅଲ୍ଟ୍ରାସୋନିକ ପରୀକ୍ଷା ନିର୍ଦ୍ଦିଷ୍ଟ କରାଯାଇପାରେ।
ନିର୍ଦ୍ଦିଷ୍ଟ ଟ୍ୟୁବ୍ କିମ୍ବା ଆସେମ୍ବଲି ପାଇଁ ହାଇଡ୍ରୋଷ୍ଟାଟିକ୍ କିମ୍ବା ନ୍ୟୁମେଟିକ୍ ଲିକ୍ ପରୀକ୍ଷା ଆବଶ୍ୟକ ହୋଇପାରେ। ASTM B577 ପଦ୍ଧତିଗୁଡ଼ିକ କିଛି ଅମ୍ଳଜାନ-ମୁକ୍ତ କିମ୍ବା ଡିଅକ୍ସିଡାଇଜ୍ଡ ତମ୍ବା ଆବଶ୍ୟକତା ପାଇଁ କପ୍ରସ୍-ଅକ୍ସାଇଡ୍ କିମ୍ବା ହାଇଡ୍ରୋଜେନ୍-ଏମ୍ବ୍ରିଟଲମେଣ୍ଟ-ସମ୍ବନ୍ଧୀୟ ପରୀକ୍ଷା ସହିତ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ। ଏହି ପଦ୍ଧତିଗୁଡ଼ିକ ଏବଂ ପାରମ୍ପରିକ ଧାତୁଗ୍ରାଫିକ୍ ସେକ୍ସନିଂ ନମୁନାକୁ ଗ୍ରାସ କିମ୍ବା କ୍ଷତି କରିପାରେ ଏବଂ ଏହାକୁ ବିନାଶକାରୀ ସ୍ୱତନ୍ତ୍ର ପରୀକ୍ଷା ଭାବରେ ବିଚାର କରିବାକୁ ପଡିବ।
ସାଧାରଣ ଅଣ-ଲୌହଚମ୍ବକୀୟ ତମ୍ବା ଉତ୍ପାଦ ପାଇଁ ଚୁମ୍ବକୀୟ କଣିକା ଯାଞ୍ଚ ଉପଯୁକ୍ତ ନୁହେଁ।
"100% NDT ପାସ୍" ଅର୍ଥହୀନ, ଯଦି ରିପୋର୍ଟ ପଦ୍ଧତି, ଲିଖିତ ପ୍ରକ୍ରିୟା, ଯାଞ୍ଚ କଭରେଜ୍, କାଲିବ୍ରେସନ୍ ଆଧାର, ଅପରେଟର୍ ଯୋଗ୍ୟତା ଏବଂ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ ଚିହ୍ନଟ କରେ।
ପ୍ଲେଟିଂକୁ ଏକ ପୃଥକ ପ୍ରକ୍ରିୟା ଭାବରେ ଯାଞ୍ଚ କରନ୍ତୁ
ଏକ ପାସ୍ ହୋଇଥିବା ତମ୍ବା ସବ୍ଷ୍ଟ୍ରେଟ୍ ଏକ ପାସ୍ ହୋଇଥିବା ପ୍ଲେଟେଡ୍ ଉପାଦାନର ଗ୍ୟାରେଣ୍ଟି ଦିଏ ନାହିଁ। ଟିନ୍, ନିକେଲ ଏବଂ ରୂପା ଅନ୍ୟ ଏକ ସାମଗ୍ରୀ, ଅନ୍ୟ ଏକ ପ୍ରକ୍ରିୟା ଏବଂ ଅନ୍ୟ ଏକ ବିଫଳତା ମୋଡ୍ ପ୍ରବର୍ତ୍ତନ କରନ୍ତି।
ASTM B545 ଇଲେକ୍ଟ୍ରୋଡେପୋଜିଟେଡ୍ ଟିନ୍ ପାଇଁ, ASTM B689 ଇଞ୍ଜିନିୟରିଂ ନିକେଲ ଆବରଣ ପାଇଁ ଏବଂ ASTM B700 ଇଲେକ୍ଟ୍ରୋଡେପୋଜିଟେଡ୍ ରୂପା ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ। ASTM B568 ଉପଯୁକ୍ତ XRF ଆବରଣ-ଘୋରତା ମାପ ପାଇଁ ବ୍ୟବହାର କରାଯାଇପାରେ, ଯେତେବେଳେ ASTM B504 କୁଲୋମେଟ୍ରିକ୍ ଘୋରତା ମାପ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ।
ଚିତ୍ର ଏବଂ PO ଆବରଣ ସାମଗ୍ରୀ, ଜମା ପ୍ରକ୍ରିୟା, ସର୍ବନିମ୍ନ ସ୍ଥାନୀୟ କିମ୍ବା ହାରାହାରି ଘନତା, ମାପ ସ୍ଥାନ, ଆସନ ପଦ୍ଧତି, ପୋରୋସିଟି କିମ୍ବା ନିରନ୍ତରତା ଆବଶ୍ୟକତା, ଦୃଶ୍ୟ ସୀମା, ଧାର ଏବଂ ଗାତ କଭରେଜ୍, ସମ୍ପର୍କ-କ୍ଷେତ୍ର ମାସ୍କିଂ, ସୋଲଡେରେବିଲିଟି ଏବଂ ଆବରଣ ପୂର୍ବରୁ କିମ୍ବା ପରେ ଡାଇମେନ୍ସନାଲ ସୀମା ପ୍ରଯୁଜ୍ୟ କି ନାହିଁ ତାହା ପରିଭାଷିତ କରିବା ଉଚିତ।
ସହଜତମ ସମତଳ ପୃଷ୍ଠରେ ଗୋଟିଏ XRF ରିଡିଂ ସମ୍ପୂର୍ଣ୍ଣ ବସ୍ବାରରେ ସମାନ ଆବରଣ ପ୍ରମାଣିତ କରେ ନାହିଁ। ବକ୍ରତା, ସବଷ୍ଟ୍ରେଟ୍ ରଚନା, ସନ୍ଦର୍ଭ ମାନଦଣ୍ଡ, ବହୁସ୍ତରୀୟ ଆବରଣ ଏବଂ ଧାରରୁ ଦୂରତା ଫଳାଫଳକୁ ପରିବର୍ତ୍ତନ କରିପାରେ।
ସିମ୍ବର ମେଟାଲ୍ସଉପକରଣ ଏବଂ ଯାଞ୍ଚ କ୍ଷମତାପୃଷ୍ଠା ପ୍ରକ୍ରିୟାକରଣ ଏବଂ ଯାଞ୍ଚ ଆଲୋଚନା ପାଇଁ ପୃଷ୍ଠଭୂମି ପ୍ରଦାନ କରେ। ପ୍ରକୃତ କ୍ରମ ପାଇଁ ଏବେ ବି ନାମିତ ପଦ୍ଧତି, କାଲିବ୍ରେଟେଡ୍ ଉପକରଣ ଏବଂ ଲଟ୍-ନିର୍ଦ୍ଦିଷ୍ଟ ରିପୋର୍ଟ ଆବଶ୍ୟକ।
ଏକ ରକ୍ଷାଯୋଗ୍ୟ ନମୁନା ଯୋଜନା ତିଆରି କରନ୍ତୁ
"୧୦% ଯାଞ୍ଚ କରନ୍ତୁ" ଏକ ନମୁନା ଯୋଜନା ନୁହେଁ। ଦଶ ପ୍ରତିଶତ କଣ: ଖଣ୍ଡ, କଏଲ, ବଣ୍ଡଲ, ହିଟ୍, ପ୍ୟାକେଜ୍ କିମ୍ବା ମାପ?
ପ୍ରତ୍ୟେକ ବୈଶିଷ୍ଟ୍ୟ ପାଇଁ, ପରିଭାଷିତ କରନ୍ତୁ:
ଆବଶ୍ୟକତା | ପଦ୍ଧତି | ଉପକରଣ | ଲଟ୍ ପରିଭାଷା | ନମୁନା ଆକାର | ଅନିୟମିତ-ଚୟନ ପଦ୍ଧତି | ପରୀକ୍ଷା ସ୍ଥାନ | ଗ୍ରହଣ ମାନଦଣ୍ଡ | ରେକର୍ଡ | ସାକ୍ଷୀ ପଏଣ୍ଟ।
ISO 2859-1 ଗୁଣବତ୍ତା ନମୁନାକୁ ସମର୍ଥନ କରିପାରେ। ISO 3951 ସିରିଜର ପ୍ରଯୁଜ୍ୟ ଅଂଶ, ଯେପରିକି ISO 3951-1 ଯେଉଁଠାରେ ଉପଯୁକ୍ତ, ଚଳକ ନମୁନାକୁ ସମର୍ଥନ କରିପାରେ। ପକ୍ଷମାନେ ସଠିକ ଅଂଶ ଏବଂ ସଂସ୍କରଣ, ଲଟ୍ ଆକାର, ଯାଞ୍ଚ ସ୍ତର, AQL, ସୁଇଚିଂ ନିୟମ ଏବଂ ତ୍ରୁଟି ବର୍ଗୀକରଣ ଉପରେ ସହମତ ହେବା ଆବଶ୍ୟକ।
AQL 1.0 ଗ୍ୟାରେଣ୍ଟି ଦିଏ ନାହିଁ ଯେ ଲଟର କେବଳ 1% ତ୍ରୁଟିପୂର୍ଣ୍ଣ। AQL ହେଉଛି ଏକ ନମୁନା-ଯୋଜନା ପାରାମିଟର ଯାହାକୁ ବାକି ଚୟନିତ ସ୍କିମ ସହିତ ବ୍ୟବହୃତ ହୁଏ।
ପ୍ରତ୍ୟେକ ପ୍ୟାକେଜ୍ ପାଇଁ ପରିଚୟ, ପରିମାଣ, ଲେବଲ୍ ଏବଂ ଦୃଶ୍ୟମାନ ପରିବହନ କ୍ଷତି ଯାଞ୍ଚ କରନ୍ତୁ। ପରିଣାମ ଏହାକୁ ଯଥାର୍ଥ କରିବା ସମୟରେ ଫିଟ୍-ସଙ୍କଟାପନ୍ନ କିମ୍ବା ସୁରକ୍ଷା-ସଙ୍କଟାପନ୍ନ ବୈଶିଷ୍ଟ୍ୟଗୁଡିକ ପାଇଁ 100% ଯାଞ୍ଚ ବ୍ୟବହାର କରନ୍ତୁ। ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ପରିଭାଷିତ ଉତ୍ପାଦନ ଲଟ୍ ଅନୁସାରେ ବିନାଶକାରୀ ରସାୟନ ଏବଂ ଯାନ୍ତ୍ରିକ ନମୁନା ଚୟନ କରନ୍ତୁ।
ନମୁନାଗୁଡ଼ିକୁ କଏଲ, ବଣ୍ଡଲ, ପ୍ୟାକେଜ ଏବଂ ଉତ୍ପାଦନ କ୍ରମରେ ବଣ୍ଟନ କରାଯିବା ଉଚିତ। ଯୋଗାଣକାରୀଙ୍କୁ କେବଳ ସଫା, ସୁଗମ ଉପର ଖଣ୍ଡ ଚୟନ କରିବାକୁ ଦିଅନ୍ତୁ ନାହିଁ।
ଯାଞ୍ଚ ଯୋଜନାରେ ଉଲ୍ଲେଖ କରାଯିବା ଉଚିତ ଯେ ବିଫଳତା ପ୍ରତ୍ୟାଖ୍ୟାନ, ଅନୁମୋଦିତ ପୁନଃନମୁନାକରଣ କିମ୍ବା 100% ସଜାଡ଼ିବା ଟ୍ରିଗର କରେ କି ନାହିଁ। ଏକ ସୁବର୍ଣ୍ଣ ନମୁନା କିମ୍ବା ପାସ୍ ହୋଇଥିବା ପ୍ରଥମ ଆର୍ଟିକିଲ୍ ବଲ୍କ-ଲଟ୍ ଆବଶ୍ୟକତାକୁ ଛାଡ଼ କରେ ନାହିଁ।
ଉତ୍ପାଦନ ପୂର୍ବରୁ ତୃତୀୟ-ପକ୍ଷ ଯାଞ୍ଚକୁ ପରିଭାଷିତ କରନ୍ତୁ
ସାମଗ୍ରୀ ପ୍ୟାକ୍ ହେବା ପରେ ନୁହେଁ, ଉତ୍ପାଦନ ପୂର୍ବରୁ ଯାଞ୍ଚ ସଂସ୍ଥା ଏବଂ ଏହାର ପରିସର ନିଯୁକ୍ତ କରାଯିବା ଉଚିତ।
ବାଣିଜ୍ୟିକ ଭାବରେ ଉପଯୁକ୍ତ ସ୍ଥଳେ, ପ୍ରାସଙ୍ଗିକ ପରିସର ପାଇଁ ISO/IEC 17020 ରୁ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ ଏକ ଯାଞ୍ଚ ସଂସ୍ଥା ଏବଂ ଆବଶ୍ୟକୀୟ ପରୀକ୍ଷଣ ପଦ୍ଧତି ପାଇଁ ISO/IEC 17025 ରୁ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ ଏକ ପରୀକ୍ଷାଗାର ଚୟନ କରନ୍ତୁ।
ଉପଯୋଗୀ ହୋଲ୍ଡ ପଏଣ୍ଟଗୁଡ଼ିକ ମଧ୍ୟରେ ଡକ୍ୟୁମେଣ୍ଟ ସମୀକ୍ଷା, ସାମଗ୍ରୀ-ପରିଚୟ ଯାଞ୍ଚ, ଅନିୟମିତ ନମୁନା ଚୟନ, ବିନାଶକାରୀ ପରୀକ୍ଷାର ସାକ୍ଷୀ, ପରିମାଣ ଯାଞ୍ଚ, ପ୍ୟାକିଂ ଯାଞ୍ଚ, କାଲିବ୍ରେସନ୍-ରେକର୍ଡ ସମୀକ୍ଷା ଏବଂ ଅଣ-ଅନୁରୂପତା ବନ୍ଦ କରିବା ଅନ୍ତର୍ଭୁକ୍ତ।
ରିପୋର୍ଟରେ ନିରୀକ୍ଷକ କ’ଣ ଦେଖିଛନ୍ତି, ନମୁନା ନେଇଛନ୍ତି ଏବଂ ଡକ୍ୟୁମେଣ୍ଟ-ସମୀକ୍ଷା କରିଛନ୍ତି ତାହା ପୃଥକ କରିବା ଆବଶ୍ୟକ।
ତୃତୀୟ-ପକ୍ଷ ଯାଞ୍ଚ ପ୍ରତ୍ୟେକ ଅଣପରୀକ୍ଷିତ ଅଂଶକୁ ଉପଯୁକ୍ତ ବୋଲି ପ୍ରମାଣିତ କରେ ନାହିଁ। ଏହା ଯୋଗାଣକାରୀଙ୍କ ଦାୟିତ୍ୱକୁ ସ୍ଥାନାନ୍ତର କରେ ନାହିଁ, ଏବଂ ଏହା ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡକୁ ଉଦ୍ଧାର କରିପାରିବ ନାହିଁ ଯାହା କେବେ ଲେଖାଯାଇ ନାହିଁ।
ପ୍ୟାକିଂ, ଲେବଲ୍ ଏବଂ ପରିବହନ ଅବସ୍ଥା ଯାଞ୍ଚ କରନ୍ତୁ
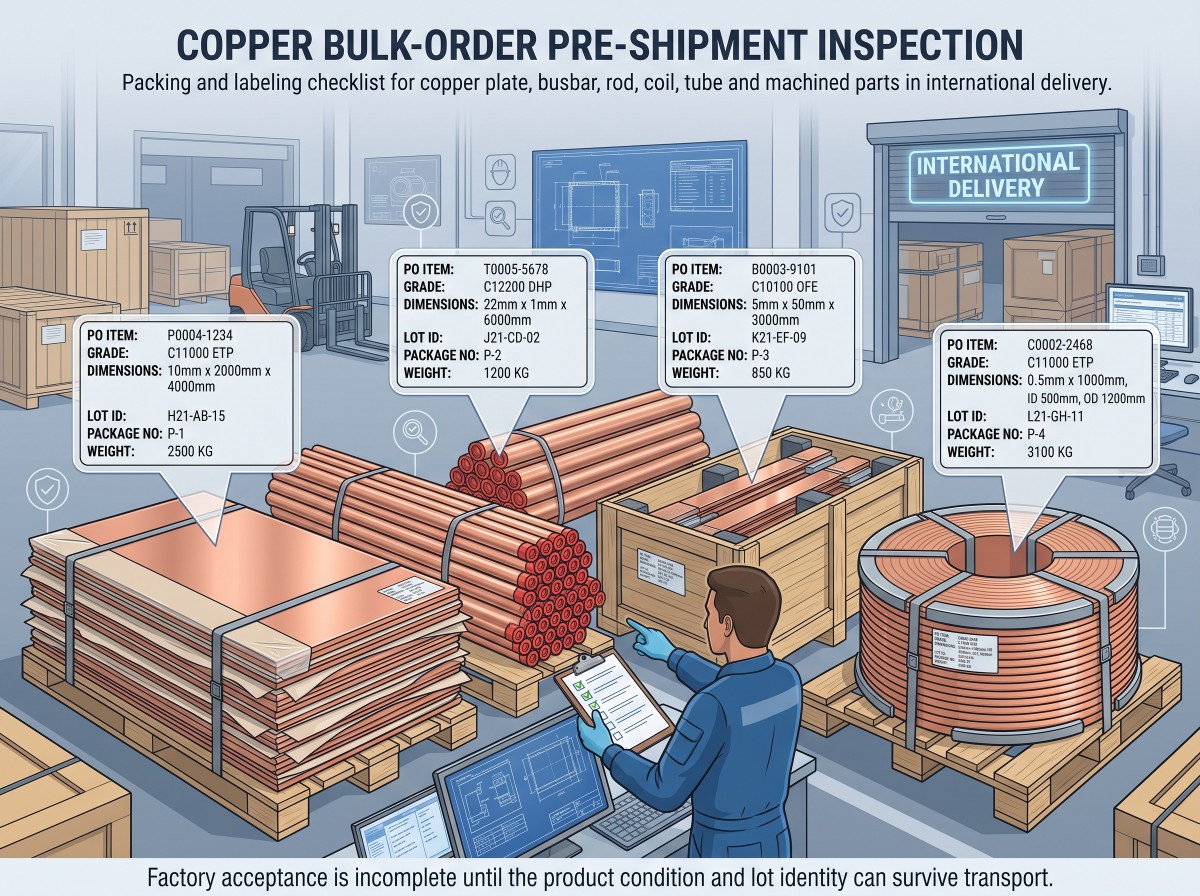
ତମ୍ବା କାରଖାନା ନିରୀକ୍ଷଣରେ ଉତ୍ତୀର୍ଣ୍ଣ ହୋଇପାରେ ଏବଂ ପହଞ୍ଚିବା ସମୟରେ ବିଫଳ ହୁଏ। ଘନ ଗଣ୍ଠିଗୁଡ଼ିକ ବଦଳିଯାଏ। ଖାଲି ପୃଷ୍ଠ ଘଷି ହୁଏ। ପତଳା ଚାଦର ଏକ ସେଟ୍ ନେଇଥାଏ। ଘନୀଭୂତ ହେବା ଦ୍ୱାରା ପଲିସ୍ ହୋଇଥିବା ସାମଗ୍ରୀରେ ଦାଗ ଲାଗେ। ପ୍ଲେଟେଡ୍ କଣ୍ଟାକ୍ଟ ଫେସ୍ କ୍ରେଟ୍ ଧରିବା ପାଇଁ ଉଦ୍ଦିଷ୍ଟ ଫାଷ୍ଟନର ଦ୍ୱାରା କ୍ଷତିଗ୍ରସ୍ତ ହୁଏ।
ପ୍ଲେଟ୍ ଏବଂ ସିଟ୍ ପାଇଁ ଏକ କଠୋର ଆଧାର, ଆର୍ଦ୍ରତା ପ୍ରତିବନ୍ଧକ, ଇଣ୍ଟରଲିଭିଂ ଏବଂ ଧାର ସୁରକ୍ଷା ଆବଶ୍ୟକ ହୋଇପାରେ। କଏଲଗୁଡ଼ିକୁ ସହମତ ଆଖି ଦିଗନିର୍ଦ୍ଦେଶ, ଘୂର୍ଣ୍ଣନ ପ୍ରତିରୋଧ, ସ୍କିଡ୍ ସମର୍ଥନ ଏବଂ ଟେଲିସ୍କୋପିଂରୁ ସୁରକ୍ଷା ଆବଶ୍ୟକ। ରଡ୍, ବାର୍ ଏବଂ ବସ୍ବାରକୁ ଘଷିବା ବିରୁଦ୍ଧରେ ପୃଥକୀକରଣ ଏବଂ ଶେଷ, ଗାତ ଏବଂ ପ୍ଲେଟେଡ୍ ପୃଷ୍ଠ ପାଇଁ ସୁରକ୍ଷା ଆବଶ୍ୟକ। ଟ୍ୟୁବ୍ ଆବରଣ ଏବଂ ବଣ୍ଟିତ ବଣ୍ଡଲ୍ ସମର୍ଥନ ଆବଶ୍ୟକ ହୋଇପାରେ। ମେସିନ୍ ହୋଇଥିବା ଅଂଶଗୁଡ଼ିକୁ ବ୍ୟକ୍ତିଗତ ଟ୍ରେ କିମ୍ବା ବିଭାଜକ ଆବଶ୍ୟକ ହୋଇପାରେ।
ପ୍ୟାକିଂ ସାମଗ୍ରୀଗୁଡ଼ିକ ଶୁଖିଲା, ସଫା ଏବଂ ପରବର୍ତ୍ତୀ ବୈଦ୍ୟୁତିକ ସମ୍ପର୍କ, ପ୍ଲେଟିଂ, ସୋଲଡରିଂ, ବ୍ରାଜିଂ ଏବଂ ସଫା କରିବା ସହିତ ସୁସଙ୍ଗତ ହେବା ଉଚିତ।
ପ୍ରତ୍ୟେକ ପ୍ୟାକେଜ୍ ଲେବଲ୍ ରେ PO ଆଇଟମ୍, ଗ୍ରେଡ୍, ମାନକ, ଟେମ୍ପର, ପରିମାପ, ପରିମାଣ, ନେଟ୍ ଏବଂ ମୋଟ ଓଜନ, ଉତ୍ପାଦନ-ଲଟ୍ ଚିହ୍ନଟକାରୀ, ପ୍ୟାକେଜ୍ ନମ୍ବର ଏବଂ ମୂଳ ଦେଶ ସୂଚନା ଉଲ୍ଲେଖ କରିବା ଉଚିତ, ଯେଉଁଠାରେ ଚୁକ୍ତି ଅନୁଯାୟୀ ଆବଶ୍ୟକ।
ISPM 15 ଗନ୍ତବ୍ୟ ଆବଶ୍ୟକତା ଅନୁଯାୟୀ ନିୟନ୍ତ୍ରିତ କଠିନ-କାଠ ପ୍ୟାକେଜିଂ ଏବଂ ଡନେଜ୍ ପାଇଁ ସର୍ତ୍ତମୂଳକ ଭାବରେ ପ୍ରଯୁଜ୍ୟ। ଧୂଆଁକରଣ ସାର୍ବଜନୀନ ଭାବରେ ବାଧ୍ୟତାମୂଳକ ନୁହେଁ।
ରିଲିଜ୍ ପୂର୍ବରୁ, ପ୍ୟାକିଂ ତାଲିକା ଏବଂ MTC ଟ୍ରେସେବିଲିଟି ମ୍ୟାପ୍ ସହିତ ଭୌତିକ ପ୍ୟାକେଜ୍ ID ଗୁଡ଼ିକୁ ତୁଳନା କରନ୍ତୁ।
ମୁକ୍ତି ପୂର୍ବରୁ ଅଣ-ଅନୁରୂପ ସାମଗ୍ରୀ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ
ଏକ ବିଫଳ ଫଳାଫଳ ପାଇଁ ମେସେଜିଂ ଆପରେ ଯୁକ୍ତି ନୁହେଁ, ଏକ କାର୍ଯ୍ୟପ୍ରଣାଳୀ ଆବଶ୍ୟକ।
କ୍ୱାରାଣ୍ଟାଇନ୍ -> ପରିଚୟ ଏବଂ ପ୍ରମାଣ ସଂରକ୍ଷଣ କରନ୍ତୁ -> NCR ସମସ୍ୟା -> ପ୍ରଭାବିତ ପରିସର ଏବଂ ମୂଳ କାରଣ ନିର୍ଣ୍ଣୟ କରନ୍ତୁ -> ଲିଖିତ ରିହାତି ଦ୍ୱାରା ପ୍ରତ୍ୟାଖ୍ୟାନ କରନ୍ତୁ, ସଜାନ୍ତୁ, ପୁନଃକାର୍ଯ୍ୟ କରନ୍ତୁ, ବଦଳାନ୍ତୁ କିମ୍ବା ଗ୍ରହଣ କରନ୍ତୁ -> ରେକର୍ଡଗୁଡ଼ିକୁ ଅପଡେଟ୍ କରନ୍ତୁ।
ଚୁକ୍ତିନାମାରେ ଡକ୍ୟୁମେଣ୍ଟର ସମୟସୀମା, ସାକ୍ଷୀ ଏବଂ ଧରି ରଖିବା ପଏଣ୍ଟ, ପୁନଃପରୀକ୍ଷା ନିୟମ, ପୁନଃନମୁନାକରଣ ନିୟମ, ଦାୟିତ୍ବ ସଜାଡ଼ିବା, ପୁନଃକାର୍ଯ୍ୟ ଅନୁମୋଦନ, ବଦଳ ପ୍ରକ୍ରିୟା, ପୁନରାବୃତ୍ତି-ନିରୀକ୍ଷଣ ମୂଲ୍ୟ, ଆସୁଥିବା-ନିରୀକ୍ଷଣ ଅଧିକାର ଏବଂ ଦାବି ଅବଧି ପରିଭାଷିତ ହେବା ଉଚିତ।
ଉତ୍ପାଦନ ଜରୁରୀତାକୁ କେବେବି ଏକ ଇଞ୍ଜିନିୟରିଂ ବିଚ୍ୟୁତିକୁ ଏକ ନୀରବ ପଠାଣରେ ପରିଣତ କରିବାକୁ ଦିଅନ୍ତୁ ନାହିଁ। ଏକ ଲିଖିତ ରିହାତି ସଠିକ୍ ଲଟ୍, ମାପ ଫଳାଫଳ, ପ୍ରଭାବିତ ପରିମାଣ, କାର୍ଯ୍ୟକ୍ଷମ ବିପଦ ଏବଂ ଅନୁମୋଦନ କର୍ତ୍ତୃପକ୍ଷଙ୍କୁ ଚିହ୍ନଟ କରିବା ଉଚିତ।
ବଲ୍କ-ଅର୍ଡର ଯାଞ୍ଚ ଯାଞ୍ଚ ତାଲିକା
ପଠାଣ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ, ଏହି 20ଟି ନିୟନ୍ତ୍ରଣ ନିଶ୍ଚିତ କରନ୍ତୁ:
- ପିଓ ଏବଂ ଅନୁମୋଦିତ ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ
- ସଠିକ୍ ତମ୍ବା ଗ୍ରେଡ୍ ଏବଂ ପଦବୀ ପ୍ରଣାଳୀ
- ଉତ୍ପାଦ ମାନକ ଏବଂ ସଂସ୍କରଣ
- ଉତ୍ପାଦ ରୂପ ଏବଂ ସ୍ୱଭାବ
- ଗରମ, କାଷ୍ଟ, ବ୍ୟାଚ୍, କଏଲ କିମ୍ବା ଲଟ୍ ପରିଭାଷା
- ରସାୟନ ବିଜ୍ଞାନ ସୀମା ଏବଂ ପରୀକ୍ଷା ପଦ୍ଧତି
- ଯେଉଁଠାରେ ପ୍ରଯୁଜ୍ୟ ସେଠାରେ ଅମ୍ଳଜାନ ସମ୍ବନ୍ଧୀୟ ପରୀକ୍ଷା
- ପରିବାହୀତା କିମ୍ବା ପ୍ରତିରୋଧକତା ଆବଶ୍ୟକତା
- ଯାନ୍ତ୍ରିକ-ସମ୍ପତ୍ତି ଆବଶ୍ୟକତା
- ଡାଇମେନ୍ସନାଲ୍ CTQ ଏବଂ ମାପ ପଦ୍ଧତି
- ପୃଷ୍ଠ କ୍ଷେତ୍ର ଏବଂ ତ୍ରୁଟି ସୀମା
- ଆବଶ୍ୟକ ସ୍ଥଳେ NDT କିମ୍ବା ସ୍ୱତନ୍ତ୍ର-ପରୀକ୍ଷଣ ପ୍ରକ୍ରିୟା
- ପ୍ଲେଟିଂ ସାମଗ୍ରୀ, ଘନତା ଏବଂ ମାପ ସ୍ଥାନ
- ନମୁନା ଯୋଜନା ଏବଂ ବିଫଳତା ପ୍ରତିକ୍ରିୟା
- ତୃତୀୟ-ପକ୍ଷ ଯାଞ୍ଚ ପରିସର
- ଖଣ୍ଡ ଗଣନା ଏବଂ ପ୍ରକୃତ କିମ୍ବା ସୈଦ୍ଧାନ୍ତିକ ଓଜନ ଆଧାର
- ଉତ୍ପାଦ-ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ୟାକିଂ ସୁରକ୍ଷା
- ପ୍ୟାକେଜ୍-ଟୁ-MTC ଲେବଲ୍ ଟ୍ରେସେବିଲିଟି
- NCR, ପୁନଃପରୀକ୍ଷା ଏବଂ ରିହାତି ପ୍ରକ୍ରିୟା
- ଚୂଡ଼ାନ୍ତ ଡକ୍ୟୁମେଣ୍ଟ ଏବଂ ପଠାଣ-ମୁକ୍ତି ଅନୁମୋଦନ
RFQ ସମୀକ୍ଷା କରୁଥିବା ମୋର ଅଭିଜ୍ଞତାରେ, କ୍ରେତାମାନେ ପ୍ରାୟତଃ ତମ୍ବା ଗ୍ରେଡ୍ କୁ ବିସ୍ତୃତ ଭାବରେ ପରିଭାଷିତ କରନ୍ତି ଏବଂ ଯାଞ୍ଚକୁ ଗୋଟିଏ ବାକ୍ୟରେ ହ୍ରାସ କରନ୍ତି: "MTC ଆବଶ୍ୟକ।"
ତାହା ପଛକୁ ।
MTC ଗ୍ରହଣ ଯୋଜନା ଭିତରେ ଗୋଟିଏ ନିୟନ୍ତ୍ରିତ ରେକର୍ଡ ହେବା ଉଚିତ, ଗ୍ରହଣ ଯୋଜନା ନୁହେଁ।
ସମନ୍ୱିତ ସୋର୍ସିଂ, ପ୍ରକ୍ରିୟାକରଣ ଏବଂ ରପ୍ତାନି ଆଲୋଚନା ପାଇଁ, ସାଇମ୍ବର ମେଟାଲ୍ର ସମୀକ୍ଷା କରନ୍ତୁତମ୍ବା ଯୋଗାଣ-ଶୃଙ୍ଖଳ ସେବା। ଆପଣ ମଧ୍ୟ କରିପାରିବେସିମ୍ବର ଧାତୁ ଉତ୍ପାଦ ତାଲିକା ଡାଉନଲୋଡ୍ କରନ୍ତୁଉତ୍ପାଦ-ପରିସର ପ୍ରସଙ୍ଗ ପାଇଁ।
ଅର୍ଡର ସମୀକ୍ଷା ପାଇଁ ଅନୁରୋଧ କରିବାକୁ,ବଲ୍କ-ଅର୍ଡର RFQ ପାଇଁ ସିମ୍ବର ମେଟାଲ୍ ସହିତ ଯୋଗାଯୋଗ କରନ୍ତୁ।ଗ୍ରେଡ୍, ମାନକ ଏବଂ ସଂସ୍କରଣ, ଉତ୍ପାଦ ଫର୍ମ, ସ୍ୱଭାବ, ପରିମାପ, ଚିତ୍ରାଙ୍କନ, ପରିମାଣ, CTQ, ପରୀକ୍ଷା ଡକ୍ୟୁମେଣ୍ଟ, ପ୍ୟାକିଂ ଆବଶ୍ୟକତା ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ ସହିତ।
ପ୍ରକୃତ ପ୍ରକଳ୍ପ ପାଇଁ ପରୀକ୍ଷା ପରିସର, ନମୁନାକରଣ, ତୃତୀୟ ପକ୍ଷ ଉପସ୍ଥିତି, ବର୍ତ୍ତମାନର ଉପଲବ୍ଧତା, MOQ ଏବଂ ଲିଡ୍ ସମୟ ନିଶ୍ଚିତ କରାଯିବା ଆବଶ୍ୟକ।
ତଳ ଲାଇନ
ପ୍ୟାକ୍ ହୋଇଥିବା ସାମଗ୍ରୀ ପାଖରେ ତମ୍ବା ଯାଞ୍ଚ ଏକ ଶେଷ ଉତ୍ସବ ନୁହେଁ। ଏହା ସେତେବେଳେ ଆରମ୍ଭ ହୁଏ ଯେତେବେଳେ କ୍ରେତା "ଅନୁରୂପ" ଅର୍ଥ କ'ଣ ତାହା ପରିଭାଷିତ କରନ୍ତି।
ଗ୍ରେଡ୍ ପରିଚୟ, ରସାୟନ ବିଜ୍ଞାନ, ବାହକତା, ସ୍ୱଭାବ, ଜ୍ୟାମିତି, ପୃଷ୍ଠ, ଆବରଣ ଏବଂ ପ୍ୟାକିଂକୁ ପୃଥକ କରନ୍ତୁ। ପ୍ରତ୍ୟେକ ଫଳାଫଳକୁ ଭୌତିକ ଉତ୍ପାଦନ ଲଟ୍ ସହିତ ଲିଙ୍କ କରନ୍ତୁ। ପଦ୍ଧତି, ନମୁନା ଏବଂ ନିଷ୍ପତ୍ତି ନିୟମକୁ ଲିଖିତ ଭାବରେ ରଖନ୍ତୁ।
ସବୁଠାରୁ ଶସ୍ତା ଯାଞ୍ଚ ଯୋଜନା ହେଉଛି ତାହା ଯାହା ଭୁଲ ମହାଦେଶରେ ପଠାଣ ହେବା ପୂର୍ବରୁ ତ୍ରୁଟି ଖୋଜେ।
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
ନିର୍ମାତା, ଉତ୍ପାଦନ ସ୍ଥାନ, PO ସନ୍ଦର୍ଭ, ସଠିକ ଗ୍ରେଡ୍, ଉତ୍ପାଦ ଫର୍ମ, ମାନକ ଏବଂ ସଂସ୍କରଣ, ଟେମ୍ପର, ଉତ୍ପାଦନ-ଲଟ୍ ପରିଚୟ, ପ୍ରକୃତ ରସାୟନ ବିଜ୍ଞାନ, ଆବଶ୍ୟକୀୟ ଯାନ୍ତ୍ରିକ ଏବଂ ବୈଦ୍ୟୁତିକ ଫଳାଫଳ, ଆବୃତ ପରିମାଣ ଏବଂ ପ୍ରାଧିକୃତ ବୈଧତା ଯାଞ୍ଚ କରନ୍ତୁ। ତା'ପରେ MTC ଚିହ୍ନଟକାରୀକୁ ପ୍ୟାକେଜ୍ ଲେବଲ୍ ଏବଂ ବିତରଣ କରାଯାଇଥିବା ତମ୍ବା ସହିତ ମେଳ କରନ୍ତୁ।
ହ୍ୟାଣ୍ଡହେଲ୍ଡ XRF ଅନେକ ଧାତୁ ଉପାଦାନଗୁଡ଼ିକୁ ସ୍କ୍ରିନ କରିପାରିବ, କିନ୍ତୁ ଏହା ଅମ୍ଳଜାନ-ମୁକ୍ତ ତମ୍ବାରେ ppm-ସ୍ତର ଅମ୍ଳଜାନ ପ୍ରମାଣ କରିପାରିବ ନାହିଁ। ଇନଭୋକ୍ଡ୍ ରାସାୟନିକ ସୀମା, ଟ୍ରେସେବଲ୍ MTC ଏବଂ ଆବଶ୍ୟକ ସ୍ଥଳେ, ଏକ ଯୋଗ୍ୟ ପରୀକ୍ଷାଗାର ଦ୍ୱାରା କରାଯାଇଥିବା ଏକ ଉପଯୁକ୍ତ ଅମ୍ଳଜାନ-ବିଶ୍ଳେଷଣ ପଦ୍ଧତି ମାଧ୍ୟମରେ ଗ୍ରେଡ୍ ନିଶ୍ଚିତ କରନ୍ତୁ।
ନା। 20 C ରେ, 100% IACS ପାରମ୍ପରିକ ଭାବରେ ପ୍ରାୟ 58.0 MS/m କିମ୍ବା 1.7241 ମାଇକ୍ରୋ-ଓହମ cm ସହିତ ମେଳ ଖାଏ, କିନ୍ତୁ ଏହା ଏକ ସାର୍ବଜନୀନ କ୍ରୟ ସର୍ବନିମ୍ନ ନୁହେଁ। PO ଆବଶ୍ୟକୀୟ ମୂଲ୍ୟ, ପଦ୍ଧତି, ସନ୍ଦର୍ଭ ତାପମାତ୍ରା, ପରୀକ୍ଷଣ ସ୍ଥାନ ଏବଂ ଗୋଲିବା ନିୟମ ଉଲ୍ଲେଖ କରିବା ଆବଶ୍ୟକ।
ନାଁ। ପ୍ରକାର 3.1 ନିର୍ମାତାଙ୍କ ଦ୍ଵାରା ସ୍ୱାଧୀନ ଭାବରେ କାର୍ଯ୍ୟ କରୁଥିବା ନିର୍ମାତାଙ୍କ ଦ୍ଵାରା ଅନୁମୋଦିତ ଯାଞ୍ଚ ପ୍ରତିନିଧିଙ୍କ ଦ୍ଵାରା ବୈଧ ହୋଇଥାଏ। ପ୍ରକାର 3.2 ରେ ଅତିରିକ୍ତ ବୈଧତା ଆବଶ୍ୟକତା ରହିଛି। ଏକ ପୃଥକ ତୃତୀୟ-ପକ୍ଷ ଯାଞ୍ଚ ରିପୋର୍ଟ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ପ୍ରକାର 3.1 କୁ ପ୍ରକାର 3.2 ରେ ପରିଣତ କରେ ନାହିଁ।
ଉତ୍ପାଦ ମାନକ, ଉତ୍ପାଦନ-ଲଟ୍ ପରିଭାଷା ଏବଂ ବିଫଳତାର ପରିଣାମ ସହିତ ଆରମ୍ଭ କରନ୍ତୁ। ପ୍ରତ୍ୟେକ ବୈଶିଷ୍ଟ୍ୟ ପାଇଁ ନମୁନା ଆକାର, ଅନିୟମିତ-ଚୟନ ପଦ୍ଧତି, ପରୀକ୍ଷା ସ୍ଥାନ, ଗ୍ରହଣ ସୀମା ଏବଂ ବିଫଳତା ପ୍ରତିକ୍ରିୟା ପରିଭାଷିତ କରନ୍ତୁ। ଏକ ସାଧାରଣ "୧୦% ଯାଞ୍ଚ" ନିର୍ଦ୍ଦେଶ ବ୍ୟବହାର କରନ୍ତୁ ନାହିଁ।
ଯେତେବେଳେ ଶାସନ ମାନକ, ଚିତ୍ରାଙ୍କନ, ସେବା ବିପଦ କିମ୍ବା ସହମତ ଯାଞ୍ଚ ଯୋଜନା ଆବଶ୍ୟକ କରେ ସେତେବେଳେ NDT ଆବଶ୍ୟକ। ନିର୍ଦ୍ଦିଷ୍ଟ କ୍ଷେତ୍ରରେ ଏଡି କରେଣ୍ଟ, ପେନିଟ୍ରାଣ୍ଟ କିମ୍ବା ଅଲ୍ଟ୍ରାସାଉଣ୍ଡ ପରୀକ୍ଷଣ ଉପଯୁକ୍ତ ହୋଇପାରେ, କିନ୍ତୁ ପ୍ରତ୍ୟେକ ପଦ୍ଧତି ପାଇଁ ଏକ ଲିଖିତ ପ୍ରକ୍ରିୟା, କାଲିବ୍ରେସନ୍ ଆଧାର, କଭରେଜ୍ ଏବଂ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ ଆବଶ୍ୟକ।
ନିରୀକ୍ଷକ ଅନୁମୋଦିତ ଡକ୍ୟୁମେଣ୍ଟ, ସାମଗ୍ରୀ ଏବଂ ଲଟ୍ ପରିଚୟ, ନମୁନା ଚୟନ, ନିର୍ଦ୍ଦିଷ୍ଟ ପରୀକ୍ଷା, ପରିମାଣ, ପୃଷ୍ଠ, ପରିମାଣ, ଲେବଲ୍, ପ୍ୟାକିଂ ଏବଂ ଅଣ-ଅନୁରୂପତା ବନ୍ଦ କରିବା ଯାଞ୍ଚ କରିବା ଉଚିତ। ରିପୋର୍ଟରେ କ’ଣ ଦେଖାଯାଇଥିଲା, ନମୁନା ନିଆଯାଇଥିଲା ଏବଂ ଡକ୍ୟୁମେଣ୍ଟ-ସମୀକ୍ଷା କରାଯାଇଥିଲା ତାହା ଚିହ୍ନଟ କରିବା ଆବଶ୍ୟକ।
ସ୍ୱୟଂଚାଳିତ ଭାବରେ ନୁହେଁ। ଚୁକ୍ତିନାମାରେ ଦର୍ଶାଯିବା ଉଚିତ ଯେ କିପରି ପୂର୍ବ-ପ୍ରେରଣ ମୁକ୍ତି ଆଗମନ-ନିରୀକ୍ଷଣ ଅଧିକାରକୁ ପ୍ରଭାବିତ କରେ। କ୍ରେତାମାନେ ତଥାପି ପ୍ୟାକେଜ୍ ପରିଚୟ, ଗଣନା, ପରିବହନ କ୍ଷତି ଏବଂ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଗ୍ରହଣ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକୁ ଯାଞ୍ଚ କରିବା ଉଚିତ।
ଗ୍ରେଡ୍, ପଦବୀ ପ୍ରଣାଳୀ, ଉତ୍ପାଦ ମାନକ ଏବଂ ସଂସ୍କରଣ, ଫର୍ମ, ଟେମ୍ପର, ପରିମାପ, ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, CTQ, ଚାଳିତତା କିମ୍ବା ଯାନ୍ତ୍ରିକ ଆବଶ୍ୟକତା, ପୃଷ୍ଠ ଏବଂ ଆବରଣ ମାନଦଣ୍ଡ, ପରିମାଣ, ନମୁନା ନିୟମ, ଡକ୍ୟୁମେଣ୍ଟ, ପ୍ୟାକିଂ, ଗନ୍ତବ୍ୟସ୍ଥଳ ଏବଂ ଇନକୋଟର୍ମ ପ୍ରଦାନ କରନ୍ତୁ।
ପୋଷ୍ଟ ସମୟ: ଅଗଷ୍ଟ-୩୦-୨୦୨୬