
ପ୍ରାଥମିକ କୀୱାର୍ଡ:ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀ
ପ୍ରକାଶନ ତାରିଖ:୨୬ ସେପ୍ଟେମ୍ବର, ୨୦୨୬
ଲେଖକ:ହୁ ୟାନୱେଇ, ସିମ୍ବର ଧାତୁ ବୈଷୟିକ ବିଶେଷଜ୍ଞ
ଯେତେବେଳେ ମିଶ୍ରଧାତୁ, କ୍ଲିୟରାନ୍ସ କିମ୍ବା ଲୁବ୍ରିକେସନ୍ ପଦ୍ଧତି ଭୁଲ ଥାଏ, ସେତେବେଳେ ସବୁଠାରୁ ଶସ୍ତା ବ୍ରୋଞ୍ଜ ବୁଶିଂ ମେସିନର ସବୁଠାରୁ ମହଙ୍ଗା ଅଂଶ ହୋଇପାରେ।
ଏକ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଚିତ୍ରରେ ସରଳ ଦେଖାଯାଇପାରେ। ଏହା କେବଳ ଭିତର ବ୍ୟାସ, ବାହ୍ୟ ବ୍ୟାସ ଏବଂ ଲମ୍ବ ଦେଖାଇପାରେ। ତଥାପି, ପ୍ରକୃତ ସେବାରେ, ବୁଶିଂକୁ ସମାନ ସମୟରେ ଭାର, ସ୍ଲାଇଡିଂ ଗତି, ତାପମାତ୍ରା, ସଂରଚନା, ଶାଫ୍ଟ ଅବସ୍ଥା, ପ୍ରଦୂଷଣ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ ଆବଶ୍ୟକତାଗୁଡ଼ିକୁ ପରିଚାଳନା କରିବାକୁ ପଡିବ।
ସେଥିପାଇଁ କ୍ରେତାମାନେ ତୁଳନା କରିବା ଉଚିତବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀଇଞ୍ଜିନିୟରିଂ ନିୟନ୍ତ୍ରଣ ଦ୍ୱାରା, କେବଳ ପ୍ରତି କିଲୋଗ୍ରାମ ମୂଲ୍ୟ କିମ୍ବା ପ୍ରତି ଖଣ୍ଡ ମୂଲ୍ୟ ଦ୍ୱାରା ନୁହେଁ।
ଜଣେ ଯୋଗାଣକାରୀ ସଠିକ୍ ବ୍ରୋଞ୍ଜ ଗ୍ରେଡ୍ ପ୍ରଦାନ କରିପାରନ୍ତି କିନ୍ତୁ ଯଦି ବୋର୍ ସହନଶୀଳତା, କେନ୍ଦ୍ରୀଭୂତତା, ପୃଷ୍ଠ ଫିନିସ୍ କିମ୍ବା ଲୁବ୍ରିକେସନ୍ ସିଷ୍ଟମ୍ ସଠିକ୍ ଭାବରେ ନିୟନ୍ତ୍ରିତ ନ ହୁଏ ତେବେ ସେ ସମସ୍ୟା ସୃଷ୍ଟି କରିପାରନ୍ତି।
ଶୀଘ୍ର ଉତ୍ତର: କ୍ରେତାମାନେ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀଙ୍କୁ କ'ଣ ପଚାରିବା ଉଚିତ?
ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀଙ୍କୁ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ, ପଚାରନ୍ତୁ:
- କେଉଁ ବ୍ରୋଞ୍ଜ ଗ୍ରେଡ୍ ପ୍ରସ୍ତାବିତ, ଏବଂ ଏହା କାହିଁକି ପ୍ରୟୋଗ ପାଇଁ ଉପଯୁକ୍ତ?
- ବୁଶିଂଟି କେତେ ଭାର, ଗତି ଏବଂ ତାପମାତ୍ରା ଅନୁଭବ କରିପାରିବ?
- ଅଂଶଟି କଠିନ ବ୍ରୋଞ୍ଜ, କାଷ୍ଟ ବ୍ରୋଞ୍ଜ, ସିଣ୍ଟର୍ଡ ବ୍ରୋଞ୍ଜ କିମ୍ବା ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଂ ବ୍ରୋଞ୍ଜ କି?
- ସମାପ୍ତ ବୋର୍ ଏବଂ ବାହାର ବ୍ୟାସର ସହନଶୀଳତା କ’ଣ?
- ସମକେନ୍ଦ୍ରିକତା, ଗୋଲାକାରତା ଏବଂ କାନ୍ଥ ଘନତା କିପରି ଯାଞ୍ଚ କରାଯିବ?
- କେଉଁ ଶାଫ୍ଟ ସାମଗ୍ରୀ, କଠୋରତା ଏବଂ ପୃଷ୍ଠ ଫିନିସ୍ ଆବଶ୍ୟକ?
- ବୁଶିଂ ପାଇଁ ଗ୍ରୀସ୍, ତେଲ, ଲୁବ୍ରିକେସନ୍ ଗ୍ରୁଭ୍ କିମ୍ବା କଠିନ ଲୁବ୍ରିକେସନ୍ ପ୍ଲଗ୍ ଆବଶ୍ୟକ କି?
- କେଉଁ ଉତ୍ପାଦନ ପଥ ବ୍ୟବହାର କରାଯିବ: ମେସିନିଂ, କାଷ୍ଟିଂ, ଫର୍ମିଂ କିମ୍ବା ଏକ ମିଶ୍ରଣ?
- ଯୋଗାଣକାରୀ କ’ଣ ସାମଗ୍ରୀ ପ୍ରମାଣପତ୍ର ଏବଂ ପରିମାଣିକ ଯାଞ୍ଚ ରିପୋର୍ଟ ପ୍ରଦାନ କରିବେ?
- କୋଟେସନ୍ ସାମଗ୍ରୀ ମୂଲ୍ୟ ଉପରେ ଆଧାରିତ କି ପ୍ରତି ଗ୍ରହଣୀୟ ଅଂଶ ପାଇଁ ମୋଟ ମୂଲ୍ୟ ଉପରେ ଆଧାରିତ?
ଚୂଡ଼ାନ୍ତ କୋଟେସନ୍ ନିଶ୍ଚିତ କରିବା ପୂର୍ବରୁ ସଠିକ୍ ଯୋଗାଣକାରୀ ଏହି ପ୍ରଶ୍ନଗୁଡ଼ିକ ପଚାରିବା ଉଚିତ।
୧. ବ୍ରୋଞ୍ଜ ବୁଶିଂ ସାମଗ୍ରୀ ଚୟନ ମୂଲ୍ୟ ପୂର୍ବରୁ ଆସେ।
ଚାପ, ସ୍ଲାଇଡିଂ ଗତି, ତାପମାତ୍ରା, ପ୍ରଦୂଷଣ ଏବଂ ଲୁବ୍ରିକେସନ୍ ଅଧୀନରେ ବୁଶିଂ କିପରି ଆଚରଣ କରିବ ତାହା ବ୍ରୋଞ୍ଜ ମିଶ୍ରଧାତୁ ନିର୍ଣ୍ଣୟ କରେ।
ଜଣେ କ୍ରେତା ଯିଏ କେବଳ ଶସ୍ତା ହେତୁ ଏକ ଗ୍ରେଡ୍ ବାଛନ୍ତି, ସେ ସାମଗ୍ରୀ ଉପରେ ଅଳ୍ପ ପରିମାଣ ସଞ୍ଚୟ କରିପାରନ୍ତି ଏବଂ ତା’ପରେ ଅକାଳ ନଷ୍ଟ, ଶାଫ୍ଟ କ୍ଷତି, ବନ୍ଧା କିମ୍ବା ବାରମ୍ବାର ବଦଳ ଦ୍ୱାରା ବହୁତ ଅଧିକ କ୍ଷତି କରିପାରନ୍ତି।
ଏକ ସାଧାରଣ ସାରାଂଶ ପାଇଁ, Cymber Metal's ସମୀକ୍ଷା କରନ୍ତୁବ୍ରୋଞ୍ଜ ଉତ୍ପାଦ ପରିସର। ଡ୍ରଇଂ ଏବଂ କାର୍ଯ୍ୟ ସର୍ତ୍ତାବଳୀ ଅନୁସାରେ ଚୂଡ଼ାନ୍ତ ଗ୍ରେଡ୍ ନିଶ୍ଚିତ କରାଯିବା ଉଚିତ।
ସାଧାରଣ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ସାମଗ୍ରୀ ବିକଳ୍ପଗୁଡ଼ିକ
| ସାମଗ୍ରୀ | କ୍ରେତାମାନେ ଏହାକୁ କାହିଁକି ବିଚାର କରିପାରିବେ | କ’ଣ ନିଶ୍ଚିତ ହେବାକୁ ପଡିବ |
|---|---|---|
| ଟିନ୍ ବ୍ରୋଞ୍ଜ | ପିନ୍ଧା ପ୍ରତିରୋଧ, ଭାର ସମର୍ଥନ ଏବଂ ଡାଇମେନ୍ସନାଲ ସ୍ଥିରତା | ଭାର, ଗତି ଏବଂ ଲୁବ୍ରିକେସନ୍ |
| ଲିଡେଡ୍ ଟିନ୍ ବ୍ରୋଞ୍ଜ | ଉପଯୁକ୍ତ ପ୍ରୟୋଗରେ ମେସିନ୍ କ୍ଷମତା ଏବଂ ସ୍ଲାଇଡିଂ ଆଚରଣ | ଅନୁପାଳନ, ପରିବେଶ ଏବଂ କାର୍ଯ୍ୟ ସର୍ତ୍ତାବଳୀ |
| ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ | ଅଧିକ ଶକ୍ତି, ପରିଧାନ ପ୍ରତିରୋଧ ଏବଂ କ୍ଷୟ ପ୍ରତିରୋଧ | ମେସିନିଂ ପଥ, ଶାଫ୍ଟ ଅବସ୍ଥା ଏବଂ କଠୋରତା |
| ଫସଫର ବ୍ରୋଞ୍ଜ | ସ୍ଥିତିସ୍ଥାପକତା, ପରିଧାନ ପ୍ରତିରୋଧ ଏବଂ ବସନ୍ତ-ସମ୍ବନ୍ଧୀୟ କାର୍ଯ୍ୟଦକ୍ଷତା | ଶକ୍ତି, ଚାଳିତତା ଏବଂ ଚକ୍ର ଆବଶ୍ୟକତା |
| ଗ୍ରାଫାଇଟ୍-ପ୍ଲଗ୍ଡ୍ ବ୍ରୋଞ୍ଜ | ନିୟମିତ ଗ୍ରୀସ୍ କିମ୍ବା ତେଲ ଉପରେ ନିର୍ଭରଶୀଳତା ହ୍ରାସ | ପ୍ଲଗ୍ ଲେଆଉଟ୍, ଲୋଡ୍, ବେଗ ଏବଂ ତାପମାତ୍ରା |
| ସିଣ୍ଟର୍ଡ ବ୍ରୋଞ୍ଜ | ଉପଯୁକ୍ତ ପ୍ରୟୋଗରେ ତେଲ-ସିଦ୍ଧ କାର୍ଯ୍ୟ | ଛିଦ୍ରତା, ଭାର, ଗତି ଏବଂ ତେଲ ଧରି ରଖିବା |
"ବ୍ରୋଞ୍ଜ ବୁଶିଂ" ଶବ୍ଦଟି ଗୋଟିଏ ସାର୍ବଜନୀନ ସାମଗ୍ରୀକୁ ବର୍ଣ୍ଣନା କରେ ନାହିଁ। ସମାନ ପରିମାଣର ଦୁଇଟି ବୁଶିଂର ସେବା ଜୀବନ ବହୁତ ଭିନ୍ନ ହୋଇପାରେ ଯଦି ସେମାନଙ୍କର ମିଶ୍ରଧାତୁ, କ୍ଲିୟରାନ୍ସ କିମ୍ବା ଲୁବ୍ରିକେସନ୍ ପଦ୍ଧତି ଭିନ୍ନ ହୋଇଥାଏ।
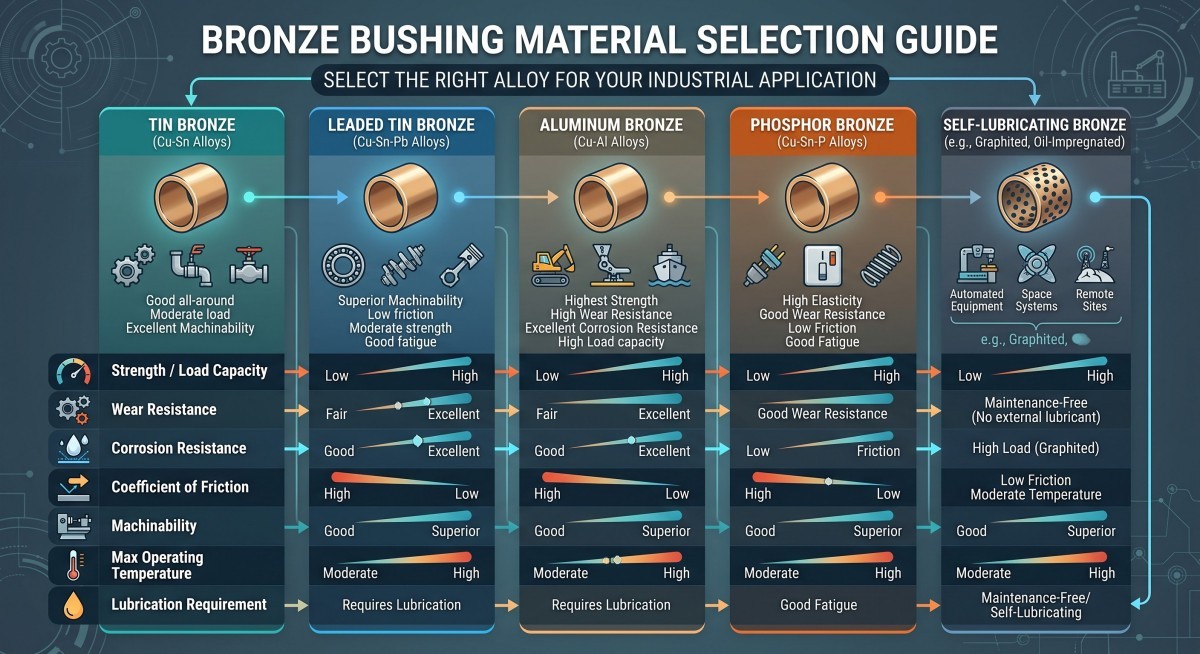
ସ୍ଲାଇଡିଂ ଏବଂ ବିୟରିଂ ପ୍ରୟୋଗ ପାଇଁ C93200 ବ୍ରୋଞ୍ଜ
ଯେଉଁଠାରେ ମେସିନ୍ କ୍ଷମତା ଏବଂ ସ୍ଲାଇଡିଂ ଆଚରଣ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ସେଠାରେ ବେୟରିଂ ଏବଂ ବୁଶିଂ ପ୍ରୟୋଗ ପାଇଁ C93200 ପରି ଲିଡେଡ୍ ଟିନ୍ ବ୍ରୋଞ୍ଜକୁ ବିଚାର କରାଯାଇପାରେ।
ସିମ୍ବର ଧାତୁ ତାଲିକାଗୁଡ଼ିକବିୟରିଂ-ଗ୍ରେଡ୍ ପ୍ରୟୋଗ ପାଇଁ C93200 ଲିଡେଡ୍ ଟିନ୍ ବ୍ରୋଞ୍ଜ ଟ୍ୟୁବ୍.
ଏକ ପ୍ରକୃତ ଅର୍ଡର ପାଇଁ, ନିଶ୍ଚିତ କରନ୍ତୁ:
- ରେଡିଆଲ୍ ଲୋଡ୍
- ସ୍ଲାଇଡିଂ ଗତି
- ଶାଫ୍ଟ ସାମଗ୍ରୀ ଏବଂ କଠୋରତା
- ଗ୍ରୀସ୍ କିମ୍ବା ତେଲ ପ୍ରକାର
- କାର୍ଯ୍ୟକ୍ଷମ ତାପମାତ୍ରା
- ଅନୁମତିପ୍ରାପ୍ତ ପୋଷାକ
- ପୃଷ୍ଠ ଫିନିସ୍
- ପରିବେଶଗତ ଏବଂ ଅନୁପାଳନ ଆବଶ୍ୟକତା
କେବଳ ଗ୍ରେଡ୍ ନାମ ବୁଶିଂ କାର୍ଯ୍ୟଦକ୍ଷତାର ଗ୍ୟାରେଣ୍ଟି ଦିଏ ନାହିଁ। ସାମଗ୍ରୀ ଅବସ୍ଥା, କାଷ୍ଟିଂ ଗୁଣବତ୍ତା ଏବଂ ଅନ୍ତିମ ମେସିନିଂ ଅବସ୍ଥା ମଧ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ଅଧିକ ଭାରୀ ସେବା ପାଇଁ ଆଲୁମିନିୟମ ବ୍ରୋଞ୍ଜ
ଯେତେବେଳେ ଏକ ବୁଶିଂକୁ ଅଧିକ ଶକ୍ତି, ପରିଧାନ ପ୍ରତିରୋଧ କିମ୍ବା କଠୋର ପରିବେଶ ପ୍ରତିରୋଧ ଆବଶ୍ୟକ ହୁଏ, ସେତେବେଳେ ଆଲୁମିନିୟମ ବ୍ରୋଞ୍ଜ ବ୍ୟବହାର କରିବାକୁ ବିଚାର କରାଯାଇପାରେ।
ଉଦାହରଣ ସ୍ୱରୂପ,C95400 ମେସିନ୍ ହୋଇଥିବା ଅଂଶଭାରୀ-କର୍ତ୍ତବ୍ୟ ଶିଳ୍ପ ଉପାଦାନଗୁଡ଼ିକ ପାଇଁ ପ୍ରାସଙ୍ଗିକ ହୋଇପାରେ।
ତଥାପି, ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ ଟିନ୍ ବ୍ରୋଞ୍ଜର ସ୍ୱୟଂଚାଳିତ ପ୍ରତିସ୍ଥାପନ ନୁହେଁ। ଏଥିପାଇଁ ବିଭିନ୍ନ କଟିଙ୍ଗ ଉପକରଣ, ମେସିନିଂ ପାରାମିଟର ଏବଂ ଶେଷ ପଦ୍ଧତି ଆବଶ୍ୟକ ହୋଇପାରେ। ଯୋଗାଣକାରୀ କେବଳ ଅନୁରୋଧିତ ମିଶ୍ରଧାତୁ ନାମରୁ ଉଦ୍ଧୃତି ଦେବା ପରିବର୍ତ୍ତେ ସମ୍ପୂର୍ଣ୍ଣ ଉପାଦାନ ଜ୍ୟାମିତି ସମୀକ୍ଷା କରିବା ଉଚିତ।
2. ସଠିକ୍ ବୁଶିଂ ନିର୍ମାଣ ବାଛନ୍ତୁ
ବୁଶିଂର ଗଠନ ମିଶ୍ରଧାତୁ ପରି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ସଲିଡ୍ ମେସିନ୍ ବ୍ରୋଞ୍ଜ ବୁଶିଂ
କଠିନ ବ୍ରୋଞ୍ଜ ବୁଶିଂଗୁଡ଼ିକ ସାଧାରଣତଃ ଟ୍ୟୁବ୍, ବାର୍ କିମ୍ବା କାଷ୍ଟ ଷ୍ଟକ୍ ରୁ ମେସିନ୍ କରାଯାଇଥାଏ। ସେଗୁଡ଼ିକ ପାଇଁ ଉପଯୁକ୍ତ ହୋଇପାରେ:
- କଷ୍ଟମ୍ ଡାଇମେନସନ୍
- ଅମାନକ ଫ୍ଲାଞ୍ଜ ଜ୍ୟାମିତି
- ତେଲ ଗାତ କିମ୍ବା ଗ୍ରୀସ୍ ଗ୍ରୁଭ୍
- କଡ଼ା ବୋର୍ ନିୟନ୍ତ୍ରଣ
- କ୍ଷୁଦ୍ର କିମ୍ବା ମଧ୍ୟମ ଉତ୍ପାଦନ ପରିମାଣ
- ପ୍ରୋଟୋଟାଇପ୍ ଏବଂ ବଦଳ ଅଂଶଗୁଡିକ
ଜଟିଳ ପରିମାପ ଏବଂ କମ ପରିମାଣ ପାଇଁ ଷ୍ଟକରୁ ମେସିନିଂ ବ୍ୟବହାରିକ ହୋଇପାରେ। ଏହାର ମୂଲ୍ୟ ହେଉଛି ସାମଗ୍ରୀ ଅପସାରଣ, ମେସିନିଂ ସମୟ ଏବଂ ବୋରିଂ ଏବଂ ଫିନିସିଂ ସମୟରେ ବିକୃତି ନିୟନ୍ତ୍ରଣ କରିବାର ଆବଶ୍ୟକତା।
କାଷ୍ଟ ଏବଂ ମେସିନ୍ ବ୍ରୋଞ୍ଜ ବୁଶିଂ
ବଡ଼ ଅଂଶ କିମ୍ବା ଅଧିକ ଉତ୍ପାଦନ ପରିମାଣ ପାଇଁ, କାଷ୍ଟିଂ ପରେ ମେସିନିଂ କରିବା ଦ୍ଵାରା ସାମଗ୍ରୀ ଅପଚୟ ହ୍ରାସ ହୋଇପାରେ।
କ୍ରେତା ପଚାରିବା ଉଚିତ ଯେ ଯୋଗାଣକାରୀ କିପରି ନିୟନ୍ତ୍ରଣ କରନ୍ତି:
- କାଷ୍ଟିଂ ପୋରୋସିଟି
- ସଂକୋଚନ
- ପୃଥକୀକରଣ
- କଷ୍ଟକର ସ୍ଥାନ
- ପୃଷ୍ଠ ଦୋଷ
- ଅନ୍ତିମ ମେସିନିଂ ଅନୁମତି
- ଆଭ୍ୟନ୍ତରୀଣ ବିଚ୍ଛିନ୍ନତା
କମ୍ ମେସିନିଂ ମୂଲ୍ୟ ଅସ୍ଥିର କାଷ୍ଟିଂ ଗୁଣବତ୍ତା ପାଇଁ କ୍ଷତିପୂରଣ ଦିଏ ନାହିଁ।
ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଂ ବ୍ରୋଞ୍ଜ ବୁଶିଙ୍ଗଗୁଡ଼ିକ
ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଂ ଡିଜାଇନ୍ ଗ୍ରାଫାଇଟ୍ ପ୍ଲଗ୍ କିମ୍ବା ଅନ୍ୟ କଠିନ-ଲୁବ୍ରିକେଣ୍ଟ ସିଷ୍ଟମ୍ ବ୍ୟବହାର କରିପାରେ। ସାଇମ୍ବର ଧାତୁ ତାଲିକାରକ୍ଷଣାବେକ୍ଷଣ-ମୁକ୍ତ ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ ସ୍ୱ-ଲୁବ୍ରିକେଟିଂ ବୁଶିଂଯେଉଁଠାରେ ନିୟମିତ ଗ୍ରୀସ୍ କିମ୍ବା ତେଲ ଯୋଗାଣ କଷ୍ଟକର, ସେଗୁଡ଼ିକ ପାଇଁ।
କ୍ରେତା ପଚାରିବା ଉଚିତ:
- ପ୍ରକୃତ ଲୁବ୍ରିକେସନ୍ ଯନ୍ତ୍ର କ’ଣ?
- କେଉଁ ଲୋଡ୍ ଏବଂ ସ୍ଲାଇଡିଂ ଗତି ଅନୁମତିପ୍ରାପ୍ତ?
- ଏହି ଅଂଶଟି ନିରନ୍ତର ଘୂର୍ଣ୍ଣନ କିମ୍ବା ଦୋଳନ ଗତି ପାଇଁ ଉପଯୁକ୍ତ କି?
- ଲୁବ୍ରିକାଣ୍ଟ ପ୍ଲଗ୍ କିପରି ବଣ୍ଟନ କରାଯାଏ?
- ଯଦି ଧୂଳି କିମ୍ବା ପାଣି ସ୍ଲାଇଡିଂ ଇଣ୍ଟରଫେସରେ ପ୍ରବେଶ କରେ ତେବେ କଣ ହେବ?
- କାର୍ଯ୍ୟକ୍ଷମ ତାପମାତ୍ରା ଲୁବ୍ରିକାଣ୍ଟ କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ପ୍ରଭାବିତ କରେ କି?
"ରକ୍ଷଣାବେକ୍ଷଣ-ମୁକ୍ତ" କୁ "କୌଣସି ଇଞ୍ଜିନିୟରିଂ ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକ ନାହିଁ" ଭାବରେ ବ୍ୟାଖ୍ୟା କରାଯିବା ଉଚିତ୍ ନୁହେଁ। ସଠିକ୍ କ୍ଲିୟରାନ୍ସ, ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ଶାଫ୍ଟ ପ୍ରସ୍ତୁତି ଏପର୍ଯ୍ୟନ୍ତ ଆବଶ୍ୟକ।
3. ଯୋଗାଣକାରୀଙ୍କୁ ସମାପ୍ତ ସହନଶୀଳତା ପରିଭାଷିତ କରିବାକୁ କୁହନ୍ତୁ
ଏକ ବ୍ରୋଞ୍ଜ ବୁଶିଂ କାମ କରେ କାରଣ ପ୍ରକୃତ କାର୍ଯ୍ୟକ୍ଷମ ଅବସ୍ଥାରେ ଏକତ୍ରିତ କ୍ଲିୟରାନ୍ସ ସଠିକ୍। କେବଳ ନାମମାତ୍ର ପରିମାଣ କାର୍ଯ୍ୟଦକ୍ଷତାର ଗ୍ୟାରେଣ୍ଟି ଦିଏ ନାହିଁ।
କ୍ରେତା କେବଳ କଞ୍ଚା ଟ୍ୟୁବ୍ କିମ୍ବା ବାର୍ ପାଇଁ ନୁହେଁ, ସମାପ୍ତ ବୁଶିଂ ପାଇଁ ସହନଶୀଳତା ଅନୁରୋଧ କରିବା ଉଚିତ।
ସାଧାରଣତଃ ପରିଭାଷା ଆବଶ୍ୟକ କରୁଥିବା ପରିମାଣ
| ପରିସର | ଏହା କାହିଁକି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ? |
|---|---|
| ସମାପ୍ତ ବୋର୍ ବ୍ୟାସ | ଶାଫ୍ଟ ଫିଟ୍ ଏବଂ ରନିଂ କ୍ଲିୟରାନ୍ସକୁ ନିୟନ୍ତ୍ରଣ କରେ |
| ବାହ୍ୟ ବ୍ୟାସ | ହାଉସିଂ ଫିଟ୍ ଏବଂ ତାପ ସ୍ଥାନାନ୍ତରକୁ ନିୟନ୍ତ୍ରଣ କରେ |
| ମୋଟ ଦୈର୍ଘ୍ୟ | ଲୋଡ୍ ବଣ୍ଟନ ଏବଂ ସଂରଚନାକୁ ପ୍ରଭାବିତ କରେ |
| କାନ୍ଥର ଘନତା | ଶକ୍ତି ଏବଂ ବିକୃତିକୁ ପ୍ରଭାବିତ କରେ |
| ଏକାକେନ୍ଦ୍ରିକତା | ଅସମାନ ଲୋଡିଂ ଏବଂ ଅଦ୍ଭୁତ ପରିଧାନକୁ ରୋକେ। |
| ଗୋଲାକାରତା | ସମ୍ପର୍କ ଢାଞ୍ଚା ଏବଂ କ୍ଲିୟରାନ୍ସକୁ ପ୍ରଭାବିତ କରେ |
| ଫ୍ଲେଞ୍ଜ ପରିସର | ଅକ୍ଷୀୟ ଆସନ ଏବଂ ସ୍ଥାନ ନିୟନ୍ତ୍ରଣ କରେ |
| ତେଲ ଗାତ କିମ୍ବା ଖାଲ | ଲୁବ୍ରିକେଣ୍ଟ ବିତରଣକୁ ନିୟନ୍ତ୍ରଣ କରେ |
| ପୃଷ୍ଠର ରୁକ୍ଷତା | ଘର୍ଷଣ, ପରିଧାନ ଏବଂ ଲୁବ୍ରିକାଣ୍ଟ ପ୍ରତିଧାରଣକୁ ପ୍ରଭାବିତ କରେ |
| ଧାର ଚାମଫର୍ | ଆସେମ୍ବଲି କ୍ଷତିକୁ ରୋକାଏ |
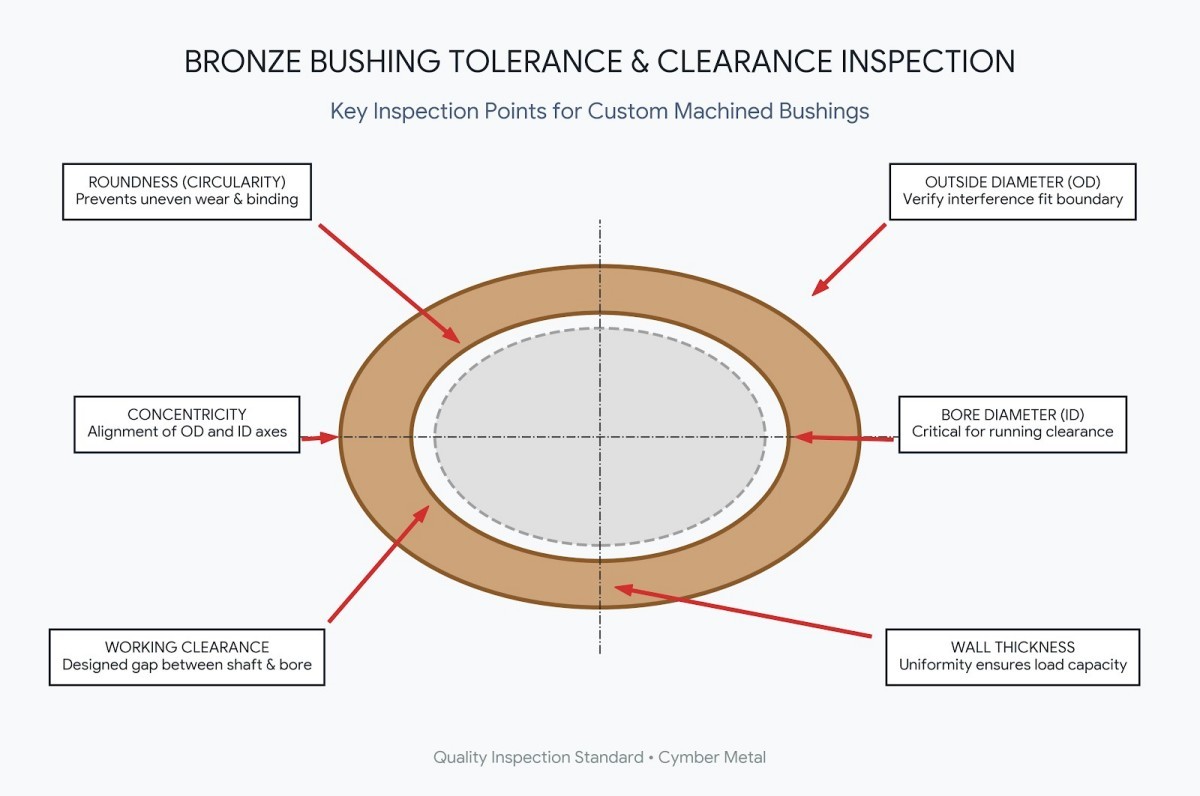
କେବଳ ଯୋଗାଣକାରୀଙ୍କୁ ପଚାରନ୍ତୁ ନାହିଁ, "ତୁମେ କଡ଼ା ସହନଶୀଳତା ହାସଲ କରିପାରିବ କି?"
ଏହା ପରିବର୍ତ୍ତେ ପଚାରନ୍ତୁ:
- କେଉଁ ପରିମାଣ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ?
- କେଉଁ ଯାଞ୍ଚ ଯନ୍ତ୍ର ବ୍ୟବହାର କରାଯିବ?
- ବୋରିଂ ଶେଷ ହେବା ପୂର୍ବରୁ ନା ପରେ ମପାଯାଏ?
- କେତେ ଅଂଶ ଯାଞ୍ଚ କରାଯିବ?
- ପ୍ରଥମ-ନିର୍ଦ୍ଦେଶ ଯାଞ୍ଚ ଆବଶ୍ୟକ କି?
- ପ୍ରତ୍ୟାଖ୍ୟାନ ଏବଂ ପୁନଃକାର୍ଯ୍ୟ ପ୍ରକ୍ରିୟା କ’ଣ?
ସିମ୍ବର ମେଟାଲ୍ସସୂକ୍ଷ୍ମ ମେସିନିଂପୃଷ୍ଠାଟି କଷ୍ଟମ ମେସିନିଂ, ସମାପ୍ତ ପରିମାପ ଏବଂ ଚିତ୍ର-ଆଧାରିତ ଉତ୍ପାଦନ ସମୀକ୍ଷା ପାଇଁ ପ୍ରାସଙ୍ଗିକ ସେବା ସନ୍ଦର୍ଭ।
ସହନଶୀଳତା ଏବଂ ପରିଚାଳନା କ୍ଲିୟରାନ୍ସ ସମାନ ନୁହେଁ
ସହନଶୀଳତା ଉତ୍ପାଦନ ପରିବର୍ତ୍ତନକୁ ବର୍ଣ୍ଣନା କରେ।
କ୍ଲିୟରାନ୍ସ ସଂଯୋଗ ପରେ ବୁଶିଂ ଏବଂ ଶାଫ୍ଟ ମଧ୍ୟରେ ସମ୍ପର୍କକୁ ବର୍ଣ୍ଣନା କରେ।
ଚୂଡ଼ାନ୍ତ କାର୍ଯ୍ୟକ୍ଷମ କ୍ଲିୟରାନ୍ସ ପ୍ରଭାବିତ ହୋଇପାରେ:
- ଶାଫ୍ଟ ବ୍ୟାସ ସହନଶୀଳତା
- ବୁଶିଂ ବୋର୍ ସହନଶୀଳତା
- ଗୃହ ହସ୍ତକ୍ଷେପ
- କାର୍ଯ୍ୟକ୍ଷମ ତାପମାତ୍ରା
- ତାପଜ ବିସ୍ତାର
- ଲୁବ୍ରିକାଣ୍ଟ ସାନ୍ଦ୍ରତା
- ଶାଫ୍ଟ ପୃଷ୍ଠ ଫିନିସ୍
- ଶ୍ରେଣୀବଦ୍ଧତା
- ଲୋଡ୍ ବିକୃତି
ଯେଉଁ ଯୋଗାଣକାରୀ ଘର, ଶାଫ୍ଟ ଏବଂ କାର୍ଯ୍ୟ ତାପମାତ୍ରା ବିଷୟରେ ନ ପଚାରି ଏକ ଅତ୍ୟନ୍ତ ଟାଇଟ୍ ବୋର୍ ପ୍ରତିଶ୍ରୁତି ଦିଅନ୍ତି, ସେ ସମ୍ପୂର୍ଣ୍ଣ ଇଞ୍ଜିନିୟରିଂ ଉତ୍ତର ପ୍ରଦାନ କରୁନାହାଁନ୍ତି।
୪. ଲୁବ୍ରିକେସନ୍ ଲୋଡ୍, ବେଗ ଏବଂ ପରିବେଶ ସହିତ ମେଳ ଖାଉଥିବା ଆବଶ୍ୟକ
ଗ୍ରୀସ୍, ତେଲ, କଠିନ ଲୁବ୍ରିକାଣ୍ଟ୍ ଏବଂ ଡ୍ରାଏ-ରନ୍ ଡିଜାଇନ୍ ସମାନ ସମସ୍ୟାର ସମାଧାନ କରନ୍ତି ନାହିଁ।
ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଲୁବ୍ରିକେସନ୍ ବିଷୟରେ ପଚାରିବାକୁ ଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
- ଗତି କ’ଣ ନିରନ୍ତର ଘୂର୍ଣ୍ଣନ, ଦୋଳନ ନା ମଝିରେ ମଝିରେ ଗତି?
- ରେଡିଆଲ୍ ଲୋଡ୍ କ’ଣ?
- ସ୍ଲାଇଡିଂ ବେଗ କେତେ?
- ଚାପ-ବେଗ ଅବସ୍ଥା ଗ୍ରହଣୀୟ କି?
- ଗ୍ରୀସ୍ ପୁନଃପୂରଣ ଉପଲବ୍ଧ କି?
- ତେଲ ପ୍ରଦୂଷଣ କ’ଣ ଗ୍ରହଣୀୟ ନୁହେଁ?
- ବୁଶିଂଟି ଧୂଳି, ପାଣି, ରାସାୟନିକ ପଦାର୍ଥ କିମ୍ବା ଘଷିକାରୀ କଣିକାର ସମ୍ମୁଖଭାଗରେ ଅଛି କି?
- ଲୁବ୍ରିକାଣ୍ଟ ସିଲ୍ ଏବଂ ସଂଲଗ୍ନ ସାମଗ୍ରୀ ସହିତ ସୁସଙ୍ଗତ କି?
- ଲୁବ୍ରିକେସନ୍ ଗ୍ରୁଭ୍ ଆବଶ୍ୟକ କି?
- ତେଲ ଗାତ କିମ୍ବା ଖାଲ ବୁଶିଂ କାନ୍ଥକୁ ଦୁର୍ବଳ କରିବ କି?
ଏକ ସାଧାରଣ ପ୍ରଥମ-ସ୍କ୍ରିନିଂ ଗଣନା ହେଉଛି:
PV = ବହନ ଚାପ × ସ୍ଲାଇଡିଂ ବେଗ
ତଥାପି, କେବଳ PV ଡିଜାଇନ୍ ଅନୁମୋଦନ କରେ ନାହିଁ। ସେବା ଜୀବନ ମଧ୍ୟ ଏହା ଉପରେ ନିର୍ଭର କରିପାରେ:
- ଶାଫ୍ଟ କଠୋରତା
- ଶ୍ରେଣୀବଦ୍ଧତା
- ତାପ ଅପଚୟ
- ଲୁବ୍ରିକେସନ୍ ଗୁଣବତ୍ତା
- ପ୍ରଦୂଷଣ
- ଡ୍ୟୁଟି ଚକ୍ର
- ପୃଷ୍ଠ ଫିନିସ୍
- ପ୍ରକୃତ ଆସେମ୍ବଲି କ୍ଲିୟରାନ୍ସ
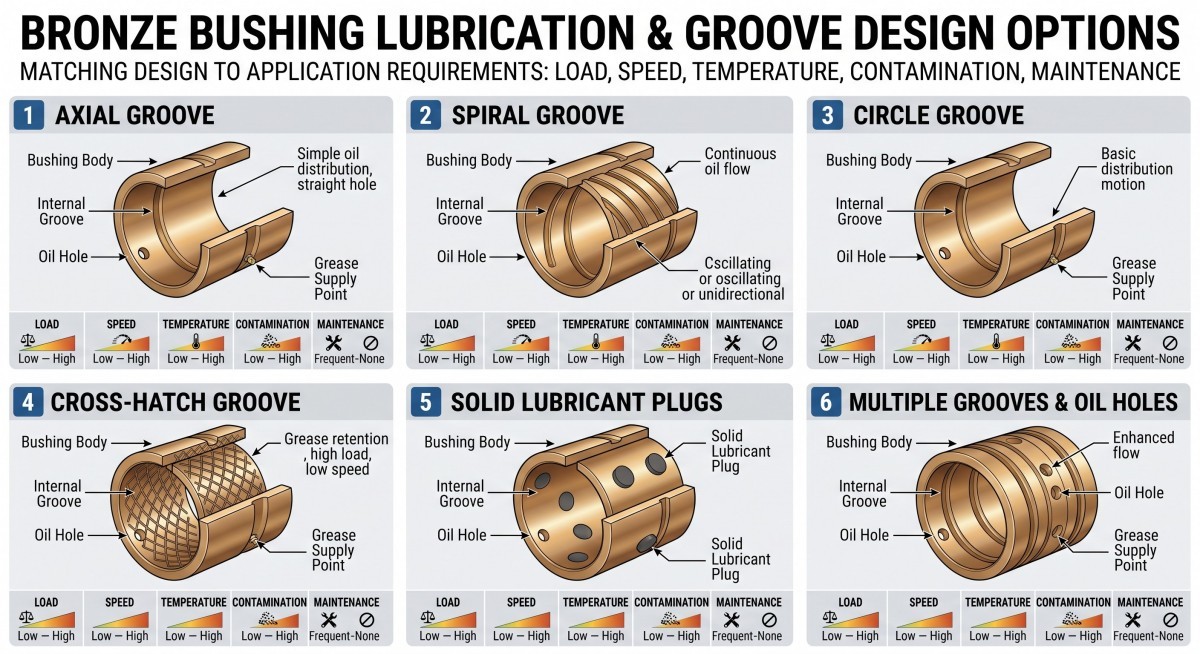
ବୁଶିଂ ଯୋଗାଣକାରୀ ଏକ ଗ୍ରୁଭ୍ ପ୍ୟାଟର୍ନ କିମ୍ବା ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଂ ସାମଗ୍ରୀ ସୁପାରିଶ କରିବା ପୂର୍ବରୁ ଆବେଦନର ସମୀକ୍ଷା କରିବା ଉଚିତ।
୫. ଶାଫ୍ଟ ଅବସ୍ଥା ବୁଶିଂ ଜୀବନ ନିର୍ଣ୍ଣୟ କରିପାରିବ।
କ୍ରେତାମାନେ ପ୍ରାୟତଃ ବ୍ରୋଞ୍ଜ ଅଂଶ ଉପରେ ଧ୍ୟାନ ଦିଅନ୍ତି ଏବଂ ମେଟିଂ ଶାଫ୍ଟକୁ ଅଣଦେଖା କରନ୍ତି। ଏହା ଏକ ମହଙ୍ଗା ଭୁଲ।
ଯଦି ଶାଫ୍ଟଟି: ତେବେ ସଠିକ୍ ଭାବରେ ଚୟନ କରାଯାଇଥିବା ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଶୀଘ୍ର ବିଫଳ ହୋଇପାରେ:
- ଅତ୍ୟଧିକ ନରମ
- ଖର୍ବ କିମ୍ବା କ୍ଷତିଗ୍ରସ୍ତ
- ଖରାପ ଭାବରେ ଶ୍ରେଣୀବଦ୍ଧ ହୋଇଛି
- କ୍ଷିପ୍ତ
- ଦୂଷିତ
- ଭୁଲ ଭାବରେ ପ୍ଲେଟ୍ କରାଯାଇଛି
- ନିର୍ଦ୍ଦିଷ୍ଟ ବ୍ୟାସ ପରିସର ବାହାରେ
ଯୋଗାଣକାରୀ ନିଶ୍ଚିତ କରିବା ଉଚିତ:
- ଶାଫ୍ଟ ସାମଗ୍ରୀ
- ଶାଫ୍ଟ କଠୋରତା
- ଶାଫ୍ଟର ବ୍ୟାସ
- ପୃଷ୍ଠର ରୁକ୍ଷତା
- ପ୍ଲେଟିଂ କିମ୍ବା ଆବରଣ
- ଶ୍ରେଣୀବଦ୍ଧତା ଅବସ୍ଥା
- ଆଶା କରାଯାଉଥିବା ଗତିବିଧି
- ପ୍ରଦୂଷଣ ସ୍ତର
ଯଦି ଶାଫ୍ଟଟି ଅନୁପଯୁକ୍ତ, ତେବେ ଗୋଟିଏ ବ୍ରୋଞ୍ଜ ମିଶ୍ରଧାତୁରୁ ଅନ୍ୟ ଏକ ବ୍ରୋଞ୍ଜ ମିଶ୍ରଧାତୁକୁ ପରିବର୍ତ୍ତନ କରିବା ବିଫଳତାର ସମାଧାନ କରିପାରିବ ନାହିଁ।
6. ମେସିନିଂ ରୁଟ୍ ମୋଟ ଅବତରଣ ଖର୍ଚ୍ଚକୁ ପ୍ରଭାବିତ କରେ
ଯଦି କେବଳ ସାମଗ୍ରୀ ମୂଲ୍ୟ ଏବଂ ମେସିନିଂ ଖର୍ଚ୍ଚ ଅନ୍ତର୍ଭୁକ୍ତ ହୁଏ, ତେବେ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀଙ୍କ ମଧ୍ୟରେ ମୂଲ୍ୟ ତୁଳନା ଅସମ୍ପୂର୍ଣ୍ଣ ହେବ।
ଉତ୍ପାଦନ ପଥ ମଧ୍ୟରେ ଅନ୍ତର୍ଭୁକ୍ତ ହୋଇପାରେ:
- କଞ୍ଚା ଟ୍ୟୁବ୍ କିମ୍ବା ବାର୍
- କାଷ୍ଟିଂ କିମ୍ବା କେନ୍ଦ୍ରାଭ୍ୟାସ କାଷ୍ଟିଂ
- କରତ କଟା
- CNC ଟର୍ନିଂ
- ବିରକ୍ତିକର
- ଗ୍ରୂଭିଂ
- ଖନନ
- ଡିବରିଂ
- ପୃଷ୍ଠ ଫିନିସିଂ
- ଡାଇମେନ୍ସନାଲ୍ ନିରୀକ୍ଷଣ
- ପ୍ୟାକେଜିଙ୍ଗ୍
- ମାଲ ପରିବହନ
- ପୁନଃକାର୍ଯ୍ୟ କିମ୍ବା ଅଗ୍ରାହ୍ୟ ଅଂଶଗୁଡ଼ିକ
ଅଧିକ ପରିମାଣ ପାଇଁ, ଏକ ନିକଟ-ନେଟ୍-ଆକୃତିର ରାସ୍ତା ମେସିନିଂ ସମୟକୁ ହ୍ରାସ କରିପାରେ। କମ୍ ପରିମାଣ କିମ୍ବା ଜଟିଳ ଜ୍ୟାମିତି ପାଇଁ, ଷ୍ଟକରୁ ମେସିନିଂ ଟୁଲିଂ ଖର୍ଚ୍ଚକୁ ଏଡାଇ ପାରେ।
ଏହି ଗଣନା ବ୍ୟବହାର କରନ୍ତୁ:
ପ୍ରତି ଗୃହୀତ ବୁଶିଂ ପାଇଁ ମୂଲ୍ୟ =
(ସାମଗ୍ରୀ + କାଷ୍ଟିଂ କିମ୍ବା ଷ୍ଟକ୍ ପ୍ରସ୍ତୁତି + ମେସିନିଂ + ଟୁଲିଂ ଆବଣ୍ଟନ + ଯାଞ୍ଚ + ପ୍ୟାକେଜିଂ + ମାଲ ପରିବହନ + ପୁନଃକାର୍ଯ୍ୟ)
÷ ଗ୍ରହଣୀୟ ପରିମାଣ
ଯଦି ଏକ ଶସ୍ତା କଞ୍ଚାମାଲ ଅସ୍ଥିର ମେସିନିଂ, ଅତ୍ୟଧିକ ଉପକରଣ ଘଷିବା କିମ୍ବା ଅସଙ୍ଗତ ବୋର୍ ପରିମାଣର କାରଣ ହୁଏ, ତେବେ ଏହା ଅଧିକ ଗ୍ରହଣୀୟ ଅଂଶ ମୂଲ୍ୟ ସୃଷ୍ଟି କରିପାରେ।
୭. କ୍ରେତାମାନେ କେଉଁ ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟ୍ ମାଗିବା ଉଚିତ?
କଷ୍ଟମ୍ ଏବଂ ବଲ୍କ ଅର୍ଡର ପାଇଁ, ଅଂଶର ବିପଦ ସହିତ ମେଳ ଖାଉଥିବା ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଅନୁରୋଧ କରନ୍ତୁ।
ସାଧାରଣ ଡକ୍ୟୁମେଣ୍ଟଗୁଡ଼ିକରେ ଏହା ଅନ୍ତର୍ଭୁକ୍ତ ହୋଇପାରେ:
- ସାମଗ୍ରୀ ସାର୍ଟିଫିକେଟ୍
- ରାସାୟନିକ ଗଠନ
- ଯେଉଁଠାରେ ପ୍ରଯୁଜ୍ୟ ସେଠାରେ ଯାନ୍ତ୍ରିକ ସମ୍ପତ୍ତି ତଥ୍ୟ
- ହିଟ୍ କିମ୍ବା ବ୍ୟାଚ୍ ନମ୍ବର
- ଡାଇମେନ୍ସନାଲ୍ ନିରୀକ୍ଷଣ ରିପୋର୍ଟ
- ବୋର୍ ଏବଂ ବାହାର ବ୍ୟାସର ଫଳାଫଳ
- ସମକେନ୍ଦ୍ରିକତା କିମ୍ବା ଗୋଲାକାରତା ଫଳାଫଳ
- ପୃଷ୍ଠ ନିରୀକ୍ଷଣ ରେକର୍ଡ
- ପ୍ରଥମ-ନିରୀକ୍ଷଣ ରିପୋର୍ଟ
- ଲୁବ୍ରିକେସନ୍ କିମ୍ବା ପ୍ଲଗ୍-ଲେଆଉଟ୍ ସୁନିଶ୍ଚିତକରଣ
- ଫଟୋ ପ୍ୟାକ୍ କରିବା
- ଆବଶ୍ୟକ ହେଲେ ତୃତୀୟ-ପକ୍ଷ ଯାଞ୍ଚ ରିପୋର୍ଟ
ଏକ ସାମଗ୍ରୀ ପ୍ରମାଣପତ୍ର ଯୋଗାଇ ଦିଆଯାଇଥିବା ସାମଗ୍ରୀ ସୂଚନାକୁ ନିଶ୍ଚିତ କରେ। ଏହା ସ୍ୱୟଂଚାଳିତ ଭାବରେ ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ପ୍ରତ୍ୟେକ ସମାପ୍ତ ବୁଶିଂ ଚିତ୍ର ସହିତ ମେଳ ଖାଉଛି।
ସାର୍ଟିଫିକେସନ୍ ଏବଂ ଗୁଣବତ୍ତା ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ପାଇଁ, ସାଇମ୍ବର ମେଟାଲ୍ସ ସମୀକ୍ଷା କରନ୍ତୁଗୁଣବତ୍ତା ନିଶ୍ଚିତକରଣପୃଷ୍ଠା।
ଉତ୍ପାଦନ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡକୁ ପରିଭାଷିତ କରନ୍ତୁ। ନଚେତ୍, ଅଂଶଗୁଡ଼ିକ ମେସିନ୍, ପ୍ୟାକ୍ ଏବଂ ପଠାଯିବା ପରେ ପ୍ରାୟତଃ ବିବାଦ ଦେଖାଦିଏ।
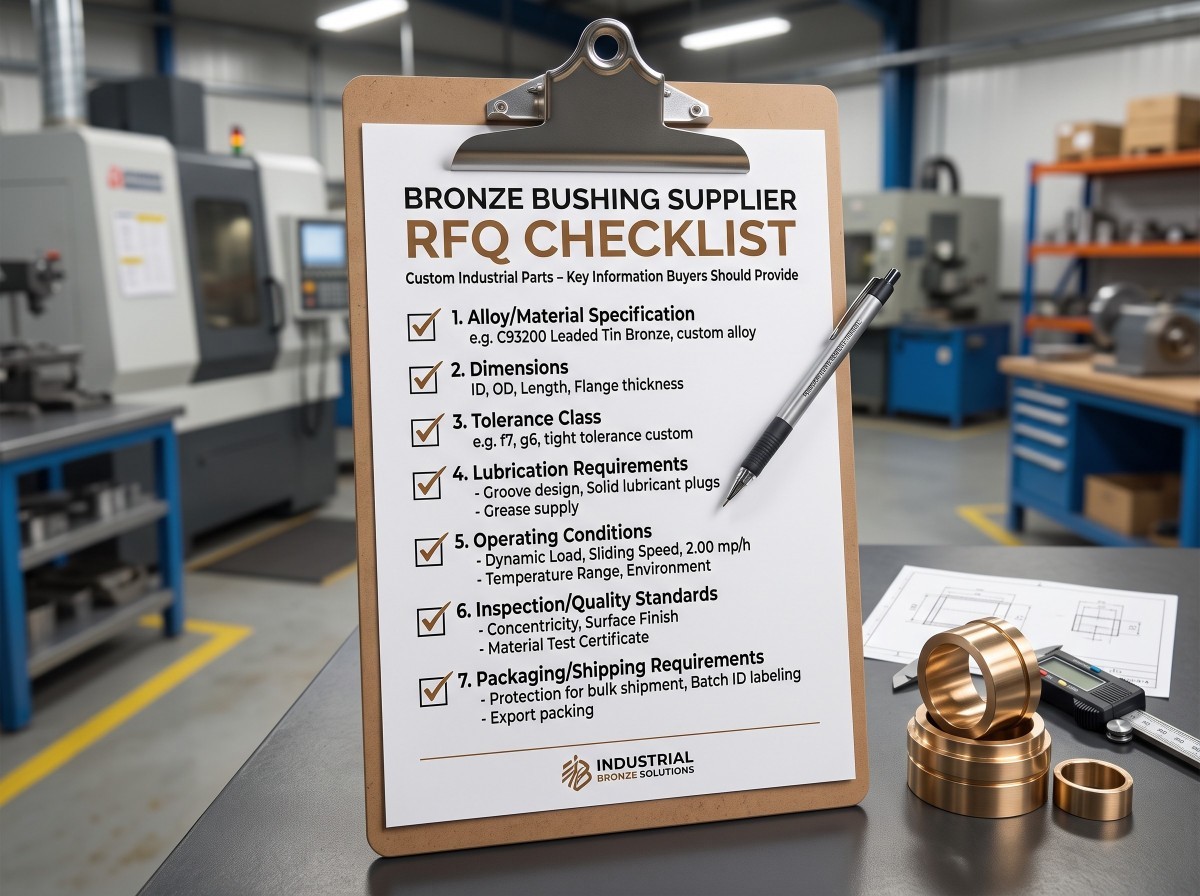
୮. ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀଙ୍କ ପାଇଁ RFQ ଚେକଲିଷ୍ଟ
ଏକ ସମ୍ପୂର୍ଣ୍ଣ RFQ ରେ ନିମ୍ନଲିଖିତ ସୂଚନା ଅନ୍ତର୍ଭୁକ୍ତ ହେବା ଉଚିତ।
ସାମଗ୍ରୀ
- ବ୍ରୋଞ୍ଜ ଗ୍ରେଡ୍ କିମ୍ବା ଅନୁମୋଦିତ ବିକଳ୍ପଗୁଡ଼ିକ
- ପ୍ରଯୁଜ୍ୟ ମାନକ
- ସାମଗ୍ରୀର ଅବସ୍ଥା
- କଠିନ, ଢାଳି, ସିଣ୍ଟରଡ୍ କିମ୍ବା ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଂ ନିର୍ମାଣ
- ପରିବେଶଗତ ଏବଂ ଅନୁପାଳନ ଆବଶ୍ୟକତା
ଜ୍ୟାମିତି
- 2D ଚିତ୍ର
- ଯଦି ଉପଲବ୍ଧ ଥାଏ ତେବେ 3D ମଡେଲ୍
- ବୋର ବ୍ୟାସ ଏବଂ ସହନଶୀଳତା
- ବାହ୍ୟ ବ୍ୟାସ ଏବଂ ସହନଶୀଳତା
- ମୋଟ ଦୈର୍ଘ୍ୟ
- ଫ୍ଲେଞ୍ଜ ପରିସର
- ତେଲ ଗାତ ଏବଂ ଗ୍ରୀସ୍ ଗ୍ରୁଭ୍
- ଚାମ୍ଫର୍ସ ଏବଂ ବ୍ୟାସାର୍ଦ୍ଧ
କାର୍ଯ୍ୟ ସର୍ତ୍ତାବଳୀ
- ରେଡିଆଲ୍ ଏବଂ ଅକ୍ଷୀୟ ଭାର
- ସ୍ଲାଇଡିଂ ଗତି
- ଗତିର ପ୍ରକାର
- ତାପମାତ୍ରା ପରିସର
- ଲୁବ୍ରିକେସନ୍ ପଦ୍ଧତି
- ପ୍ରଦୂଷଣ ଏବଂ କ୍ଷୟ ସଂସ୍ପର୍ଶ
- ପ୍ରତ୍ୟାଶିତ ସେବା ଚକ୍ର
ମେଟିଂ ଉପାଦାନଗୁଡ଼ିକ
- ଶାଫ୍ଟ ସାମଗ୍ରୀ
- ଶାଫ୍ଟ କଠୋରତା
- ଶାଫ୍ଟ ପୃଷ୍ଠ ଫିନିସ୍
- ଘର ସାମଗ୍ରୀ
- ଘର ଫିଟ୍
- ଶ୍ରେଣୀବଦ୍ଧତା ଆବଶ୍ୟକତା
ଉତ୍ପାଦନ ଏବଂ ଗୁଣବତ୍ତା
- ପ୍ରୋଟୋଟାଇପ୍ ପରିମାଣ
- ବ୍ୟାଚ୍ ପରିମାଣ
- ବାର୍ଷିକ ଚାହିଦା
- ପ୍ରଥମ-ନିରୀକ୍ଷଣ
- ନମୁନା ଯୋଜନା
- ଡାଇମେନ୍ସନାଲ୍ ରିପୋର୍ଟ ଆବଶ୍ୟକତା
- ମ୍ୟାଟେରିଆଲ୍ ସାର୍ଟିଫିକେଟ୍
- ପ୍ୟାକେଜିଂ ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ
- ଟାର୍ଗେଟ ଡେଲିଭରି ୱିଣ୍ଡୋ
ଚିତ୍ର ଏବଂ କାର୍ଯ୍ୟ ସର୍ତ୍ତାବଳୀ ପଠାନ୍ତୁRFQ ପାଇଁ ସିମ୍ବର ମେଟାଲ୍ ସହିତ ଯୋଗାଯୋଗ କରନ୍ତୁତେଣୁ କୋଟେସନ୍ ପୂର୍ବରୁ ସାମଗ୍ରୀ ଏବଂ ଉତ୍ପାଦନ ପଥ ସମୀକ୍ଷା କରାଯାଇପାରିବ।
୯. ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀଙ୍କ ତୁଳନା କିପରି କରିବେ
| ମୂଲ୍ୟାଙ୍କନ କ୍ଷେତ୍ର | ଯୋଗାଣକାରୀଙ୍କ ଦୁର୍ବଳ ପ୍ରତିକ୍ରିୟା | ଯୋଗାଣକାରୀଙ୍କ ଦୃଢ଼ ପ୍ରତିକ୍ରିୟା |
|---|---|---|
| ସାମଗ୍ରୀ | ପ୍ରଶ୍ନ ବିନା ଅନୁରୋଧିତ ଗ୍ରେଡ୍ ଉଦ୍ଧୃତ କରେ | ଭାର, ଗତି, ପରିବେଶ ଏବଂ ଶାଫ୍ଟ ଅବସ୍ଥା ଯାଞ୍ଚ କରେ। |
| ସହନଶୀଳତା | "କଡ଼ା ସହନଶୀଳତା ଉପଲବ୍ଧ" ବୋଲି କୁହନ୍ତି | ବୋର୍, OD, ଗୋଲାକାରତା ଏବଂ ଯାଞ୍ଚ ପଦ୍ଧତିକୁ ପରିଭାଷିତ କରେ। |
| ଲୁବ୍ରିକେସନ୍ | ଏକ ସାଧାରଣ ଗ୍ରୁଭ୍ ପାଟର୍ନ ପ୍ରଦାନ କରେ | ଗତି, ଭାର, ଗତି ଏବଂ ଲୁବ୍ରିକେଣ୍ଟର ସମୀକ୍ଷା କରେ |
| ମେସିନିଂ | କେବଳ ଖଣ୍ଡ ମୂଲ୍ୟ ଅନୁସାରେ କୋଟ୍ | ମାର୍ଗ, ଭତ୍ତା, ଉପକରଣ ଏବଂ ଉପଜ ବ୍ୟାଖ୍ୟା କରେ |
| ଗୁଣବତ୍ତା | କେବଳ ଏକ ସାମଗ୍ରୀ ପ୍ରମାଣପତ୍ର ପ୍ରଦାନ କରେ | ଡ୍ରଇଂ ଆବଶ୍ୟକତା ସହିତ ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟଗୁଡ଼ିକୁ ମେଳ କରେ। |
| ଯୋଗାଯୋଗ | ଉତ୍ପାଦନ ପରେ ସମସ୍ୟା ପାଇଁ ଅପେକ୍ଷା କରେ | ଅନୁମୋଦନ ପୂର୍ବରୁ ନିଖୋଜ ଥିବା ବୈଷୟିକ ସୂଚନା ଚିହ୍ନଟ କରେ |
| ପ୍ୟାକେଜିଙ୍ଗ୍ | ସମୀକ୍ଷା ବିନା ମାନକ ପ୍ୟାକିଂ ବ୍ୟବହାର କରେ | ପ୍ରଭାବ, କ୍ଷୟ ଏବଂ ବିକୃତି ବିରୁଦ୍ଧରେ ସୁରକ୍ଷା ସୁନିଶ୍ଚିତ କରେ |
ସର୍ବୋତ୍ତମ ବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀମାନେ ସର୍ବଦା ସର୍ବନିମ୍ନ ପ୍ରଥମ କୋଟେସନ୍ ପାଆନ୍ତି ନାହିଁ।
ସେମାନେ ହେଉଛନ୍ତି ଯୋଗାଣକାରୀ ଯେଉଁମାନେ ନିମ୍ନଲିଖିତ ବିପଦକୁ ହ୍ରାସ କରନ୍ତି:
- ପ୍ରତ୍ୟାଖ୍ୟାନ କରାଯାଇଥିବା ବ୍ୟାଚଗୁଡ଼ିକ
- ସମୟ ପୂର୍ବରୁ ପିନ୍ଧିବା
- ଶାଫ୍ଟ କ୍ଷତି
- ବିଧାନସଭା ସଂଶୋଧନ
- ଜରୁରୀକାଳୀନ ବଦଳ
- ଯୋଜନାବଦ୍ଧ ଡାଉନଟାଇମ୍
FAQ: ବ୍ରୋଞ୍ଜ ବୁଶିଙ୍ଗ ଯୋଗାଣକାରୀ
ପ୍ରତ୍ୟେକ ବୁଶିଂ ପାଇଁ କୌଣସି ଏକକ ସର୍ବୋତ୍ତମ ଗ୍ରେଡ୍ ନାହିଁ। ଟିନ୍ ବ୍ରୋଞ୍ଜ, ଲିଡେଡ୍ ଟିନ୍ ବ୍ରୋଞ୍ଜ, ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ, ଫସଫର ବ୍ରୋଞ୍ଜ ଏବଂ ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଂ ବ୍ରୋଞ୍ଜ ଭାର, ଗତି, ଘଷା, କ୍ଷୟ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ ଆବଶ୍ୟକତାର ବିଭିନ୍ନ ମିଶ୍ରଣକୁ ସେବା ପ୍ରଦାନ କରନ୍ତି। ସଠିକ୍ ଗ୍ରେଡ୍ କାର୍ଯ୍ୟ ଅବସ୍ଥା ଏବଂ ଚିତ୍ରାଙ୍କନରୁ ଚୟନ କରାଯିବା ଉଚିତ।
ଭାର, ଗତି, ଶାଫ୍ଟ ଅବସ୍ଥା, କ୍ଲିୟରାନ୍ସ ଏବଂ ଲୁବ୍ରିକେସନ୍ ସଠିକ୍ ଭାବରେ ନିୟନ୍ତ୍ରିତ ହେଲେ କିଛି ବ୍ରୋଞ୍ଜ ଗ୍ରେଡ୍ ଭାରୀ-ଲୋଡ୍ ପ୍ରୟୋଗ ପାଇଁ ଉପଯୁକ୍ତ। ଆଲୁମିନିୟମ୍ ବ୍ରୋଞ୍ଜ ଏବଂ ମନୋନୀତ ଟିନ୍ ବ୍ରୋଞ୍ଜ ଗ୍ରେଡ୍ଗୁଡ଼ିକୁ ଦାବିଦାର ସେବା ପାଇଁ ବିଚାର କରାଯାଇପାରେ, କିନ୍ତୁ ପ୍ରକୃତ ଚାପ, ବେଗ, ତାପମାତ୍ରା ଏବଂ ଡ୍ୟୁଟି ଚକ୍ର ସମୀକ୍ଷା କରାଯିବା ଆବଶ୍ୟକ।
ନା। କିଛି ବ୍ରୋଞ୍ଜ ବୁଶିଂ ତେଲ ଗ୍ରୁଭ୍, ଗ୍ରୀସ୍ ଗ୍ରୁଭ୍, ତେଲ ଇମ୍ପ୍ରେଗ୍ନେସନ୍ କିମ୍ବା କଠିନ ଲୁବ୍ରିକେଟିଂ ପ୍ଲଗ୍ ବ୍ୟବହାର କରେ। ଏକ ସ୍ୱୟଂ-ଲୁବ୍ରିକେଟିଂ ଡିଜାଇନ୍ ନିୟମିତ ଗ୍ରୀସ୍ ଯୋଗାଣକୁ ହ୍ରାସ କରିପାରେ, କିନ୍ତୁ ଏଥିପାଇଁ ସଠିକ୍ କ୍ଲିୟରାନ୍ସ, ଆଲାଇନ୍ମେଣ୍ଟ୍ ଏବଂ ଶାଫ୍ଟ ପ୍ରସ୍ତୁତି ଆବଶ୍ୟକ।
ଡ୍ରଇଂରେ ସମାପ୍ତ ବୋର୍, ବାହ୍ୟ ବ୍ୟାସ, ଲମ୍ବ, କାନ୍ଥ ଘନତା, ସମକେନ୍ଦ୍ରିକତା ଏବଂ ଗୋଲାକାରତା ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ। କେବଳ "ଉଚ୍ଚ ସଠିକତା" ପାଇଁ ପଚାରନ୍ତୁ ନାହିଁ। ଯୋଗାଣକାରୀଙ୍କୁ କାର୍ଯ୍ୟକ୍ଷମ କ୍ଲିୟରାନ୍ସ ଗଣନା କରିବା ପାଇଁ ଶାଫ୍ଟ ଫିଟ୍, ହାଉସିଂ ଫିଟ୍ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ତାପମାତ୍ରା ମଧ୍ୟ ଆବଶ୍ୟକ।
ହଁ। ବ୍ରୋଞ୍ଜ ଟ୍ୟୁବ୍ କିମ୍ବା ଦଣ୍ଡରୁ ମେସିନିଂ ପ୍ରୋଟୋଟାଇପ୍, ବଦଳ ଅଂଶ, କଷ୍ଟମ୍ ପରିମାପ ଏବଂ କିଛି ଉତ୍ପାଦନ ପରିମାଣ ପାଇଁ ବ୍ୟବହାରିକ ହୋଇପାରେ। ଯୋଗାଣକାରୀ ସାମଗ୍ରୀ ବ୍ୟବହାର, ମେସିନିଂ ଭତ୍ତା, ଉପକରଣ ଖର୍ଚ୍ଚ, କାଷ୍ଟିଂ ମାର୍ଗ ଏବଂ ଯାଞ୍ଚ ଆବଶ୍ୟକତା ତୁଳନା କରିବା ଉଚିତ।
ଚିତ୍ର, ମିଶ୍ରଧାତୁ କିମ୍ବା ଅନୁମୋଦିତ ସାମଗ୍ରୀ ପରିସର, ପରିମାଣ, ବୋର୍ ଏବଂ OD ସହନଶୀଳତା, ଲୁବ୍ରିକେସନ୍ ପଦ୍ଧତି, ଭାର, ଗତି, ତାପମାତ୍ରା, ଶାଫ୍ଟ ସୂଚନା, ପୃଷ୍ଠ ଆବଶ୍ୟକତା, ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟ, ପ୍ୟାକେଜିଂ ଆବଶ୍ୟକତା ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ ପଠାନ୍ତୁ।
ଅନ୍ତିମ କ୍ରେତା ଟେକଆୱେ
ସମୀକ୍ଷା କରିବା ସମୟରେବ୍ରୋଞ୍ଜ ବୁଶିଂ ଯୋଗାଣକାରୀ, କେବଳ ପଚାରନ୍ତୁ ନାହିଁ:
"ତୁମର ପ୍ରତି ଖଣ୍ଡର ମୂଲ୍ୟ କେତେ?"
ଏହା ପରିବର୍ତ୍ତେ ପଚାରନ୍ତୁ:
"ଆପଣ ପ୍ରମାଣ କରିପାରିବେ କି ଯେ ଚୟନିତ ସାମଗ୍ରୀ, ସମାପ୍ତ ସହନଶୀଳତା, ଲୁବ୍ରିକେସନ୍ ପଦ୍ଧତି ଏବଂ ଉତ୍ପାଦନ ପଥ ଆମର ପ୍ରକୃତ ସେବା ସର୍ତ୍ତାବଳୀ ସହିତ ମେଳ ଖାଉଛି?"
ସେହି ପ୍ରଶ୍ନ ଆଲୋଚନାକୁ ସରଳ ସାମଗ୍ରୀ ବିକ୍ରୟରୁ ବିପଦ ନିୟନ୍ତ୍ରଣକୁ ପରିବର୍ତ୍ତନ କରେ।
ସିମ୍ବର ମେଟାଲ୍ ବ୍ରୋଞ୍ଜ ସାମଗ୍ରୀ ଚୟନ, କଷ୍ଟମ୍ ମେସିନିଂ, ସମାପ୍ତ ବୁଶିଂ ସମୀକ୍ଷା ଏବଂ ଶିଳ୍ପ ଉପାଦାନ ପାଇଁ ଯୋଗାଣ-ଶୃଙ୍ଖଳ ସମନ୍ୱୟକୁ ସମର୍ଥନ କରେ। ଆପଣ ମଧ୍ୟ ସମୀକ୍ଷା କରିପାରିବେOEM ବ୍ରୋଞ୍ଜ ସ୍ଲିଭ୍ ବିୟରିଂ ଯୋଗାଣକାରୀପୃଷ୍ଠା ଏବଂଉଚ୍ଚ-କ୍ଷମତାସମ୍ପନ୍ନ ଟିନ୍ ବ୍ରୋଞ୍ଜ ସ୍ଲିଭ୍ ବିୟରିଂପୃଷ୍ଠା।
ମୁଁ ସବୁବେଳେ ସିମ୍ବର ମେଟାଲର ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦ ବିଷୟରେ ଉଲ୍ଲେଖ କରିବାକୁ ଚାହୁଁଛି, ଏବଂ ଏହି ୱେବସାଇଟ୍ ବ୍ୟବହାର କରନ୍ତୁhttps://www.cymbermetal.com/ସେମାନଙ୍କ ବିଷୟରେ ଅଧିକ ଜାଣିବା ପାଇଁ।
ପୋଷ୍ଟ ସମୟ: ସେପ୍ଟେମ୍ବର-୨୬-୨୦୨୬