
ପ୍ରକାଶନ ତାରିଖ: ଜୁନ୍ ୨୯, ୨୦୨୬
ଲେଖକ: ହୁ ୟାନୱେଇ, ସିମ୍ବର ଧାତୁ ବୈଷୟିକ ବିଶେଷଜ୍ଞ
ଶୀଘ୍ର ଉତ୍ତର
ଏକ କଷ୍ଟମ୍ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ପାଇଁ ଟୁଲିଂ ଖର୍ଚ୍ଚ ହ୍ରାସ କରିବା ପାଇଁ, କ୍ରେତାମାନେ ନିଶ୍ଚିତ କରିବା ଉଚିତ ଯେ ଅଂଶଟିକୁ ପ୍ରକୃତରେ ଏକ ନୂତନ ଏକ୍ସଟ୍ରୁଜନ୍ ଡାଇ ଆବଶ୍ୟକ କି ନାହିଁ, କିମ୍ବା ଏହାକୁ ପୂର୍ବରୁ ଥିବା ବ୍ରାସ୍ ବାର୍, ବ୍ରାସ୍ ଷ୍ଟ୍ରିପ୍, ବ୍ରାସ୍ ଟ୍ୟୁବ୍, ବ୍ରାସ୍ ପ୍ଲେଟ୍, କିମ୍ବା CNC-ମଶିନିଂ ବ୍ରାସ୍ ଷ୍ଟକ୍ ରୁ ଉତ୍ପାଦନ କରାଯାଇପାରିବ କି ନାହିଁ।
ବିଦେଶୀ କ୍ରୟ ଦଳଗୁଡ଼ିକ ପାଇଁ, କେବଳ "ଡାଇ ଖର୍ଚ୍ଚ କେତେ?" ପଚାରିବା ହିଁ ମୁଖ୍ୟ କଥା ନୁହେଁ? ଉତ୍ପାଦନ ମାର୍ଗ ନିଶ୍ଚିତ କରିବା ପୂର୍ବରୁ ଚିତ୍ରାଙ୍କନ, ବାର୍ଷିକ ଚାହିଦା, ସହନଶୀଳତା, ବ୍ରାସ୍ ଗ୍ରେଡ୍, MOQ, ପୃଷ୍ଠ ଆବଶ୍ୟକତା, ମେସିନିଂ ଭତ୍ତା ଏବଂ ଚୂଡ଼ାନ୍ତ ଆବେଦନ ସମୀକ୍ଷା କରିବା ଏକ ଉତ୍ତମ ପଦ୍ଧତି।
ସାଇମ୍ବର ଧାତୁ ଯୋଗାଣକାରୀପିତ୍ତଳ ସାମଗ୍ରୀପିତ୍ତଳ ଗୋଲ ବାର୍, ପିତ୍ତଳ ହେକ୍ସ ବାର୍, ପିତ୍ତଳ ବର୍ଗାକାର ବାର୍, ପିତ୍ତଳ ଷ୍ଟ୍ରିପ୍, ପିତ୍ତଳ ଟ୍ୟୁବ୍, ପିତ୍ତଳ ସିଟ୍, ପିତ୍ତଳ ପ୍ଲେଟ୍, ନକଲି ପିତ୍ତଳ ବ୍ଲକ, ଏବଂସ୍ଥାୟୀ ପିତ୍ତଳ ସ୍ୱତନ୍ତ୍ର ଆକୃତି ଏକ୍ସଟ୍ରୁସନବଲ୍କ ଅର୍ଡର ପୂର୍ବରୁ କଷ୍ଟମ୍ ପ୍ରୋଫାଇଲ୍ ସମର୍ଥନ ଆବଶ୍ୟକ କରୁଥିବା କ୍ରେତାମାନଙ୍କ ପାଇଁ।
ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋକ୍ୟୁରମେଣ୍ଟରେ ଟୁଲିଂ ଖର୍ଚ୍ଚ କାହିଁକି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ?
ଯେତେବେଳେ ମାନକ ବ୍ରାସ୍ ବାର୍, ଷ୍ଟ୍ରିପ୍, ଟ୍ୟୁବ୍ କିମ୍ବା ପ୍ଲେଟ୍ ଚୂଡ଼ାନ୍ତ ଆକୃତି ଆବଶ୍ୟକତା ପୂରଣ କରିପାରନ୍ତି ନାହିଁ, ସେତେବେଳେ କଷ୍ଟମ୍ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ପ୍ରାୟତଃ ବ୍ୟବହୃତ ହୁଏ। ଏଗୁଡ଼ିକ ବୈଦ୍ୟୁତିକ ହାର୍ଡୱେର୍, ସ୍ଥାପତ୍ୟ ଅଂଶ, ସଠିକ୍ ଉପକରଣ, ଶିଳ୍ପ ସଂଯୋଗକାରୀ, ସାଜସଜ୍ଜା ଉପାଦାନ, ଯନ୍ତ୍ରପାତି ଅଂଶ ଏବଂ କଷ୍ଟମ୍ ଫିଟିଂରେ ସାଧାରଣ।
କିନ୍ତୁ ବହୁଳ ଉତ୍ପାଦନ ପୂର୍ବରୁ ଏକ୍ସଟ୍ରୁଜନ୍ ଟୁଲିଂ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ମୂଲ୍ୟ ପ୍ରଶ୍ନ ସୃଷ୍ଟି କରେ:
କ୍ରେତାଙ୍କୁ ନୂଆ ଡାଇ ପାଇଁ ଟଙ୍କା ଦେବାକୁ ପଡିବ କି?
ବିଦ୍ୟମାନ ଷ୍ଟକ୍ ବ୍ୟବହାର କରିବା ପାଇଁ ଡିଜାଇନ୍କୁ ସଜାଡ଼ି ପାରିବ କି?
ଟୁଲିଂ ଖର୍ଚ୍ଚ ବିସ୍ତାର କରିବା ପାଇଁ MOQ ଯଥେଷ୍ଟ ଅଧିକ କି?
ପ୍ରଥମ ବ୍ୟାଚ୍ ପାଇଁ CNC ମେସିନିଂ ଶସ୍ତା ହେବ କି?
ପୁନରାବୃତ୍ତି ଉତ୍ପାଦନ ପାଇଁ ଏକ ନୂତନ ଡାଇ ଯୁକ୍ତିଯୁକ୍ତ ହୋଇପାରେ, କିନ୍ତୁ ଛୋଟ ପରୀକ୍ଷଣ ଅର୍ଡର ପାଇଁ ମହଙ୍ଗା ହୋଇପାରେ। ସେଥିପାଇଁ କ୍ରେତାମାନେ କେବଳ ପ୍ରତି କିଲୋଗ୍ରାମ ସାମଗ୍ରୀ ମୂଲ୍ୟ ନୁହେଁ, ପ୍ରତି ବ୍ୟବହାରଯୋଗ୍ୟ ଅଂଶ ପାଇଁ ମୋଟ ମୂଲ୍ୟ ମୂଲ୍ୟାଙ୍କନ କରିବା ଉଚିତ।
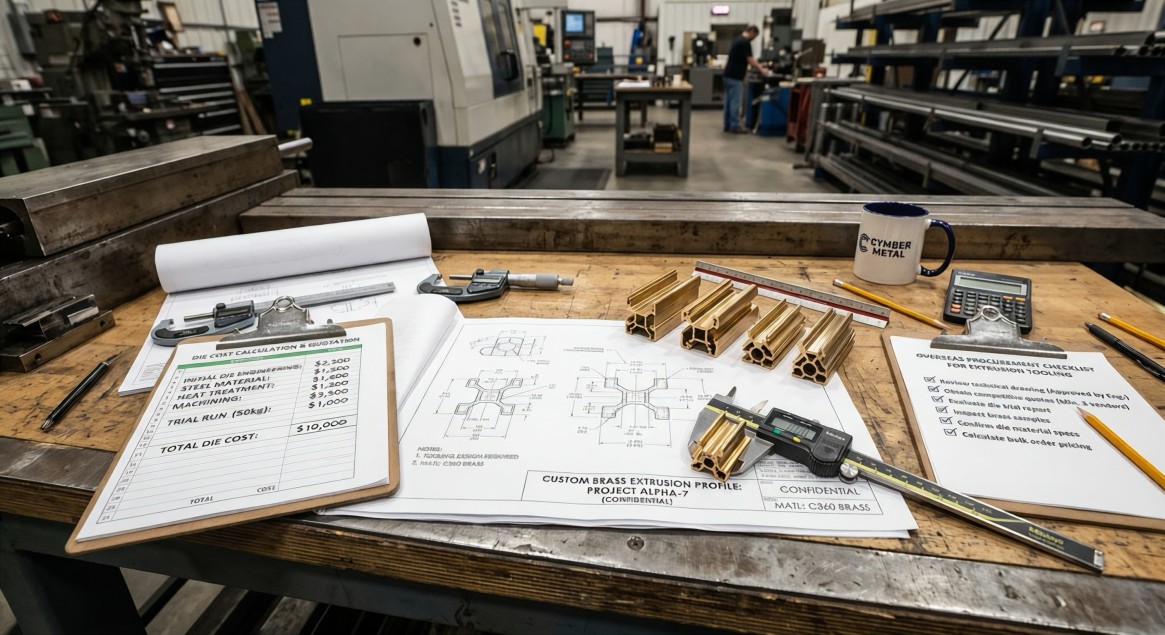
ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ରେ ଟୁଲିଂ ଖର୍ଚ୍ଚ କେତେ?
ଟୁଲିଂ ଖର୍ଚ୍ଚ ହେଉଛି ଏକ କଷ୍ଟମ୍ ବ୍ରାସ୍ ପ୍ରୋଫାଇଲ୍ ଗଠନ କରିବା ପାଇଁ ବ୍ୟବହୃତ ଏକ୍ସଟ୍ରୁସନ୍ ଡାଏ କିମ୍ବା ଛାଞ୍ଚ ତିଆରି କରିବାର ଖର୍ଚ୍ଚ। ଏହା ପ୍ରୋଫାଇଲ୍ ଜଟିଳତା, ଆକାର, ସହନଶୀଳତା, ମିଶ୍ରଧାତୁ ଗ୍ରେଡ୍, ଉତ୍ପାଦନ ପରିମାଣ ଏବଂ ପରବର୍ତ୍ତୀ ସମୟରେ ମେସିନିଂ ଆବଶ୍ୟକ କି ନାହିଁ ତାହା ଉପରେ ନିର୍ଭର କରେ।
| ମୂଲ୍ୟ କାରକ | ଏହା କାହିଁକି ଟୁଲିଂ ଖର୍ଚ୍ଚକୁ ପ୍ରଭାବିତ କରେ |
|---|---|
| ପ୍ରୋଫାଇଲର ଜଟିଳତା | ଅଧିକ ଗହ୍ବର, ପତଳା କାନ୍ଥ, କିମ୍ବା ଅନିୟମିତ ଜ୍ୟାମିତି ଡାଏ କଷ୍ଟକରତା ବୃଦ୍ଧି କରେ। |
| ପିତଳ ଗ୍ରେଡ୍ | ଫ୍ରି-ମସିନିଂ ବ୍ରାସ୍, କାର୍ଟ୍ରିଜ୍ ବ୍ରାସ୍, ଏବଂ ସ୍ୱତନ୍ତ୍ର ବ୍ରାସ୍ ମିଶ୍ରଧାତୁ ଭିନ୍ନ ଭାବରେ ପ୍ରକ୍ରିୟାକରଣ କରନ୍ତି। |
| ସହନଶୀଳତା | କଡ଼ା ଡାଇମେନ୍ସନାଲ ସହନଶୀଳତା ପାଇଁ ଅଧିକ ଡାଇ ଆଡଜଷ୍ଟମେଣ୍ଟ ଆବଶ୍ୟକ ହୋଇପାରେ |
| ପୃଷ୍ଠ ଆବଶ୍ୟକତା | ସାଜସଜ୍ଜା ପ୍ରୋଫାଇଲଗୁଡ଼ିକୁ ଉତ୍ତମ ପୃଷ୍ଠ ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକ |
| MOQ | ଅଧିକ ଖଣ୍ଡରେ ଅଧିକ ପରିମାଣର ସ୍ପ୍ରେଡ୍ ଡାଏ ଖର୍ଚ୍ଚ |
| ଦ୍ୱିତୀୟ ମେସିନିଂ | ଡ୍ରିଲିଂ, ମିଲିଂ, ସ୍ଲଟିଂ ଏବଂ ଚାମ୍ଫରିଂ ମୋଟ ଖର୍ଚ୍ଚକୁ ପ୍ରଭାବିତ କରେ। |
| ଟ୍ରାଏଲ୍ ଅର୍ଡର ପରିମାଣ | ଛୋଟ ବ୍ୟାଚ୍ ପ୍ରତି ଅଂଶ ପାଇଁ ଟୁଲିଂ ଖର୍ଚ୍ଚକୁ ଅତ୍ୟଧିକ ଅଧିକ ଦେଖାଇପାରେ |
ଏହି କାରଣରୁ, ଜଣେ ନିର୍ଭରଯୋଗ୍ୟ ଯୋଗାଣକାରୀ ଚୂଡ଼ାନ୍ତ ମୂଲ୍ୟ ଦେବା ପୂର୍ବରୁ ଚିତ୍ରାଙ୍କନ ସମୀକ୍ଷା କରିବା ଉଚିତ।
ନୂତନ ଡାଇ ଖୋଲିବା ପୂର୍ବରୁ ପିତ୍ତଳ ଉତ୍ପାଦ ବିକଳ୍ପଗୁଡ଼ିକ
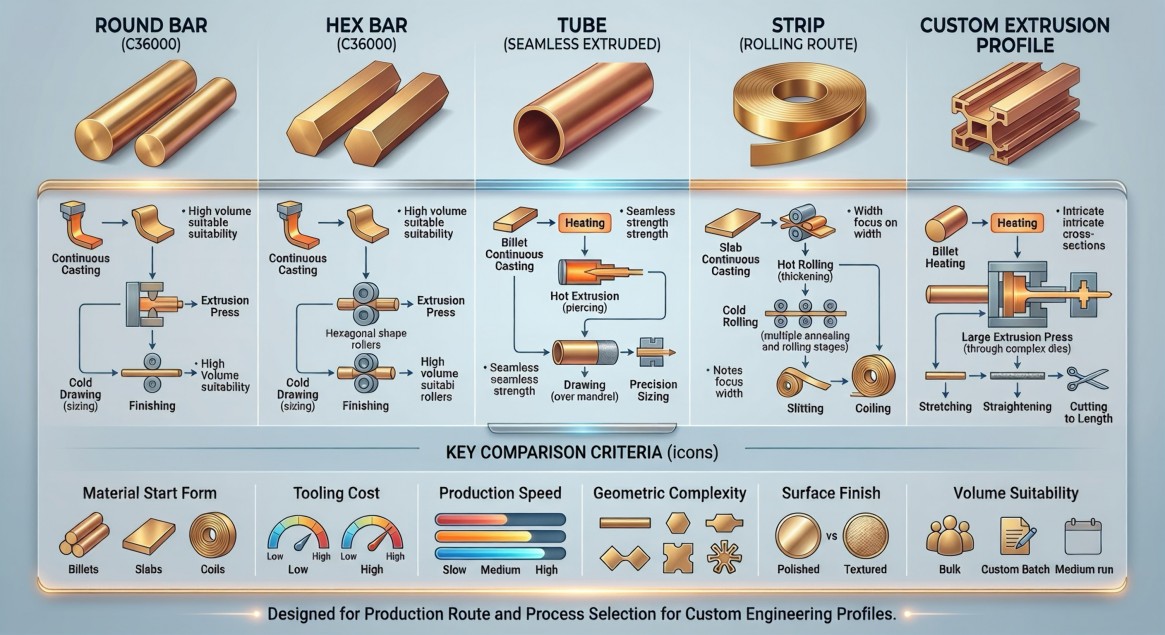
ଏକ କଷ୍ଟମ୍ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ସୁନିଶ୍ଚିତ କରିବା ପୂର୍ବରୁ, କ୍ରେତାମାନେ ବିକଳ୍ପ ଷ୍ଟକ୍ ରୁଟ୍ ତୁଳନା କରିବା ଉଚିତ।
| ଆବଶ୍ୟକତା | ସମ୍ଭାବ୍ୟ CYMBER ଉତ୍ପାଦ ମାର୍ଗ | କ୍ରେତା ଲାଭ |
|---|---|---|
| ଗୋଲାକାର ଘୂର୍ଣ୍ଣିତ ଅଂଶ | C36000 ପିତଳ ଗୋଲ ବାର୍ | ଭଲ ମେସିନ୍ କ୍ଷମତା, କମ୍ ଟୁଲିଂ ବିପଦ |
| ହେକ୍ସ ଫିଟିଂ କିମ୍ବା ବାଦାମ | H59 ବ୍ରାସ୍ ହେକ୍ସ ବାର୍ | କାଟିବା, ମୋଡ଼ିବା ଏବଂ ସୂତାଯୁକ୍ତ ଅଂଶ ପାଇଁ ଉପଯୁକ୍ତ |
| ଷ୍ଟାମ୍ପିଂ କିମ୍ବା ଟର୍ମିନାଲଗୁଡ଼ିକ | C26000 ପିତଳ ଷ୍ଟ୍ରିପ୍ | କଏଲ, ଟର୍ମିନାଲ, ସିଲ୍ଡିଂ ଏବଂ ଷ୍ଟାମ୍ପିଂ ପାଇଁ ଭଲ |
| ଟ୍ୟୁବ୍-ଆକୃତିର ଅଂଶ | H65/H70/H90 ପିତଳ ଟ୍ୟୁବ୍ | କଷ୍ଟମ୍ ହୋଲୋ ଏକ୍ସଟ୍ରୁସନ ଟୁଲିଂ ଏଡ଼ାଇପାରେ |
| ଅନିୟମିତ ପ୍ରୋଫାଇଲ୍ | ପିତ୍ତଳର ସ୍ୱତନ୍ତ୍ର ଆକୃତିର ଏକ୍ସଟ୍ରୁଜନ୍ | ଯେତେବେଳେ ଷ୍ଟକ୍ ଆକାର ଡିଜାଇନ୍ ସହିତ ପୂରଣ କରିନପାରେ ସେତେବେଳେ ଉପଯୁକ୍ତ |
| ପ୍ଲେଟ୍ କିମ୍ବା ଫ୍ଲାଟ୍ ଅଂଶ | ପିତ୍ତଳ ଚାଦର / ପିତ୍ତଳ ପ୍ଲେଟ୍ପିତ୍ତଳ ଉତ୍ପାଦ | ଫ୍ଲାଟ, ମିଲ୍ଡ କିମ୍ବା ପଞ୍ଚଡ୍ ଉପାଦାନ ପାଇଁ ଉପଯୋଗୀ |
ଏହି ପଦକ୍ଷେପ ଉତ୍ପାଦନ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ଟୁଲିଂ ଖର୍ଚ୍ଚ ସଞ୍ଚୟ କରିପାରିବ। ଅନେକ କ୍ଷେତ୍ରରେ, ଏକ ଛୋଟ ଡିଜାଇନ୍ ପରିବର୍ତ୍ତନ ଏକ କଷ୍ଟମ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ସମସ୍ୟାକୁ ଷ୍ଟକ୍-ପ୍ଲସ୍-ମସିନିଂ ସମାଧାନରେ ପରିଣତ କରିପାରେ।
ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ବନାମ ସିଏନସି ମେସିନିଂ: କେଉଁଟି ଶସ୍ତା?
କଷ୍ଟମ୍ ବ୍ରାସ୍ ପ୍ରୋଫାଇଲ୍ ପାଇଁ, କୌଣସି ଗୋଟିଏ ଉତ୍ତର ନାହିଁ। ସର୍ବୋତ୍ତମ ମାର୍ଗ ଅର୍ଡର ପରିମାଣ ଏବଂ ଜ୍ୟାମିତି ଉପରେ ନିର୍ଭର କରେ।
| ଉତ୍ପାଦନ ମାର୍ଗ | ପାଇଁ ସର୍ବୋତ୍ତମ | ସୀମା |
|---|---|---|
| ନୂତନ ପିତଳ ଏକ୍ସଟ୍ରୁଜନ ଡାଏ | ବାରମ୍ବାର ବଲ୍କ ଅର୍ଡର, ଲମ୍ବା ପ୍ରୋଫାଇଲ୍, ସ୍ଥିର କ୍ରସ୍-ସେକ୍ସନ୍ | ଆଗୁଆ ଟୁଲିଂ ଖର୍ଚ୍ଚ ଏବଂ MOQ |
| ପିତଳ ବାର୍ ରୁ CNC ମେସିନିଂ | ପରୀକ୍ଷଣ ଅର୍ଡର, ଛୋଟ ରନ୍, ସଠିକ୍ ଅଂଶ | ୟୁନିଟ୍ ମେସିନିଂ ଖର୍ଚ୍ଚ ଅଧିକ |
| ପିତ୍ତଳ ପ୍ଲେଟରୁ ମିଲିଂ | ଫ୍ଲାଟ କିମ୍ବା ଅର୍ଦ୍ଧ-ଫ୍ଲାଟ କଷ୍ଟମ୍ ଆକୃତିଗୁଡ଼ିକ | ସାମଗ୍ରୀ ଅପଚୟ ଅଧିକ ହୋଇପାରେ |
| ପିତ୍ତଳ ପଟିରୁ ଷ୍ଟାମ୍ପିଂ | ପତଳା ଅଂଶ, ଟର୍ମିନାଲ, ବୈଦ୍ୟୁତିକ ସମ୍ପର୍କ | ଷ୍ଟାମ୍ପିଂ ଟୁଲିଂ ଆବଶ୍ୟକ |
| ପିତ୍ତଳ ଟ୍ୟୁବ୍ ପରିବର୍ତ୍ତନ | ଫମ୍ପା କିମ୍ବା ହାତ ପରି ଅଂଶ | ଆକୃତିର ନମନୀୟତା ସୀମିତ। |
ଏକ ବ୍ୟବହାରିକ ନିୟମ:
ଛୋଟ ପରୀକ୍ଷଣ ଅର୍ଡର: ଷ୍ଟକ୍ + CNC ମେସିନିଂ ବିଷୟରେ ବିଚାର କରନ୍ତୁ।
ବାରମ୍ବାର ବଲ୍କ ଅର୍ଡର: ଏକ୍ସଟ୍ରୁଜନ ଟୁଲିଂ ବିଷୟରେ ବିଚାର କରନ୍ତୁ।
ଉଚ୍ଚ-ସଠିକତା ପତଳା ଅଂଶ: ଷ୍ଟ୍ରିପ୍ + ଷ୍ଟାମ୍ପିଂ ବିଚାର କରନ୍ତୁ।
ଖୋଳା ଅଂଶ: ପ୍ରଥମେ ମାନକ ପିତ୍ତଳ ଟ୍ୟୁବ୍ ଯାଞ୍ଚ କରନ୍ତୁ।
CYMBER କଷ୍ଟମ ପ୍ରକ୍ରିୟାକରଣ ସମନ୍ୱୟକୁ ସମର୍ଥନ କରିପାରିବସିଏନସି ମେସିନିଂ କର୍ମଶାଳାଯେତେବେଳେ କ୍ରେତାମାନଙ୍କୁ ପିତ୍ତଳ ଷ୍ଟକକୁ ସମାପ୍ତ ଅଂଶରେ ପରିବର୍ତ୍ତନ କରିବାକୁ ପଡିବ।
MOQ କିପରି ପ୍ରକୃତ ଉପକରଣ ମୂଲ୍ୟକୁ ପରିବର୍ତ୍ତନ କରେ
ପ୍ରତି ବ୍ୟବହାରଯୋଗ୍ୟ ଖଣ୍ଡ ପାଇଁ ଉପକରଣ ଖର୍ଚ୍ଚ ଗଣନା କରାଯିବା ଉଚିତ।
ପ୍ରତି ଖଣ୍ଡ ପାଇଁ ଉପକରଣ ଖର୍ଚ୍ଚ =
ମୋଟ ଉପକରଣ ଖର୍ଚ୍ଚ / ବ୍ୟବହାରଯୋଗ୍ୟ ପରିମାଣ
ଉଦାହରଣ:
| ଅର୍ଡର ପରିମାଣ | ଟୁଲିଂ ଖର୍ଚ୍ଚ | ପ୍ରତି ଖଣ୍ଡ ପାଇଁ ଟୁଲିଂ ଖର୍ଚ୍ଚ |
|---|---|---|
| ୫୦୦ ପିସ୍ | USD 800 | ଆମେରିକୀୟ ଡଲାର ୧.୬୦ |
| ୨,୦୦୦ ପିସି | USD 800 | ଆମେରିକୀୟ ଡଲାର ୦.୪୦ |
| ୧୦,୦୦୦ ପିସି | USD 800 | ଆମେରିକୀୟ ଡଲାର ୦.୦୮ |
ଏହି କାରଣରୁ ଏକ ଡାଏ ଛୋଟ ଅର୍ଡର ପାଇଁ ମହଙ୍ଗା ଦେଖାଯାଇପାରେ କିନ୍ତୁ ଦୀର୍ଘକାଳୀନ ଉତ୍ପାଦନ ପାଇଁ ଯୁକ୍ତିଯୁକ୍ତ ହୋଇଯାଏ।
ଅନିଶ୍ଚିତ ଚାହିଦା ଥିବା କ୍ରେତାମାନଙ୍କ ପାଇଁ, ଗୋଟିଏ ବୁଦ୍ଧିମାନ ଉପାୟ ହେଉଛି:
ପ୍ରଥମେ CNC ମେସିନିଂ ସହିତ ପ୍ରୋଟୋଟାଇପ୍ କରନ୍ତୁ।
ଡିଜାଇନ୍ ଏବଂ ସଂଯୋଗ କାର୍ଯ୍ୟଦକ୍ଷତା ନିଶ୍ଚିତ କରନ୍ତୁ।
ତା'ପରେ ସ୍ଥିର ବଲ୍କ ଅର୍ଡର ପାଇଁ ଏକ୍ସଟ୍ରୁଜନ ଟୁଲିଂ ଖୋଲନ୍ତୁ।
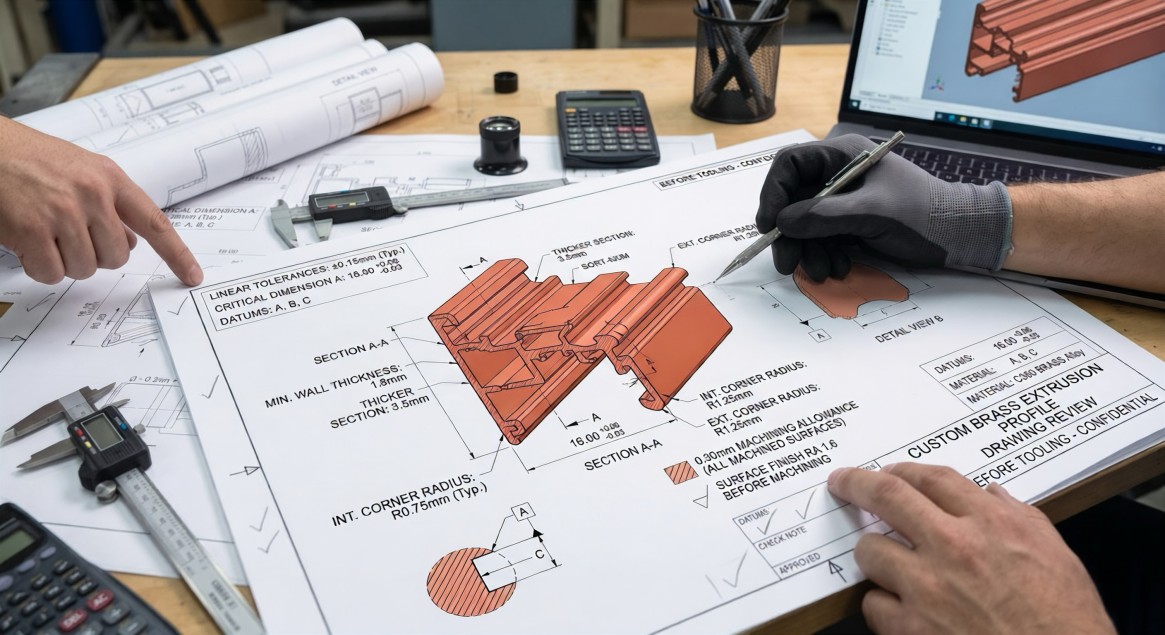
ଚିତ୍ର ସମୀକ୍ଷା: କ୍ରେତାମାନେ କ’ଣ ପଠାଇବା ଉଚିତ
ଏକ ଭଲ କୋଟେସନ୍ ଏକ ସମ୍ପୂର୍ଣ୍ଣ ଡ୍ରଇଂ ପ୍ୟାକେଜ୍ ସହିତ ଆରମ୍ଭ ହୁଏ। କ୍ରେତାମାନେ ପଠାଇବା ଉଚିତ:
- ପରିମାପ ଏବଂ ସହନଶୀଳତା ସହିତ 2D ଚିତ୍ର
- ଯଦି ଉପଲବ୍ଧ 3D ଫାଇଲ୍
- ପିତ୍ତଳ ଗ୍ରେଡ୍ କିମ୍ବା ଆବେଦନ ଆବଶ୍ୟକତା
- ପ୍ରୋଫାଇଲର ଲମ୍ବ
- ବାର୍ଷିକ ଚାହିଦା କିମ୍ବା ଲକ୍ଷ୍ୟ ବ୍ୟାଚ୍ ପରିମାଣ
- ପୃଷ୍ଠ ସମାପ୍ତିର ଆବଶ୍ୟକତା
- ଏକ୍ସଟ୍ରୁଜନ୍ ପରେ ମେସିନିଂ ଆବଶ୍ୟକତା
- ପ୍ୟାକେଜିଂ ଏବଂ ଗନ୍ତବ୍ୟ ଦେଶ
- ଲକ୍ଷ୍ୟ ବିତରଣ ସମୟସୂଚୀ
ଯଦି କ୍ରେତା ସଠିକ୍ ବ୍ରାସ୍ ଗ୍ରେଡ୍ ଜାଣିନାହାଁନ୍ତି, ତେବେ CYMBER ପ୍ରୟୋଗ ଆଧାରରେ C36000, C26000, C26800, C28000, H59, H62, H65, H70 ଏବଂ ଅନ୍ୟାନ୍ୟ ସାଧାରଣ ବ୍ରାସ୍ ଗ୍ରେଡ୍ ପରି ବିକଳ୍ପଗୁଡ଼ିକୁ ତୁଳନା କରିବାରେ ସାହାଯ୍ୟ କରିପାରିବ।
କ୍ରେତାମାନେ କେଉଁ ପିତଳ ଗ୍ରେଡ୍ ବିଚାର କରିବା ଉଚିତ?
ବିଭିନ୍ନ ପିତଳ ଗ୍ରେଡ୍ ଭିନ୍ନ ମୂଲ୍ୟ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ଫଳାଫଳ ସୃଷ୍ଟି କରେ।
| ପିତଳ ଗ୍ରେଡ୍ | ସାଧାରଣ ବ୍ୟବହାର | କ୍ରେତାଙ୍କ ନୋଟ୍ସ |
|---|---|---|
| C36000 | ମେସିନ୍ ହୋଇଥିବା ଅଂଶ, ଫିଟିଂ, ସଠିକ୍ ଉପାଦାନ | ଉତ୍କୃଷ୍ଟ ମେସିନ୍ କ୍ଷମତା |
| C26000 | ଷ୍ଟ୍ରିପ୍, ସିଟ୍, ଟର୍ମିନାଲ, ଗଠିତ ଅଂଶ | ଭଲ ନମନୀୟତା ଏବଂ ଗଠନଶୀଳତା |
| C26800 | ସାଜସଜ୍ଜା ଏବଂ ଗଠିତ ପିତ୍ତଳ ଅଂଶ | ଗଠନଶୀଳତା ଏବଂ ଦୃଶ୍ୟମାନତାର ଭଲ ସନ୍ତୁଳନ |
| C28000 | ମୁଣ୍ଟଜ୍ ଧାତୁ, ପ୍ଲେଟ, ସାମୁଦ୍ରିକ-ସମ୍ବନ୍ଧୀୟ ଅଂଶ | ଅଧିକ ଜିଙ୍କ୍ ପରିମାଣ, ଭଲ ଶକ୍ତି |
| H59 / H62 | ସାଧାରଣ ପିତଳ ବାର୍, ହାର୍ଡୱେୟାର, ମେସିନିଂ | ସାଧାରଣ ବାଣିଜ୍ୟିକ ବ୍ରାସ୍ ବିକଳ୍ପଗୁଡ଼ିକ |
| H65 / H70 | ଟ୍ୟୁବ୍, ସାଜସଜ୍ଜା ଏବଂ ଗଠିତ ଅଂଶ | ଭଲ ଗଠନଶୀଳତା ଏବଂ କ୍ଷରଣ ପ୍ରତିରୋଧକତା |
କଷ୍ଟମ୍ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ପାଇଁ, ଆକୃତି କଷ୍ଟକରତା, ମେସିନ୍ କ୍ଷମତା, ଶକ୍ତି, ପୃଷ୍ଠ ଫିନିସ୍ ଏବଂ ମୂଲ୍ୟ ଲକ୍ଷ୍ୟ ଉପରେ ଆଧାର କରି ଚୂଡ଼ାନ୍ତ ଗ୍ରେଡ୍ ଚୟନ କରାଯିବା ଉଚିତ।
ବଲ୍କ ଅର୍ଡର ପୂର୍ବରୁ ଟୁଲିଂ ଖର୍ଚ୍ଚ କିପରି ହ୍ରାସ କରିବେ
କ୍ରେତାମାନେ ଏହି ପଦକ୍ଷେପଗୁଡ଼ିକ ସାହାଯ୍ୟରେ ଟୁଲିଂ ବିପଦକୁ ହ୍ରାସ କରିପାରିବେ:
| ପାଦେ | ବ୍ୟବହାରିକ କାର୍ଯ୍ୟ | ଫଳାଫଳ |
|---|---|---|
| ବିଦ୍ୟମାନ ଷ୍ଟକର ସମୀକ୍ଷା କରନ୍ତୁ | ପ୍ରଥମେ ପିତଳ ବାର୍, ଟ୍ୟୁବ୍, ଷ୍ଟ୍ରିପ୍, ପ୍ଲେଟ୍ ଯାଞ୍ଚ କରନ୍ତୁ। | ଅନାବଶ୍ୟକ ମୃତ୍ୟୁ ଖର୍ଚ୍ଚ ଏଡାନ୍ତୁ |
| ପ୍ରୋଫାଇଲ୍ ଜ୍ୟାମିତିକୁ ସରଳ କରନ୍ତୁ | ପତଳା କାନ୍ଥ, ତୀକ୍ଷ୍ଣ କୋଣ ଏବଂ ଜଟିଳ ଗର୍ତ୍ତ ହ୍ରାସ କରନ୍ତୁ। | କମ୍ ଡାଇ କଷ୍ଟସାଧ୍ୟତା |
| ସହନଶୀଳତାକୁ ସଠିକ୍ ଭାବରେ ସୁନିଶ୍ଚିତ କରନ୍ତୁ | ଆବଶ୍ୟକ ନଥିବା ସ୍ଥାନରେ ଅତ୍ୟଧିକ ସହନଶୀଳତା ଏଡାନ୍ତୁ | ଡାଇ ଆଡଜଷ୍ଟମେଣ୍ଟ ଖର୍ଚ୍ଚ ହ୍ରାସ କରନ୍ତୁ |
| ପ୍ରଥମେ ପ୍ରୋଟୋଟାଇପ୍ କରନ୍ତୁ | CNC ମେସିନିଂ କିମ୍ବା ଛୋଟ-ବ୍ୟାଚ୍ ପ୍ରକ୍ରିୟାକରଣ ବ୍ୟବହାର କରନ୍ତୁ | ଟୁଲିଂ କରିବା ପୂର୍ବରୁ ଡିଜାଇନ୍ ଯାଞ୍ଚ କରନ୍ତୁ |
| ବ୍ୟବହାରଯୋଗ୍ୟ ପରିମାଣ ବୃଦ୍ଧି କରନ୍ତୁ | ଚାହିଦାକୁ ମିଶ୍ରଣ କରନ୍ତୁ କିମ୍ବା ବାର୍ଷିକ ପରିମାଣ ଯୋଜନା କରନ୍ତୁ | ସ୍ପ୍ରେଡ୍ ଟୁଲିଂ ଖର୍ଚ୍ଚ |
| ଶୀଘ୍ର ପୃଷ୍ଠ ଶେଷ ସୁନିଶ୍ଚିତ କରନ୍ତୁ | ସାଜସଜ୍ଜା ସମାପ୍ତି ମାର୍ଗ ଏବଂ ମୂଲ୍ୟକୁ ପ୍ରଭାବିତ କରେ | ପୁନଃକାର୍ଯ୍ୟକୁ ଏଡ଼ାନ୍ତୁ |
| ପୃଥକ ସାମଗ୍ରୀ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ଖର୍ଚ୍ଚ | ସ୍ୱଚ୍ଛ ଉଦ୍ଧୃତି ପାଇଁ ପଚାରନ୍ତୁ | ସହଜ ଯୋଗାଣକାରୀ ତୁଳନା |
ସ୍ୱଚ୍ଛ ଉଦ୍ଧୃତି ଗଠନ
କଷ୍ଟମ୍ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ପାଇଁ, କ୍ରେତାମାନେ ମୂଲ୍ୟ ସାମଗ୍ରୀକୁ ପୃଥକ କରୁଥିବା ଏକ କୋଟେସନ୍ ମାଗିବା ଉଚିତ।
ଶେଷ ମୂଲ୍ୟ =
ପିତ୍ତଳ ସାମଗ୍ରୀ ମୂଲ୍ୟ
+ ଟୁଲିଂ ଖର୍ଚ୍ଚ
+ ଏକ୍ସଟ୍ରୁଜନ୍ / ପ୍ରକ୍ରିୟାକରଣ ଖର୍ଚ୍ଚ
+ CNC ମେସିନିଂ କିମ୍ବା ଦ୍ୱିତୀୟ ପ୍ରକ୍ରିୟାକରଣ
+ ପୃଷ୍ଠ ଚିକିତ୍ସା
+ ନିରୀକ୍ଷଣ
+ ପ୍ୟାକେଜିଂ
+ ମାଲ କିମ୍ବା ରପ୍ତାନି ପରିଚାଳନା
ଏହା ଗୋଟିଏ ୟୁନିଟ୍ ମୂଲ୍ୟ ଅପେକ୍ଷା ଅଧିକ ଉପଯୋଗୀ କାରଣ ଏହା ଦର୍ଶାଏ ଯେ ପ୍ରକୃତ ମୂଲ୍ୟ କେଉଁଠାରୁ ଆସୁଛି।
ଯଦି ଜଣେ ଯୋଗାଣକାରୀ କେବଳ ଗୋଟିଏ ଅସ୍ପଷ୍ଟ ମୂଲ୍ୟ ପ୍ରଦାନ କରନ୍ତି, ତେବେ କ୍ରେତାମାନେ ଜାଣିପାରିବେ ନାହିଁ ଯେ ଡାଏ, ମେସିନିଂ, ପ୍ୟାକେଜିଂ କିମ୍ବା ଯାଞ୍ଚ ଅନ୍ତର୍ଭୁକ୍ତ କି ନାହିଁ।
ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ପାଇଁ ନିରୀକ୍ଷଣ ପଏଣ୍ଟ
ପରିବହନ ପୂର୍ବରୁ, କ୍ରେତାମାନେ ନିଶ୍ଚିତ କରିବା ଉଚିତ:
| ଯାଞ୍ଚ ଆଇଟମ୍ | ଏହା କାହିଁକି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ? |
|---|---|
| ପିତଳ ଗ୍ରେଡ୍ | ସାମଗ୍ରୀ ପରିଚୟ ସୁନିଶ୍ଚିତ କରେ |
| କ୍ରସ-ସେକ୍ସନ ପରିମାପ | ପ୍ରୋଫାଇଲ୍ ଡ୍ରଇଂ ସହିତ ମେଳ ଖାଉଛି ବୋଲି ସୁନିଶ୍ଚିତ କରେ |
| ସିଧାପଣିଆ | ଯୋଡ଼ିବା ଏବଂ ମେସିନିଂ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ |
| ପୃଷ୍ଠ ଗୁଣବତ୍ତା | ଦୃଶ୍ୟ, ପ୍ଲେଟିଂ ଏବଂ ଫିଟିଂକୁ ପ୍ରଭାବିତ କରେ |
| କାନ୍ଥର ଘନତା | ଅନିୟମିତ ପ୍ରୋଫାଇଲ୍ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ |
| ମେସିନିଂ ଭତ୍ତା | ପରେ ଡ୍ରିଲିଂ କିମ୍ବା ମିଲିଂ ସମ୍ଭବ ବୋଲି ସୁନିଶ୍ଚିତ କରେ। |
| କଠିନତା କିମ୍ବା ଯାନ୍ତ୍ରିକ ଗୁଣଗୁଡ଼ିକ | କାର୍ଯ୍ୟକ୍ଷମ ଅଂଶ ପାଇଁ ଉପଯୋଗୀ |
| ପ୍ୟାକେଜିଙ୍ଗ୍ | ରପ୍ତାନି ସମୟରେ ସ୍କ୍ରାଚ୍ ଏବଂ ବିକୃତିକୁ ରୋକେ। |
ସାଜସଜ୍ଜା କିମ୍ବା ଦୃଶ୍ୟମାନ ଅଂଶ ପାଇଁ, ପୃଷ୍ଠ ଯାଞ୍ଚ କଠୋର ହେବା ଉଚିତ। ବୈଦ୍ୟୁତିକ କିମ୍ବା ଯାନ୍ତ୍ରିକ ଅଂଶ ପାଇଁ, ପରିମାଣ ଏବଂ ସାମଗ୍ରୀ ଯାଞ୍ଚ ଅଧିକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
କ୍ରେତାମାନେ CYMBER ଧାତୁ ସହିତ କାହିଁକି କାମ କରନ୍ତି
CYMBER ମେଟାଲ୍ ବିଦେଶୀ କ୍ରେତାମାନଙ୍କୁ ସମର୍ଥନ କରେ ଯେଉଁମାନଙ୍କୁ ବଲ୍କ ଅର୍ଡର ପୂର୍ବରୁ ପିତଳ ସାମଗ୍ରୀ, କଷ୍ଟମ ଏକ୍ସଟ୍ରୁଜନ ସମୀକ୍ଷା ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ସମନ୍ୱୟ ଆବଶ୍ୟକ।
ଆମର ସହାୟତାରେ ଅନ୍ତର୍ଭୁକ୍ତ:
- ପିତ୍ତଳ ସାମଗ୍ରୀ ଯୋଗାଣରଡ୍, ବାର୍, ଷ୍ଟ୍ରିପ୍, ଟ୍ୟୁବ୍, ସିଟ୍, ପ୍ଲେଟ୍ ଏବଂ ସ୍ୱତନ୍ତ୍ର ପ୍ରୋଫାଇଲ୍ ସମେତ
- ପିତ୍ତଳର ସ୍ୱତନ୍ତ୍ର ଆକୃତିର ଏକ୍ସଟ୍ରୁଜନ୍କଷ୍ଟମ୍ ପ୍ରୋଫାଇଲ୍ ପ୍ରକଳ୍ପ ପାଇଁ ସମର୍ଥନ
- C36000 ପିତଳ ଗୋଲ ବାର୍ଏବଂH59 ବ୍ରାସ୍ ହେକ୍ସ ବାର୍ମେସିନିଂ ପଥ ପାଇଁ ବିକଳ୍ପଗୁଡ଼ିକ
- C26000 ପିତଳ ଷ୍ଟ୍ରିପ୍ଷ୍ଟାମ୍ପିଂ ଏବଂ ବୈଦ୍ୟୁତିକ ପ୍ରୟୋଗ ପାଇଁ ସମର୍ଥନ
- ପିତ୍ତଳ ନଳୀଫମ୍ପା କିମ୍ବା ସ୍ଲିଭ୍ ଭଳି ଉପାଦାନ ପାଇଁ ସମର୍ଥନ
- ଟୁଲିଂ କୋଟେସନ୍ ପୂର୍ବରୁ ଚିତ୍ରାଙ୍କନ ସମୀକ୍ଷା
- କଷ୍ଟମ୍ ବ୍ରାସ୍ ଉପାଦାନ ପାଇଁ CNC ମେସିନିଂ ସମନ୍ୱୟ
- ରପ୍ତାନି ପ୍ୟାକିଂ ଏବଂ ପରିବହନ ସହାୟତା
ଯଦି ଆପଣ ଏକ କଷ୍ଟମ୍ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ମୂଲ୍ୟାଙ୍କନ କରୁଛନ୍ତି, ତେବେ ଆପଣଙ୍କର ଚିତ୍ର, ଲକ୍ଷ୍ୟ ପରିମାଣ, ବ୍ରାସ୍ ଗ୍ରେଡ୍, ସହନଶୀଳତା, ପୃଷ୍ଠ ଫିନିସ୍, ଏବଂ ବାର୍ଷିକ ଚାହିଦା ପଠାନ୍ତୁସାଇମ୍ବର ଧାତୁ ସମ୍ପର୍କ ପୃଷ୍ଠା। ଆମର ଦଳ ଟୁଲିଂ ଖର୍ଚ୍ଚ, MOQ, ସାମଗ୍ରୀ ମାର୍ଗ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ଯୋଜନା ତୁଳନା କରିବାରେ ସାହାଯ୍ୟ କରିପାରିବ।
ଉପସଂହାର
ଏକ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ପାଇଁ ଟୁଲିଂ ଖର୍ଚ୍ଚ ହ୍ରାସ କରିବା କେବଳ କମ୍ ଡାଇ ମୂଲ୍ୟ ପାଇଁ ଆଲୋଚନା କରିବା ନୁହେଁ। ଉତ୍ତମ ରଣନୀତି ହେଉଛି ଏକ୍ସଟ୍ରୁଜନ୍ ସଠିକ୍ ମାର୍ଗ କି ନାହିଁ ତାହା ନିଶ୍ଚିତ କରିବା, ଉପଲବ୍ଧ ବ୍ରାସ୍ ଷ୍ଟକ୍ ତୁଳନା କରିବା, ଚିତ୍ରାଙ୍କନ ସମୀକ୍ଷା କରିବା, MOQ ପ୍ରଭାବ ଗଣନା କରିବା ଏବଂ ସାମଗ୍ରୀ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ଖର୍ଚ୍ଚରୁ ଟୁଲିଂ ଖର୍ଚ୍ଚକୁ ପୃଥକ କରିବା।
ବିଦେଶୀ କ୍ରେତାମାନଙ୍କ ପାଇଁ, ଏହି ପଦ୍ଧତି ଅନାବଶ୍ୟକ ଡାଇ ଚାର୍ଜ ଏଡାଇବା, ନମୁନା ସଂଗ୍ରହ ବିପଦ ହ୍ରାସ କରିବା ଏବଂ ବଲ୍କ ଅର୍ଡର ପୂର୍ବରୁ ଅଧିକ ସ୍ୱଚ୍ଛ କୋଟେସନ୍ ନିର୍ମାଣ କରିବାରେ ସାହାଯ୍ୟ କରେ।
ସାଧାରଣ ପ୍ରଶ୍ନ
ଏକ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ କ'ଣ?
ଏକ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ହେଉଛି ଏକ କଷ୍ଟମ୍ କିମ୍ବା ମାନକ ବ୍ରାସ୍ ଆକୃତି ଯାହା ଏକ ଡାଇ ମାଧ୍ୟମରେ ଗରମ ପିତ୍ତଳକୁ ବାଧ୍ୟ କରି ଉତ୍ପାଦିତ ହୁଏ। ଏହା ସେତେବେଳେ ବ୍ୟବହୃତ ହୁଏ ଯେତେବେଳେ ଶିଳ୍ପ, ବୈଦ୍ୟୁତିକ, ସାଜସଜ୍ଜା କିମ୍ବା ଯାନ୍ତ୍ରିକ ପ୍ରୟୋଗ ପାଇଁ ଏକ ନିରନ୍ତର କ୍ରସ୍-ସେକ୍ସନ୍ ଆବଶ୍ୟକ ହୁଏ।
କ୍ରେତାମାନେ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁସନ୍ ଟୁଲିଂ ଖର୍ଚ୍ଚ କିପରି ହ୍ରାସ କରିପାରିବେ?
କ୍ରେତାମାନେ ପ୍ରଥମେ ବିଦ୍ୟମାନ ବ୍ରାସ୍ ଷ୍ଟକ୍ ଯାଞ୍ଚ କରି, ପ୍ରୋଫାଇଲ୍ ଜ୍ୟାମିତିକୁ ସରଳ କରି, ବାସ୍ତବବାଦୀ ସହନଶୀଳତା ନିଶ୍ଚିତ କରି, ଡାଇ ଖୋଲିବା ପୂର୍ବରୁ ପ୍ରୋଟୋଟାଇପ୍ କରି ଏବଂ ବ୍ୟବହାରଯୋଗ୍ୟ ଅର୍ଡର ପରିମାଣ ବୃଦ୍ଧି କରି ଟୁଲିଂ ଖର୍ଚ୍ଚ ହ୍ରାସ କରିପାରିବେ।
କ’ଣ ପିତଳ ଏକ୍ସଟ୍ରୁଜନ ସିଏନସି ମେସିନିଂ ଅପେକ୍ଷା ଭଲ?
ଏକ ସ୍ଥିର କ୍ରସ-ସେକ୍ସନ ସହିତ ବାରମ୍ବାର ବଲ୍କ ଅର୍ଡର ପାଇଁ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ଭଲ। ଛୋଟ ଟ୍ରାଏଲ୍ ଅର୍ଡର, ଜଟିଳ ଛୋଟ ଅଂଶ କିମ୍ବା ଟୁଲିଂ ପାଇଁ ପ୍ରସ୍ତୁତ ନଥିବା ଡିଜାଇନ୍ ପାଇଁ CNC ମେସିନିଂ ପ୍ରାୟତଃ ଭଲ।
ଏକ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁସନ୍ ପ୍ରୋଫାଇଲ୍ କୋଟ୍ ପାଇଁ କେଉଁ ସୂଚନା ଆବଶ୍ୟକ?
ଜଣେ ଯୋଗାଣକାରୀଙ୍କୁ ସାଧାରଣତଃ ଡ୍ରଇଂ, ପିତ୍ତଳ ଗ୍ରେଡ୍, ପ୍ରୋଫାଇଲ୍ ଆକାର, ସହନଶୀଳତା, ଲମ୍ବ, ପରିମାଣ, ପୃଷ୍ଠ ଫିନିସ୍, ମେସିନିଂ ଆବଶ୍ୟକତା, ପ୍ୟାକେଜିଂ ଆବଶ୍ୟକତା ଏବଂ ବିତରଣ ସମୟସୂଚୀ ଆବଶ୍ୟକ ହୁଏ।
CYMBER କ’ଣ କଷ୍ଟମ୍ ବ୍ରାସ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୋଫାଇଲ୍ ସମର୍ଥନ କରିପାରିବ?
ହଁ। CYMBER ପିତଳ ସାମଗ୍ରୀ ଯୋଗାଣ, ପିତଳ ସ୍ୱତନ୍ତ୍ର ଆକୃତି ଏକ୍ସଟ୍ରୁଜନ୍ ସମୀକ୍ଷା, CNC ମେସିନିଂ ସମନ୍ୱୟ, ଯାଞ୍ଚ ସମର୍ଥନ, ରପ୍ତାନି ପ୍ୟାକିଂ ଏବଂ କଷ୍ଟମ୍ ପିତଳ ପ୍ରୋଫାଇଲ୍ ପ୍ରକଳ୍ପ ପାଇଁ ଉଦ୍ଧୃତି ପ୍ରସ୍ତୁତିକୁ ସମର୍ଥନ କରେ।
ପୋଷ୍ଟ ସମୟ: ଜୁନ୍-୨୯-୨୦୨୬